
 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 UK
 SQ
 HU
 TH
 TR
 FA
 AF
 CY
 MK
 LA
 MN
 KK
 UZ
 KY
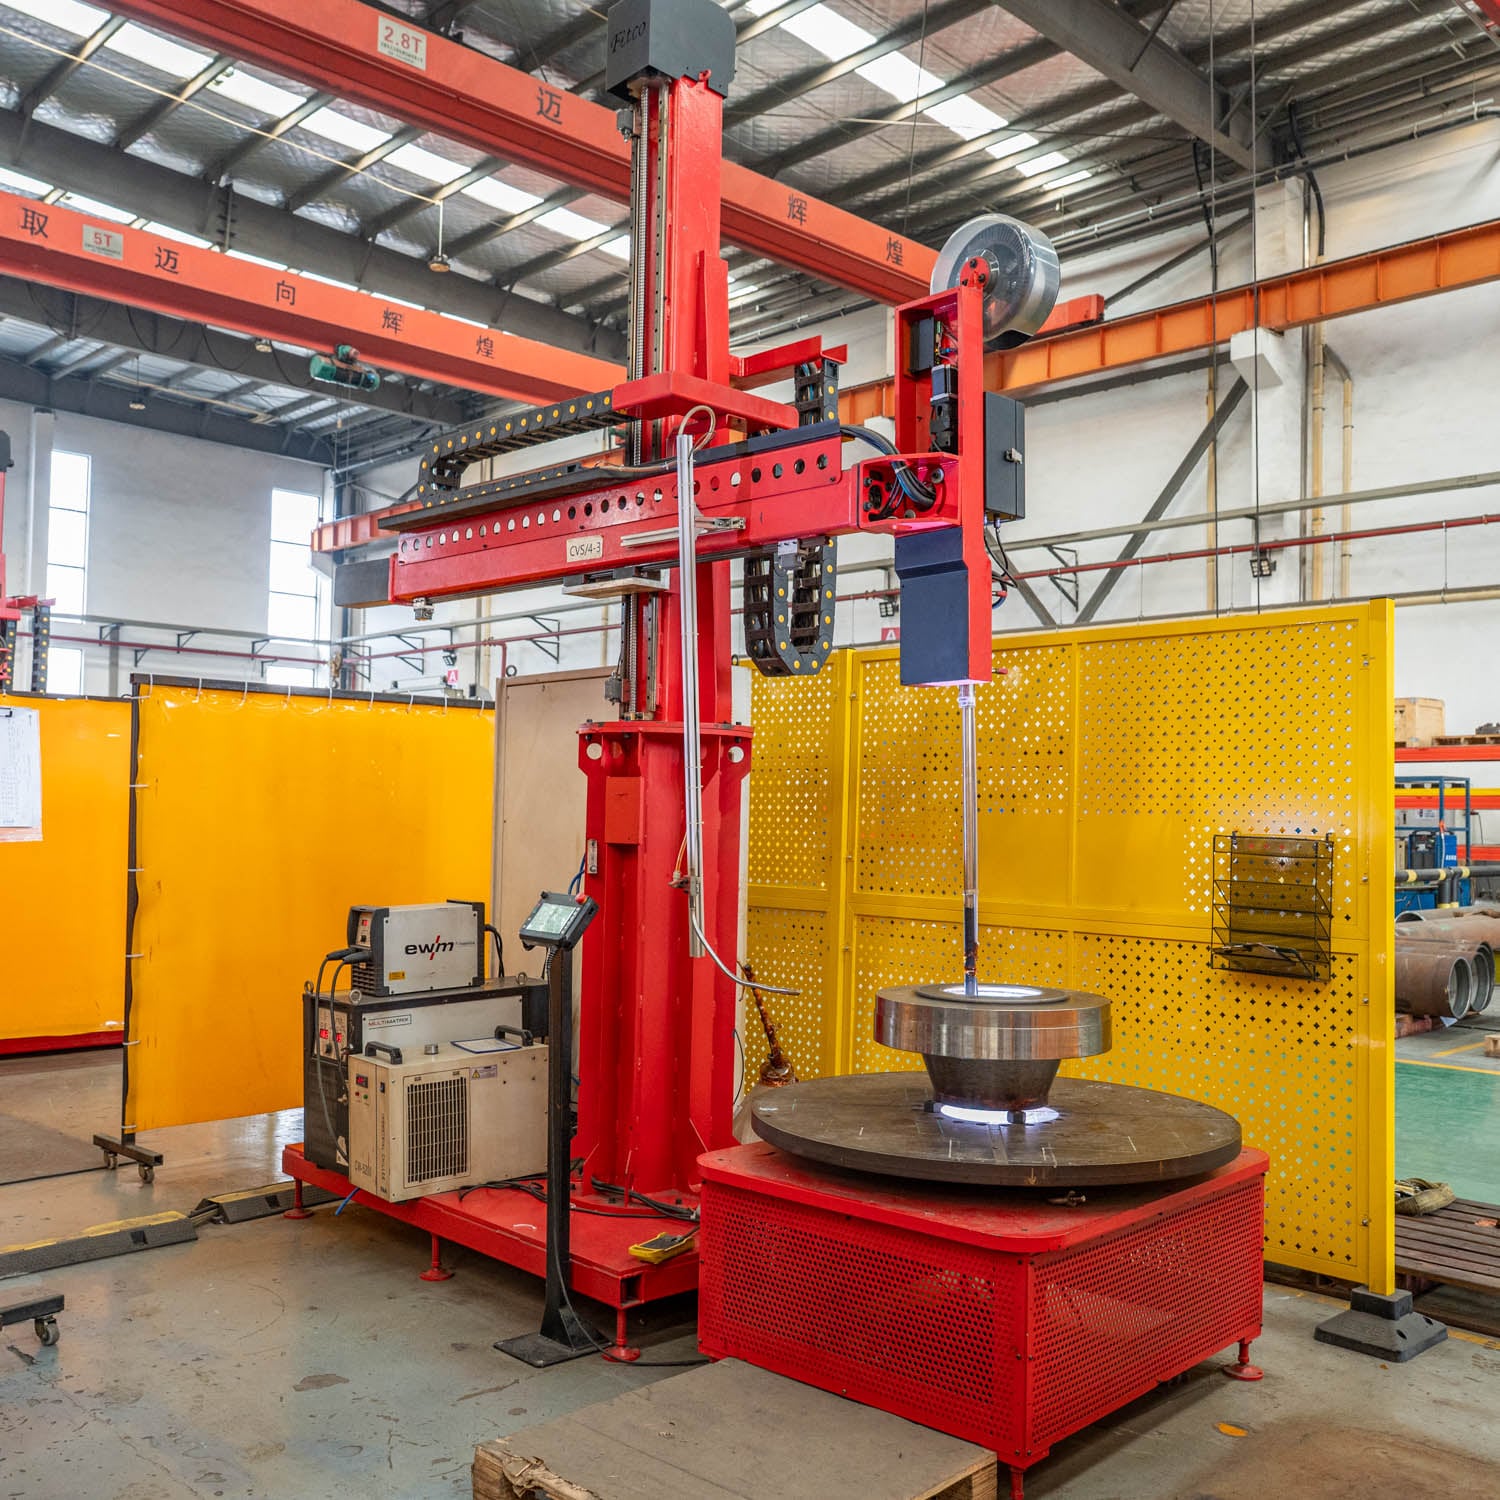
Valet mellan golvmonterade och bordmonterade svetspositionerare utgör ett av de viktigaste besluten vid planering av en tillverkningsverkstad. Båda typerna av svetspositionerare har den avgörande funktionen att rotera och luta arbetsstycken för att optimera svettkvaliteten, minska operatörens trötthet och snabba upp produktionscyklerna. Valet mellan dessa två kategorier av svetspositionerare påverkar dock direkt din kapitalinvestering, produktionskapacitet, utnyttjandegrad av golvarea samt långsiktiga driftseffektiviteten. Det är därför avgörande att förstå de grundläggande skillnaderna, de operativa fördelarna och lämpligheten för olika applikationer för varje typ av svetspositionerare innan resurser investeras i utrustning.
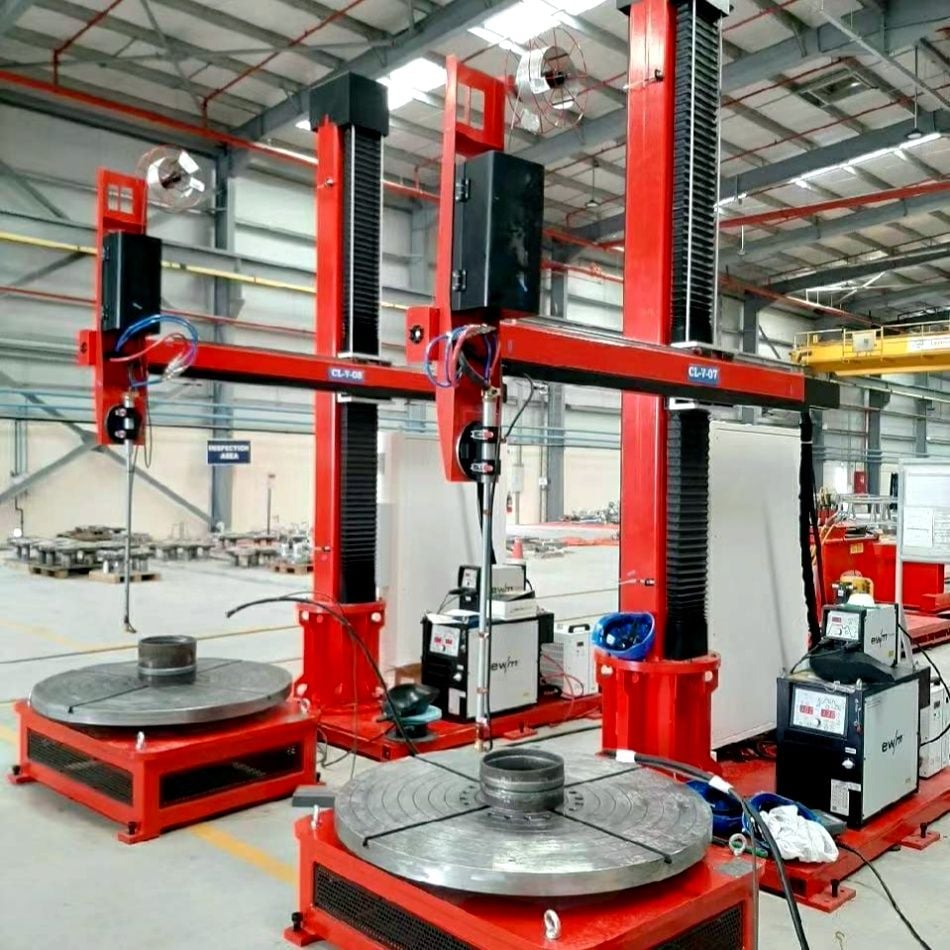
Valet mellan golvmonterade och bordmonterade svetspositionerare beror på flera sammanlänkade variabler, inklusive arbetsstyckets storlek och vikt, produktionsvolymen, tillgängligt utrymme i anläggningen, budgetbegränsningar samt krav på driftsflexibilitet. Organisationer upptäcker ofta att hybridansatser eller stegvisa implementeringsstrategier ger den optimala balansen mellan omedelbar kapacitet och framtida skalbarhet. Den här omfattande guiden undersöker de strukturella, funktionella och ekonomiska aspekterna för båda kategorierna av svetspositionerare för att möjliggöra välgrundade beslut som är anpassade efter dina specifika tillverkningskrav.
Förståelse av golvmonterade svetspositionerare
Design och strukturella egenskaper
Golvmonterade svetspositioner utgör en permanent installation som är förankrad direkt i produktionsgolvet och kräver vanligtvis förstärkning av grunden, uppgradering av elinfrastrukturen samt professionella installations tjänster. Dessa svetspositioner har kraftfulla stålskelett som kan bära betydligt tyngre arbetsstycken, ofta från flera hundratal till över tre tusen pund beroende på specifik modell och tillverkarens specifikationer. Den strukturella styvheten hos golvmonterade svetspositioner möjliggör exakt positionering även under dynamiska svetsbelastningar, vilket minimerar deformation och säkerställer konsekvent svetsnätsgeometri vid påföljande produktionsomgångar.
Driftsfunktioner och fördelar
Golvmonterade svetspositioner ger överlägsen bärförmåga, utökade justeringsområden och obegränsade driftcykler utan termiska begränsningar eller kylningsperioder. Dessa svetspositioner kan hantera komplexa arbetsstycksgeometrier, möjliggör samtidig åtkomst från flera svetsstationer och stödjer integration med robotbaserade svetssystem samt automatiserad materialhanteringsutrustning. Den kraftfulla konstruktionen av golvmonterade svetspositioner motiverar den högre initiala investeringen genom en förlängd livslängd, minimalt underhållsbehov och kompatibilitet med kontinuerliga produktionsmiljöer som kräver maximal genomströmning och pålitlighet.
Utvärdering av bänkmonterade svetspositioner
Kompakt design och flexibel installation
Bänkmonterade svetspositioner monteras direkt på befintliga arbetsbord, svetsbänkar eller modulära arbetsstationer utan att kräva strukturella golvändringar eller dedicerad installationsinfrastruktur. Dessa svetspositioner klarar vanligtvis arbetsstycken från några pund upp till cirka femhundra pund och positionerar dem idealiskt för små till medelstora komponenter och monteringsoperationer. Den flexibla installationsmetoden för bänkmonterade svetspositioner möjliggör snabb distribution, omplacering mellan produktionsområden och anpassning till förändrade tillverkningskrav utan kostsamma anläggningsändringar eller längre driftstopp.
Kostnadseffektivitet och utnyttjande av utrymme
Bänkmonterade svetspositioner kräver betydligt lägre kapitalinvestering jämfört med golvmonterade system, vilket gör dem särskilt attraktiva för små tillverkningsverkstäder, kontraktstillverkare och organisationer som implementerar faserade utrustningsanskaffningsstrategier. Den minskade yta som bänkmonterade svetspositioner kräver bevarar värdefull golvarea samtidigt som de bibehåller positioneringsfunktionen, vilket möjliggör flexibel utnyttjande av arbetsytan och omkonfigurering av utrustning. Dessa svetspositioner har ofta manuella eller halvautomatiska styrningar, enkla driftsfunktioner och minimala krav på utbildning, vilket möjliggör snabb distribution över olika produktionslag utan omfattande teknisk supportinfrastruktur.
Urvalskriterier och beslutsramverk
Arbetsstyckens egenskaper och produktionskrav
Arbetsstyckets mått, viktangivelser och material egenskaper avgör i grunden om golvmonterade eller bordmonterade svetspositionerare ger tillräcklig funktionalitet. Organisationer som tillverkar stora strukturella samlingar, tryckbehållare eller tunga industriella komponenter kräver den lastkapacitet och positionsprecision som golvmonterade svetspositionerare erbjuder. Å andra sidan uppnår verkstäder som specialiserar sig på lättare plåtkomponenter, plåtsamlingar eller precisionselektrodapplikationer ofta optimal effektivitet med bordmonterade svetspositionerare som är konfigurerade med specialfördelade fästen och snabbväxlingsgränssnitt.
Produktionsvolym och anläggningsbegränsningar
Tillverkningsmiljöer med hög volym motiverar vanligtvis investering i golvmonterade svetspositionsreglare genom förlängda driftstider, snabb slutförande av cykler och integration med omfattande produktionssystem. Anläggningar som drivs under utrymmesbegränsningar, hyrda lokaler med begränsad tillåtelse att göra ändringar eller organisationer som kräver flexibel utrustningsdistribution upptäcker ofta att flera bordssvetspositionsreglare ger bättre driftsanpassning. Valet mellan olika kategorier av svetspositionsreglare bör inkludera realistiska produktionsprognoser, förväntade variationer i produktmix och begränsningar i anläggningens tillgänglighet för att undvika att köpa för liten eller för stor utrustning.
Integration med befintlig svetsinfrastruktur
Kompatibilitet med befintlig svarsutrustning , strömförsörjningsinfrastruktur och materialhanteringssystem påverkar i hög grad valet av svetspositionerare. Golvmonteerade svetspositionerare integreras sömlöst med avancerade svetsprocesser, automatiserad materialhantering och robotiska system som är vanliga i moderna tillverkningsanläggningar. Bordmonterade svetspositionerare kompletterar traditionella svetsstationer, portabla utrustningskonfigurationer och småskaliga tillverkningsmiljöer där integrationskraven är minimala och anpassningsflexibilitet är av största vikt.
Vanliga frågor
Vad är den typiska pris skillnaden mellan golvmonteerade och bordmonterade svetspositionerare?
Bänkmonterade svetspositioner kostar i allmänhet mellan tre tusen och femton tusen dollar, medan golvmontersade svetspositioner vanligtvis kostar mellan femton tusen och sjuttiofem tusen dollar eller mer, beroende på lastkapacitet, positionsområde och automationsfunktioner. Denna betydande kostnadsdifferens speglar designkomplexitet, materialanvändning, krav på installationsinfrastruktur samt skillnader i driftsförmåga som är inneboende i varje kategori av svetspositioner. Organisationer bör utvärdera totala ägarkostnaden, inklusive installation, underhåll och driftseffektivitet, snarare än att enbart fokusera på den initiala utrustningskostnaden.
Kan bänkmonterade svetspositioner hantera tunga arbetsstycken effektivt?
Standard skrivbordsmonterade svetspositionerar kan säkert hantera arbetsstycken upp till cirka tvåhundrafemtio kilogram, även om specialiserade tunga skrivbordsmodeller kan hantera något högre laster. Precisionen i positioneringen och operatörens säkerhet försämrar dock alltmer när arbetsstyckena närmar sig den maximala angivna kapaciteten för skrivbordsmonterade svetspositionerar, särskilt vid dynamiska svetsoperationer som innebär riktad kraftpåverkan. För arbetsstycken som konsekvent överstiger tvåhundrafemtio kilogram eller kräver långvarig positionering under tung belastning ger golvmounterade svetspositionerar bättre säkerhetsmarginaler, högre positioneringsnoggrannhet och större drifttillförlitlighet.
Hur påverkar tillgänglig anläggningsyta valet mellan olika typer av svetspositionerar?
Begränsat utrymme i anläggningen främjar vanligen bänkmonterade svetspositionsregulatorer på grund av deras kompakta storlek och flexibla distributionsmöjligheter över flera arbetsstationer. Golvmontterade svetspositionsregulatorer kräver dedicerat golvutrymme, strukturell tillträdesfrihet samt omgivande arbetsområde för operatörens rörelser och materialhantering. Organisationer bör utföra detaljerad anläggningskartläggning för att identifiera tillgängligt utrymme, trafikmönster, krav på materialflöde samt möjligheter för framtida expansion innan de väljer någon av de två kategorierna svetspositionsregulatorer, vilket säkerställer att det valda systemet stödjer nuvarande verksamhet samtidigt som det bevarar potential för framtida tillväxt.