
 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 UK
 SQ
 HU
 TH
 TR
 FA
 AF
 CY
 MK
 LA
 MN
 KK
 UZ
 KY
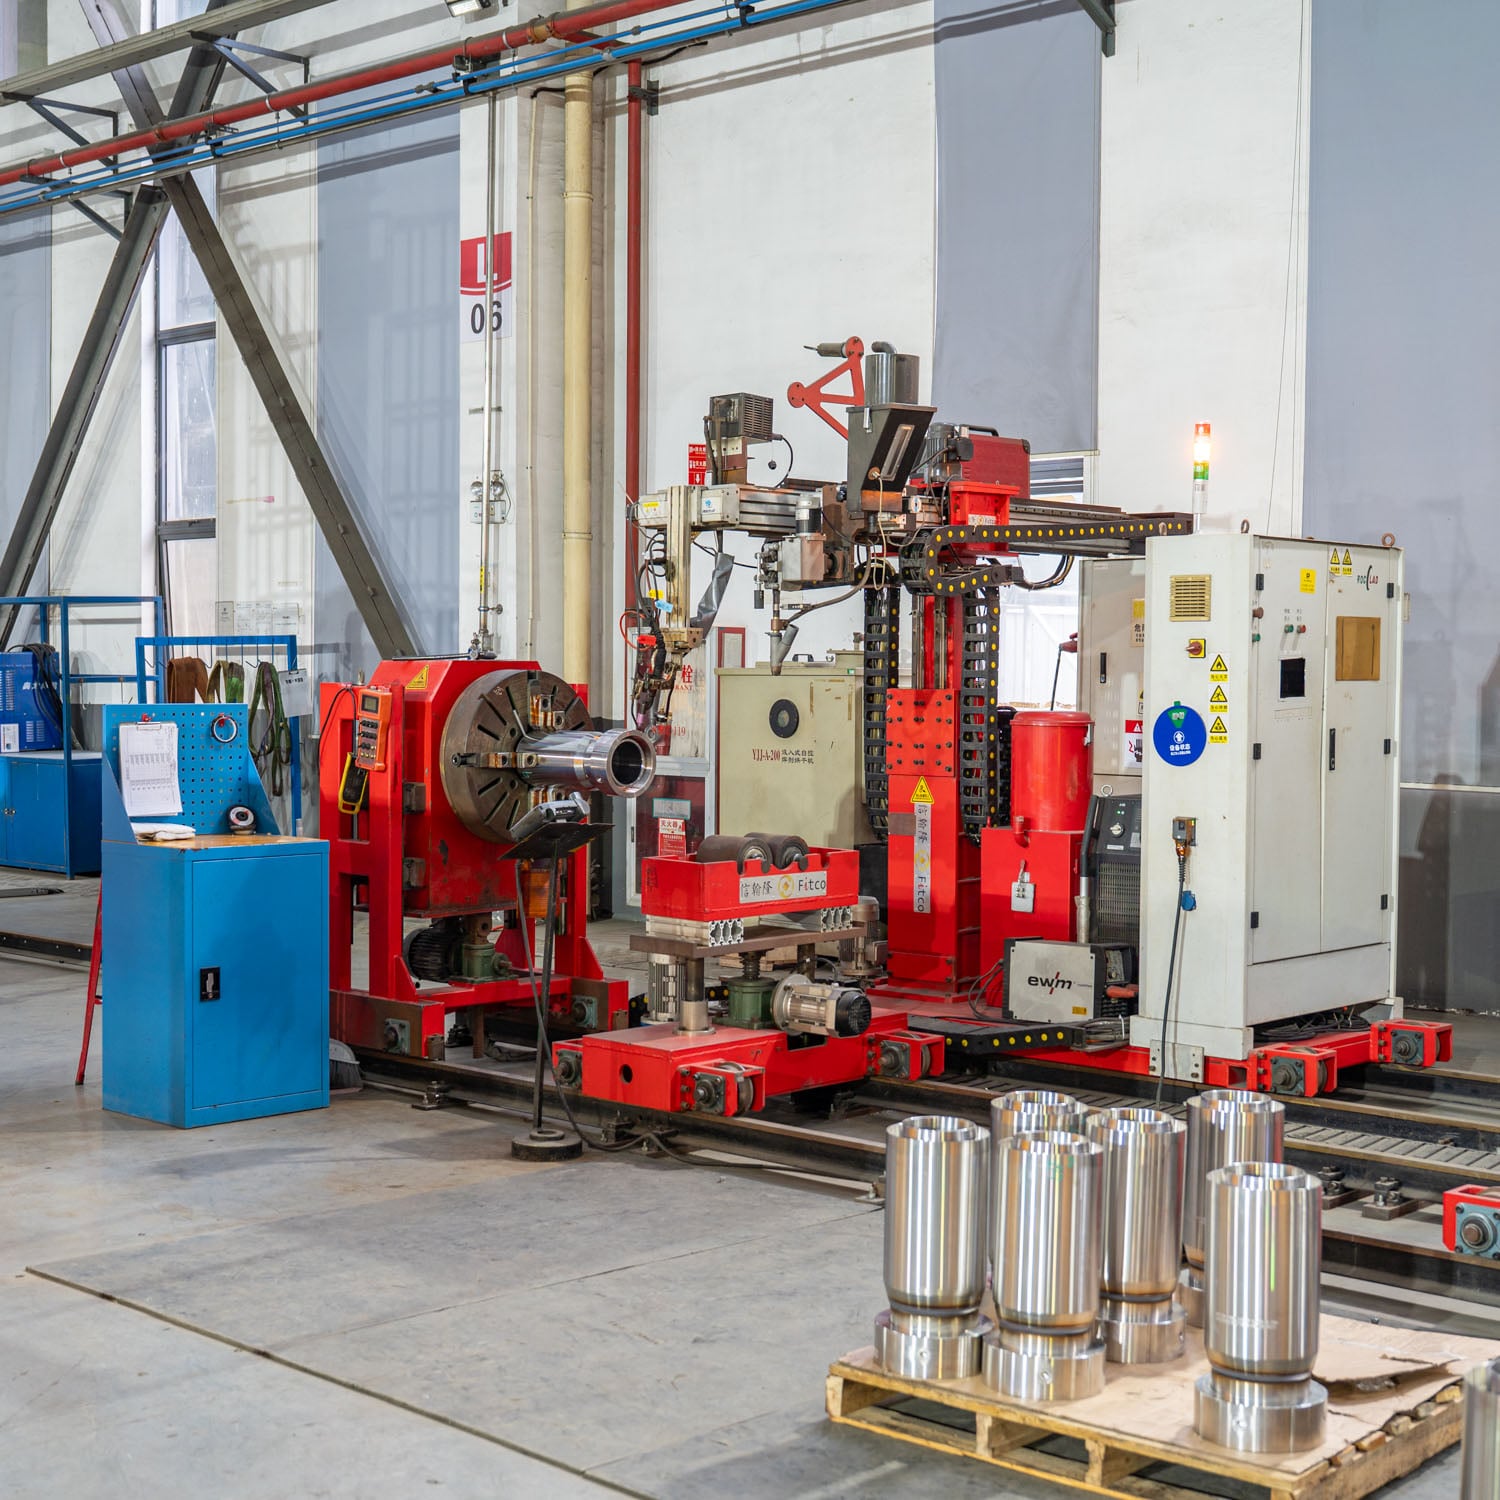
完璧な縦継ぎ手を実現するには、標準的な 接合装置 および作業者の技能だけでは十分ではありません。 sEAM WELDER シーム溶接機は、厳格な産業規格を満たす高品質な継ぎ手を確実に形成するために不可欠な、高い精度・一貫性・制御性を提供します。自動車製造、圧力容器製作、配管製造など、あらゆる分野でご活用いただけます。シーム溶接機がいかにして縦方向の完璧な溶接を実現するかを理解することは、生産品質の維持と再作業コストの削減にとって極めて重要です。
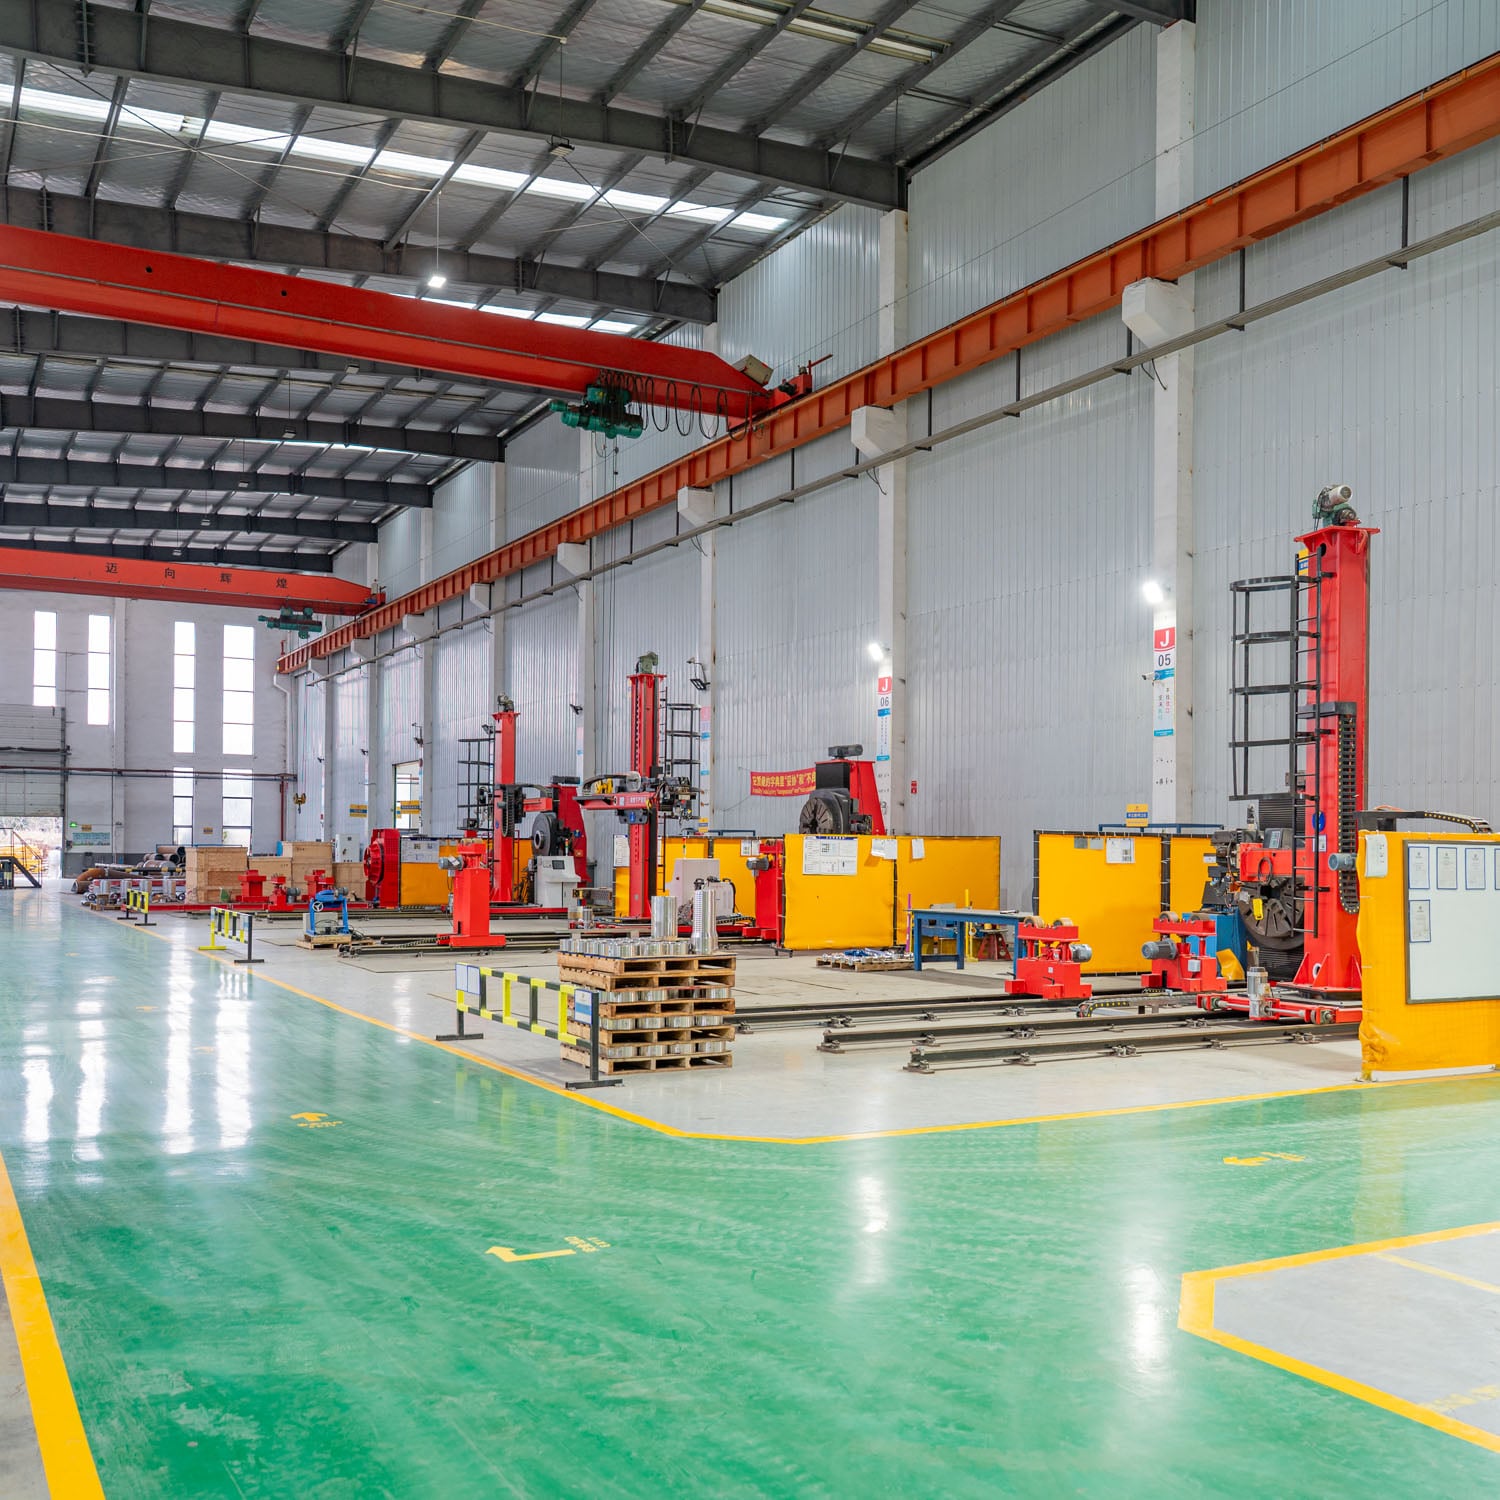
シーム溶接機は、従来の溶接方法とは異なり、継手部に連続的かつ重なるように熱と圧力を加えます。ローリング電極による接触により、重なり合う溶融核(ナゲット)が連続的に形成され、隙間のない均一なシームが得られます。これにより、貫通深さも均一に保たれます。特に、一貫性と気密性・液密性が求められる場合において、2枚の金属板の端面を直線状に接合する縦方向の継手を閉じるのに優れています。
シーム溶接機の技術と縦方向継手の形成原理
シーム溶接機による連続的な縦方向継手の作成方法
シーム溶接機は、電極を被加工物に常時接触させながらローリングさせ、その間に電流を流すことで作動します。電極が縦方向の継ぎ目を移動する際に発生する熱によって、母材と溶加材が同時に溶融します。シーム溶接機は、各接触点で正確な圧力を加え、溶融金属を密着させ、確実な接合を実現します。スポット溶接が個別の溶接点を形成するのに対し、シーム溶接は継ぎ目の全長にわたって途切れることのない連続した溶接線を形成します。
シーム溶接機のローリング電極構造により、曲線または直線の縦方向継手に沿った滑らかで予測可能な動きが実現されます。最新のシーム溶接機システムでは、サーボ制御による電極移動速度、調整可能な電流設定、リアルタイム監視機能が採用されており、継手全体にわたって品質の一貫性を保ちます。シーム溶接機が制御された速度で縦方向継手に沿って移動し、所定の電流を供給すると、溶接ビード全体に均一な熱分布と一定の溶け込み深さが得られます。
縦方向継手の高品質化に不可欠なパラメーター
シーム溶接機を正しく操作するには、電極加圧力、溶接電流、走行速度、電極ホイールの直径を精密に制御する必要があります。これらの各パラメーターは、シーム溶接機による母材への貫通深さおよび縦方向の端部の溶着状態に直接影響します。電極加圧力は、十分な接触圧力を確保できるだけの大きさである必要がありますが、作業物を変形させたり電極ホイールを損傷させたりするほど高すぎてもいけません。オペレーターは、材料の板厚や材質、および所望する貫通深さに応じて、電流設定を適切に調整し、完璧な縦方向継手を実現しなければなりません。
シーム溶接機を縦方向の継手に使用する際には、走行速度もまた極めて重要な要素である。電極の移動速度が速すぎると、継手部に十分な熱量が供給されず、完全な溶着が得られず、溶深不足や表面亀裂が生じる可能性がある。逆に、滞留時間が長すぎると、焼穿ちや電極の付着、あるいは薄板材の変形を招くおそれがある。シーム溶接機は、熱入力と材料の流れとのバランスを保つために、最適な走行速度を維持する必要があり、これにより縦方向の継手は構造的強度と寸法安定性の両方を確保できる。
縦方向の継手へのシーム溶接機の活用メリット
優れた一貫性と品質管理
縦方向の継手にシーム溶接機を採用するメーカーが多い理由の一つは、その優れた再現性にあります。シーム溶接機は電極の動きと電流供給を自動化するため、手作業による溶接で生じがちなばらつきを大幅に低減します。シーム溶接機が縦方向の継手を1パスで通過する際、溶接速度・熱入力・加圧力は常に一定であり、最初の部品から最後の部品まで、ほぼ同一品質の溶接部が得られます。この一貫した品質により、不良品率や手直し費用、品質検査に要する時間が削減されます。
シーム溶接機は、継手の品質が損なわれる前に異常を検知・通知する連続監視およびフィードバック機能も備えています。最新のシーム溶接装置では、電極加圧力、電流、走行時間などが記録され、作業者は各縦方向継手が仕様に合致しているかを確認できます。このようにデータに基づいてシーム溶接機を活用する手法により、溶接は職人技に依存した作業から、計測可能・制御可能な製造工程へと進化します。
速度と生産効率
シーム溶接機が縦方向の継ぎ目を閉じる作業を担当すると、生産 throughput(生産量)が劇的に向上します。シーム溶接機は、点溶接のように離散的な箇所で溶接するのではなく、継ぎ目を連続的に追って溶接を行うため、各部品の加工に要する時間が大幅に短縮されます。自動車用燃料タンク、HVACダクト、円筒形容器など、大量生産が求められる用途では、縦方向の継ぎ目をシーム溶接機で接合することが経済的に不可欠となります。この速度面での優位性は、数千個単位の部品生産において複利的に効果を発揮し、人件費や工程時間の大幅な削減につながります。
単なる高速性にとどまらず、シーム溶接機は縦方向の継ぎ目を一回のパスで完了できるため、部品の取り扱いや再位置決めに要する時間も削減されます。オペレーターはワークピースを所定の位置にセットし、シーム溶接機を起動するだけで、あとは装置が連続的な溶接プロセスを自動で制御します。このような効率化に加え、不良率の低減というメリットも相まって、シーム溶接機は産業界全体で縦方向継ぎ目接合用途の第一選択となっています。
縦継ぎ手に対するシーム溶接機システムの実用的導入
装置の設置および準備
シーム溶接機を成功裏に導入するには、装置の選定と作業場の準備を慎重に行う必要があります。シーム溶接機は、対象材料の板厚、継ぎ手形状、および必要な生産量に応じて適切なサイズを選定しなければなりません。電極ローラーは、所望の溶接幅および溶深特性に基づいて選ぶ必要があります。直径の大きな電極ローラーを備えたシーム溶接機は、小さなローラーの場合とは異なる熱分布を実現します。また、治具および部品位置決め装置は、シーム溶接中のワークピースを確実に保持し、縦継ぎ手のたわみや位置ずれを防止しなければなりません。
継手溶接機の性能において、表面処理は極めて重要な役割を果たします。縦方向の継手に対して継手溶接機を稼働させる前に、作業者は油分、錆、スケールなど、溶融結合強度を低下させる可能性のある異物を除去する必要があります。多くの工場では、継手溶接機の運転開始前に、ワイヤーブラシによる処理、溶剤洗浄、または機械的研磨などの方法で表面処理を行っています。この前処理によって、継手溶接機が十分な強度を持つ溶接を実現でき、さらに電極ホイールの寿命も延長されます。
オペレーター向けトレーニングおよびプロセス文書の提供
適切なオペレーター教育は、シーム溶接機への投資を最大限に活かす上で不可欠です。オペレーターは、加圧力、電流、走行速度の調整がシーム溶接機の出力および最終的な縦方向継手品質にどのように影響するかを理解しておく必要があります。教育内容には、電極の貼りつき、貫通(バーンスルー)、冷間継手などの異常を早期に識別し、それらに対処するための適切な調整方法を含むトラブルシューティング手順も含まれるべきです。文書化された標準作業手順(SOP)を整備することで、すべてのオペレーターが同一の方法でシーム溶接機を操作できるようになり、交代勤務や生産ロット間でも品質の一貫性が保たれます。
シーム溶接機の定期的な保守点検も同様に重要です。電極ローラーは、その形状および接触特性を維持するために、定期的に研削または交換する必要があります。また、シーム溶接機の駆動装置、冷却水回路、電気接続部については、ダウンタイムを防ぐための日常的な点検が不可欠です。適切に保守され、かつ訓練を受けたオペレーターが操作するシーム溶接機は、毎日完璧な縦方向継手を安定して生産する信頼性の高い作業機械となります。
よくある質問
縦方向継手の溶接において、シーム溶接機は他の溶接方法と何が異なるのでしょうか?
シーム溶接機は、離散的なスポット溶接や間欠的なビード溶接ではなく、連続した溶融ラインを形成する点で、根本的に異なります。ローリング電極の構造により、シーム溶接機は縦方向の継手に沿ってスムーズに移動しながら、一定の熱と圧力を維持できます。この連続的なプロセスにより、手作業によるアーク溶接やスポット溶接と比較して、優れた気密性・液密性、均一な強度、そしてより高速な生産が実現されます。シーム溶接機は、縦方向の継手閉止という特定の要求に応えるよう専門設計されています。
縦方向の継手用途に適したシーム溶接機の仕様をどう選べばよいですか?
選択は、材料の板厚、希望する溶接幅、継手形状、および生産量によって異なります。板厚が大きいほど、電極加圧力と電流容量が高いシーム溶接機が必要になります。また、シーム溶接機の電極ローラーの直径は、目標とするビードサイズおよび熱分布特性に適合させる必要があります。シーム溶接機を連続運転するか、間欠運転するかによって、冷却能力および定格デューティーサイクルが影響を受けるため、その点も検討してください。設備メーカーへの相談や、使用する材料・継手形状の詳細な検討を通じて、自社の要件に最適なシーム溶接機を選定しましょう。
シーム溶接機は、曲面や直線でない縦方向の継手にも対応できますか?
はい、現代のシーム溶接機器は、電極の可プログラマブルな動きと特殊な治具を用いることで、曲線や複雑な継手形状にも対応できます。多くの産業用シーム溶接システムでは、サーボ制御式ドライブ機構を採用しており、あらかじめプログラムされた軌道に沿って正確に動作するため、縦方向の曲線状シームでも一定の速度と電極圧力を維持したまま溶接が可能です。この柔軟性により、円筒形タンクや円錐形容器など、直線でないシームを持つ部品への適用も可能になります。ただし、複雑な形状の場合、溶接中に電極と被加工物との接触状態を最適に保つために、専用の治具や熟練したセットアップが必要となることがあります。