
 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 UK
 SQ
 HU
 TH
 TR
 FA
 AF
 CY
 MK
 LA
 MN
 KK
 UZ
 KY
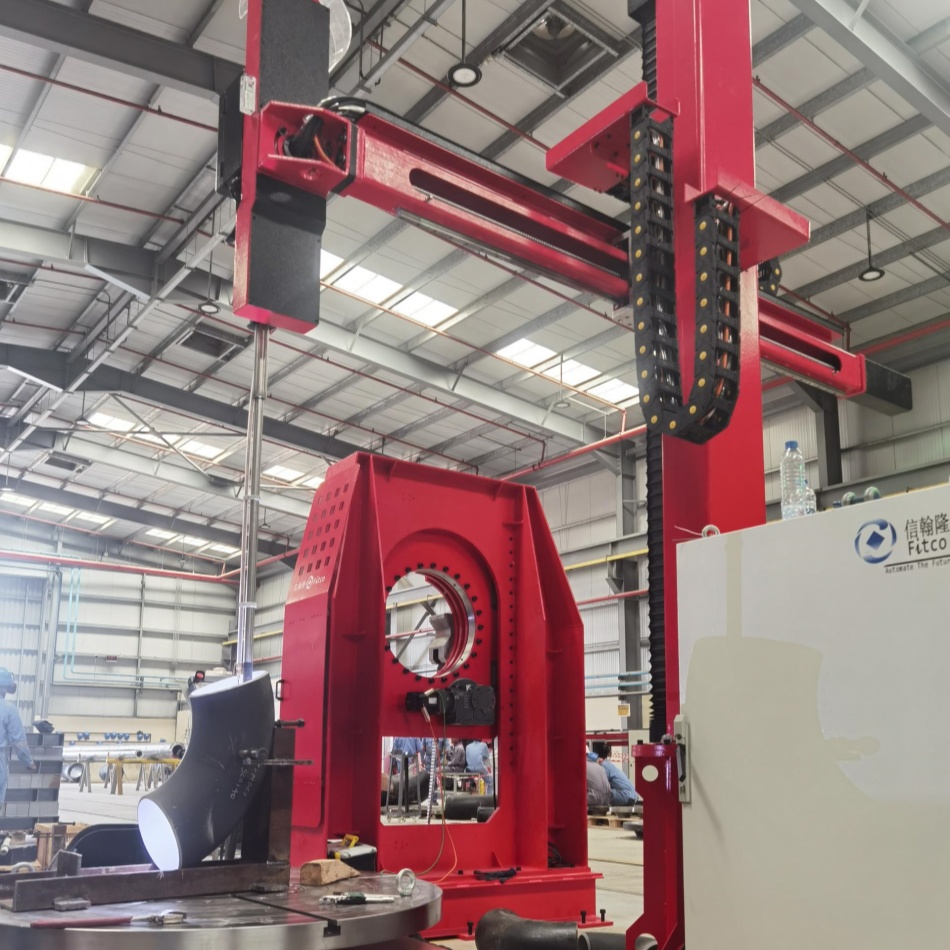
Зварювальний апарат є одним із найважливіших активів у будь-якій виробничій або будівельній операції, однак багато операторів стикаються з неочікуваними збоями, які призупиняють виробництво й збільшують витрати. Незалежно від того, чи працюєте ви з MIG, TIG чи stick заварне обладнання , розуміння поширених несправностей зварювального апарата та способів їх усунення може заощадити тисячі доларів на простої та витратах на ремонт. У цьому посібнику наведено найпоширеніші проблеми, що впливають на зварювальні апарати, а також практичні кроки їх усунення, щоб якомога швидше повернути вас до виробництва.

Правильно обслуговуваний зварювальний апарат забезпечує стабільну якість дуги, чисті шви та надійну роботу у всіх процесах. Однак, коли виникають несправності, вони часто проявляються у поганій якості зварних швів, нестабільному виході, проблемах із подачею дроту або повній зупинці обладнання. Раннє виявлення цих симптомів та знання методів їх діагностики забезпечують мінімальні втрати виробництва й продовжують термін експлуатації вашого зварювального апарата. У наступних розділах розглядаються найпоширеніші проблеми й наводяться поетапні рішення.
Електричні несправності та проблеми з електроживленням
Коливання напруги та недостатнє електроживлення
Однією з провідних причин проблем із продуктивністю зварювальних апаратів є нестабільність електроживлення. Якщо ваш зварювальний апарат демонструє нестабільну поведінку дуги, непередбачувані показання сили струму або часті спрацьовування вбудованих автоматичних вимикачів, ймовірною причиною є коливання напруги. Більшість промислових зварювальних апаратів потребують стабільного трифазного живлення або правильно підібраних однофазних мереж, і навіть незначні падіння напруги можуть серйозно вплинути на якість зварних швів та термін служби обладнання.
Щоб усунути цю несправність, спочатку переконайтеся, що електроживлення вашого підприємства відповідає технічним характеристикам зварювального апарату. Використовуйте мультиметр для перевірки вхідної напруги на головному вимикачі та знову — на вхідних клемах обладнання. Якщо напруга падає нижче 90 відсотків номінальної вхідної напруги зварювального апарату, зверніться до свого електропідприємця з метою модернізації електричного кола або встановлення стабілізатора напруги. Також огляньте всі силові кабелі, підключені до вашого зварювального апарату, на предмет пошкоджень, ненадійних з’єднань або надто тонких жил, що можуть призводити до падіння напруги.
Несправності внутрішнього блоку живлення
Коли зварювальний апарат повністю втрачає живлення або не видає дугу навіть за наявності правильного електроживлення, можливо, пошкоджено внутрішній модуль живлення. Більшість сучасних конструкцій зварювальних апаратів використовують твердотільні інверторні технології або трансформаторні випрямлячі, які можуть вийти з ладу через теплове навантаження, проникнення вологи або старіння компонентів. Ознаки несправності модуля живлення: відсутність індикації на панелі керування, неможливість запалювання дуги або миттєве вимикання зварювального апарату після запуску.
Перевірте вентиляційні отвори зварювального апарату й переконайтеся, що вони не забруднені пилом, уламками або розбризканою фарбою. Якщо зварювальний апарат працював у вологому середовищі, волога всередині могла спричинити корозію плат електронних схем. Залиште обладнання для просушування в теплому місці протягом 24 годин, після чого спробуйте запустити його знову. Якщо зварювальний апарат досі не вмикається, внутрішній модуль живлення, ймовірно, потребує професійного ремонту або заміни — зверніться до кваліфікованого техніка, який має досвід роботи з вашою конкретною моделлю зварювального апарату.
Проблеми із подачею дроту та якістю дуги
Нестабільна подача дроту та закупорки
Проблеми з подачею дроту входять до числа найпоширеніших несправностей зварювальних апаратів, що призводять до розбризкування, пористості шва та неповного сплавлення. Коли ваш зварювальний апарат подає дріт нерівномірно або зупиняється під час зварювання, причиною, як правило, є механічна, а не електрична несправність. Серед типових причин — зігнутий або пошкоджений канал подачі дроту в зварювальному апараті, неправильне натягнення котушки з дротом, застарілий або крихкий наповнювальний дріт або бруду та залишки забруднень у механізмі подачі.
Почніть усування несправностей, вийнявши котушку дроту з вашого зварювального апарату й візуально оглянувши шлях подачі дроту від двигуна до контактного наконечника. Зверніть увагу на сплющені чи деформовані ділянки всередині гнучкого шланга зварювального апарату, що обмежують рух дроту. Замініть будь-який пошкоджений шланг і переконайтеся, що живильні ролики в механізмі подачі зварювального апарату правильно вирівняні й не покриті окисленим матеріалом дроту. Якщо ваш зварювальний апарат має пристрій для вирівнювання дроту, переконайтеся, що він не налаштований надто туго — це може призвести до надмірного тертя й прослизання дроту. Перевірте роботу подачі за допомогою нової котушки свіжого дроту перед поверненням до виробництва.
Нестабільна дуга та бризки
Коли ваш зварювальний апарат видає потріскування, нестабільну дугу й надмірне розбризкування, це зазвичай пов’язано зі зношуванням контактного наконечника, неправильним потоком захисного газу або забрудненням основного матеріалу. Контактний наконечник усередині вашого зварювального апарата — це споживаний елемент, який поступово зношується, збільшуючи отвір і спотворюючи геометрію дуги. Зношений контактний наконечник призводить до нерівномірного нанесення металу зварювальним апаратом, що викликає шорсткі шви й витрату матеріалу.
Щоб усунути проблеми зі стабільністю дуги на вашому зварювальному апараті, спочатку замініть контактний наконечник і перевірте проводову вкладку на наявність окислення або нагару. Перевірте подачу захисного газу за допомогою витратоміра; якщо ваш зварювальний апарат потребує 20 CFM, а отримує лише 15 CFM, покриття дугою погіршується, а бризки зростають значно. Переконайтеся, що балони з газом, під’єднані до вашого зварювального апарату, не порожні й що редуктори працюють правильно. Крім того, ретельно очистіть основний матеріал перед зварюванням. Олія, прокатна окалина або іржа на заготовці можуть призвести до нестабільності дуги зварювального апарату й утворення низькоякісних швів.
Збій системи охолодження та теплового управління
Перегрівання та автоматичне вимикання
Більшість сучасного обладнання для зварювання має термозахист, який автоматично знижує вихідну потужність або вимикає пристрій, коли внутрішня температура перевищує безпечні межі. Якщо ваш зварювальний апарат часто переходить у режим охолодження або вимикається після коротких періодів роботи, це свідчить про недостатнє охолодження — саме ця проблема є основною причиною. Перегрів призводить до прискореного старіння внутрішніх компонентів, погіршення якості зварних швів і, зрештою, до дорогих ремонтів або заміни зварювального апарату.
Спочатку перевірте систему охолодження вашого зварювального апарату, оглянувши вентиляційні отвори для припливу й витягу на предмет забруднень — пилу, металевих частинок або накопичених відходів. Очистіть ці ділянки стисненим повітрям, спрямувавши струмінь так, щоб забруднюючі речовини видалялися подалі від внутрішніх компонентів зварювального апарату. Якщо ваш зварювальний апарат має водяне охолодження горілки, перевірте шланги для охолоджувальної рідини на наявність протікань, перегинів або засмічення, які обмежують її циркуляцію. Застійна охолоджувальна рідина знижує ефективність теплопередачі й змушує зварювальний апарат працювати інтенсивніше. Для моделей зварювальних апаратів з повітряним охолодженням переконайтеся, що температура навколишнього середовища в робочій зоні під час експлуатації не перевищує 40 градусів Цельсія; вищі температури зменшують здатність зварювального апарату відводити тепло.
Обслуговування системи охолодження
Торки для зварювальних апаратів з водяним охолодженням потребують регулярного обслуговування, щоб запобігти деградації охолоджувальної рідини та пошкодженню обладнання. З часом у каналах для охолоджувальної рідини утворюється мінеральний наліт, виростає водорость і виникає корозія, що знижує ефективність охолодження зварювального апарату й зрештою може призвести до катастрофічної поломки. Оператори часто не звертають уваги на обслуговування охолоджувальної рідини, поки зварювальний апарат не почне перегріватися або торка не вийде з ладу повністю.
Змінюйте охолоджувальну рідину в системі зварювального апарату згідно з рекомендаціями виробника, зазвичай раз на 12–24 місяці залежно від інтенсивності використання. Огляньте шланги охолоджувальної рідини на наявність розривів, вздуттів або дрібних отворів, що знижують тиск у системі та її охолоджувальну потужність. Якщо лінії охолоджувальної рідини вашого зварювального апарату потемніли або стали мутними, промийте всю систему й заповніть її свіжою охолоджувальною рідиною. У деяких моделях зварювальних апаратів корисно додавати інгібітори корозії або біоциди для запобігання утворенню внутрішнього накипу та росту мікроорганізмів. Підтримання чистоти системи охолоджувальної рідини зварювального апарату безпосередньо покращує стабільність дуги й подовжує термін служби обладнання.
Часті запитання
Що спричиняє слабкі або холодні зварні шви?
Слабкі зварні шви зазвичай виникають через недостатню силу струму, забруднений основний матеріал, неправильну швидкість переміщення або недостатнє захистне газове покриття від вашого зварювального апарату. Перевірте, чи налаштування сили струму на вашому зварювальному апараті відповідає діаметру дроту та конфігурації з’єднання. Очистіть виріб від олії й іржі перед зварюванням. Перевірте подачу захисного газу й замініть контактний наконечник, якщо він зношений. Якщо ці коригування не усунуть проблему, ваш зварювальний апарат може потребувати калібрування кваліфікованим техніком.
Як часто потрібно проводити технічне обслуговування зварювального апарата?
Правильно обслуговуваний зварювальний апарат повинен щодня перевірятися на предмет стану вентиляційних отворів, дроту та контактних наконечників. Щотижневе очищення повітряних фільтрів та огляд силових кабелів допомагають запобігти неочікуваним відмовам. Щомісячна заміна охолоджуючої рідини у пальниках зварювальних апаратів із водяним охолодженням та заміна споживаних деталей забезпечують стабільну роботу. Професійне обслуговування зварювального апарату слід планувати щорічно або після кожних 1000 годин роботи для перевірки внутрішніх компонентів та повторної калібрування параметрів.
Чи можу я самостійно відремонтувати силовий модуль зварювального апарату?
Внутрішні модулі живлення в сучасному обладнанні для зварювання містять компоненти підвищеного напруги, що становлять серйозну загрозу безпеці для некваліфікованого персоналу. Спроби ремонту модуля живлення вашого зварювального апарату можуть призвести до ураження електричним струмом, пошкодження обладнання та скасування гарантії. Завжди звертайтеся до виробника або сертифікованого техніка зварювальних апаратів для ремонту внутрішніх компонентів. Професіонал зможе безпечно діагностувати, чи потрібно відрегулювати, повторно калібрувати чи замінити модуль вашого зварювального апарату, і відновити його відповідно до заводських специфікацій.