
 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 UK
 SQ
 HU
 TH
 TR
 FA
 AF
 CY
 MK
 LA
 MN
 KK
 UZ
 KY
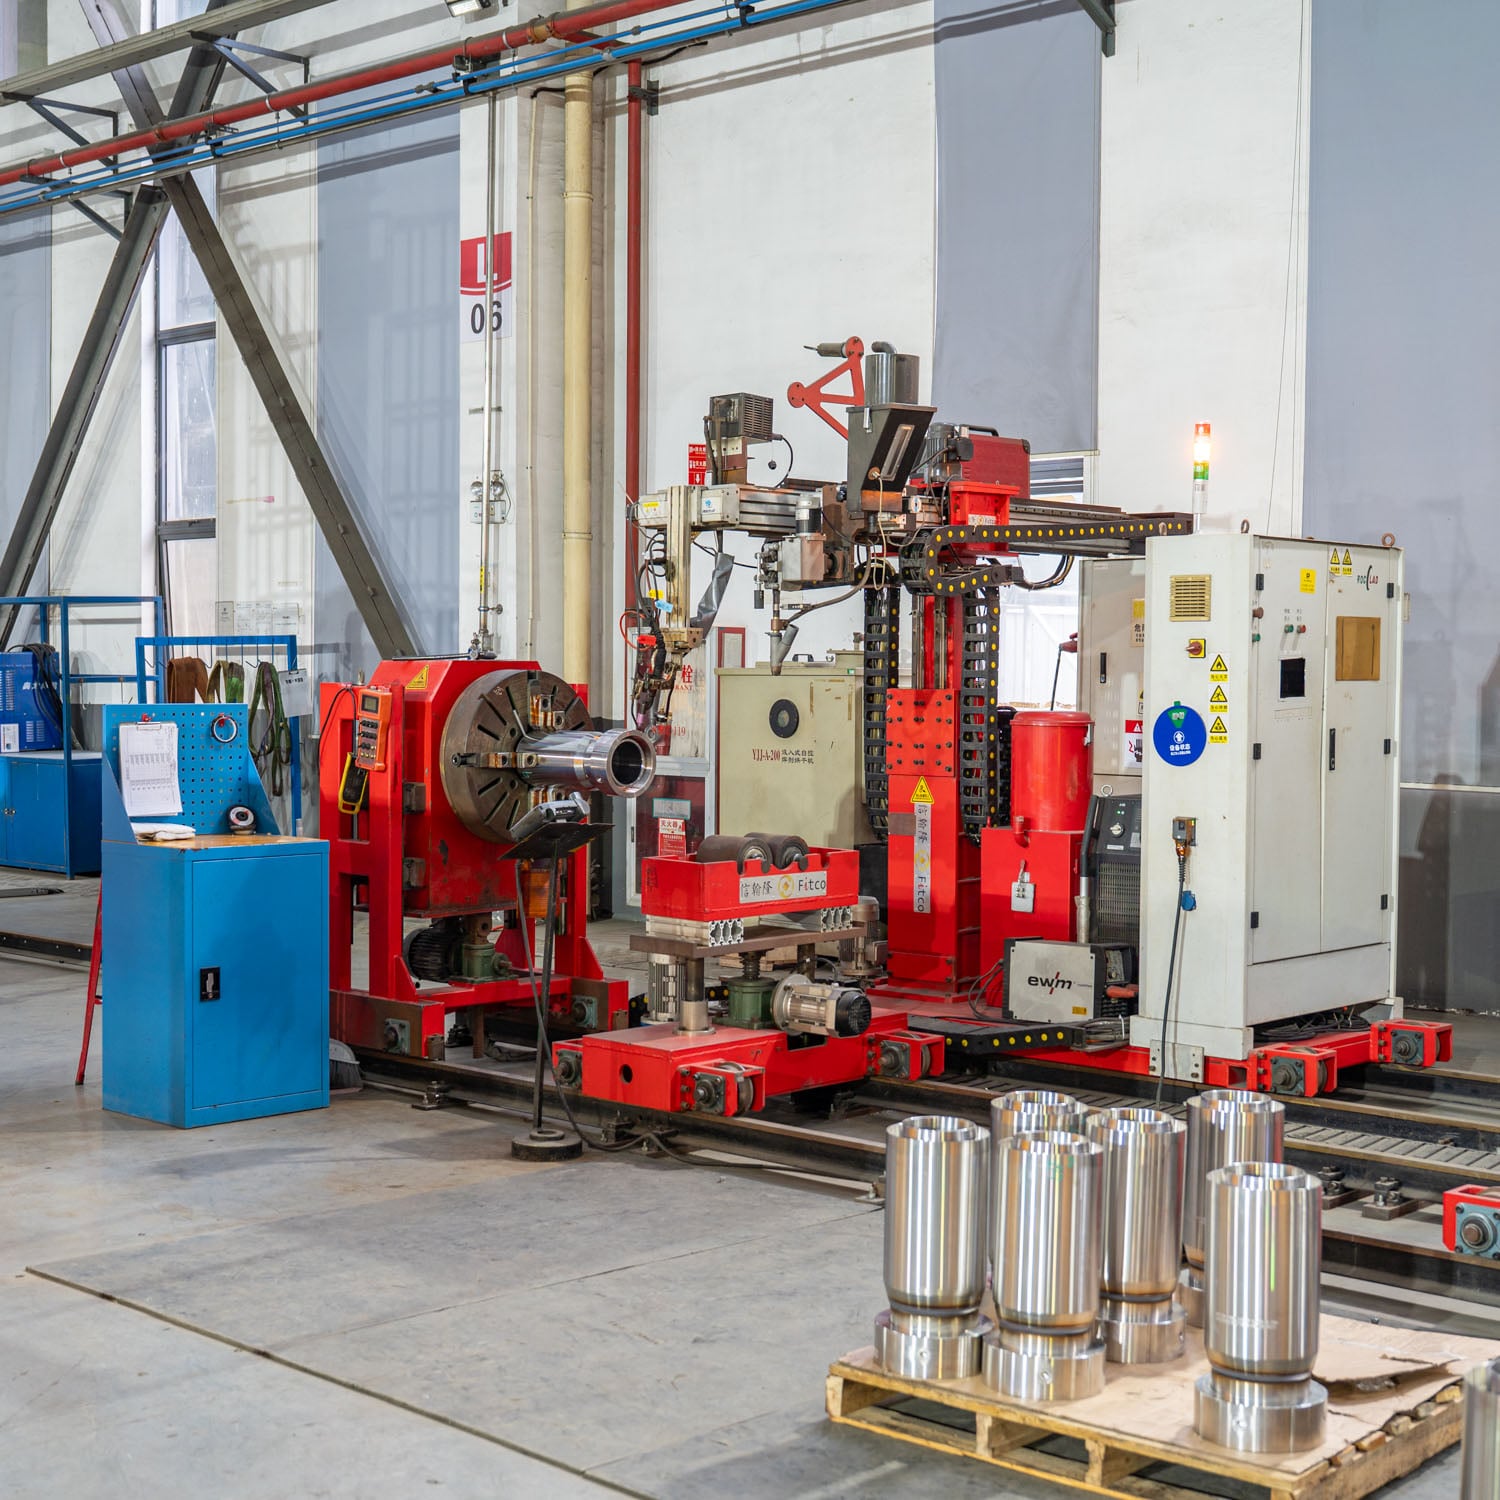
Досягнення ідеальних поздовжніх швів вимагає більшого, ніж стандартне заварне обладнання та майстерність оператора. Шовний зварювальний апарат сПАЙНИК ШВІВ забезпечує точність, стабільність та контроль, необхідні для створення високоякісних швів, що відповідають суворим промисловим специфікаціям. Незалежно від того, чи працюєте ви у виробництві автомобілів, виготовленні посудин під тиском чи виробництві труб, розуміння того, як шовний зварювальний апарат створює бездоганні поздовжні зварні шви, є ключовим для підтримання стандартів виробництва та зниження витрат на повторну обробку.
Зварювальник швів відрізняється від традиційних методів зварювання тим, що застосовує безперервне, накладаючеся тепло й тиск уздовж лінії з’єднання. Контакт обертового електрода створює серію накладаючихся зварних точок, які утворюють безперервний шов, усуваючи проміжки й забезпечуючи рівномірну проплавленість. Зварювальник швів чудово підходить для закриття поздовжніх швів, де два краї металу мають з’єднатися по прямолінійній траєкторії, особливо коли потрібні стабільність і герметичність.
Розуміння технології зварювальника швів та формування поздовжніх з’єднань
Як зварювальник швів створює безперервні поздовжні з’єднання
Шовний зварювальник працює за допомогою обертових електродів, які підтримують постійний контакт із заготовкою, поки через матеріал проходить електричний струм. Під час руху електродів уздовж подовжнього шву вони генерують тепло, що одночасно плавить основні метали та наповнювальний матеріал. Шовний зварювальник прикладає точний тиск у кожній точці контакту, примушуючи розплавлений метал щільно зіткнутися й утворити міцне з’єднання. На відміну від точкового зварювання, яке створює окремі точки зварювання, шовний зварювальник формує нерозривну лінію зварного шва, що проходить по всій довжині з’єднання.
Конструкція коткового електрода швейного зварювального апарату забезпечує плавне й передбачуване рухання вздовж криволінійних або прямолінійних поздовжніх траєкторій. Сучасні системи швейних зварювальних апаратів включають сервокеровану швидкість електродів, регульовані параметри струму та моніторинг у реальному часі для забезпечення сталості по всьому з’єднанню. Коли швейний зварювальний апарат рухається вздовж поздовжнього шву з контрольованою швидкістю й одночасно подає регульований струм, це забезпечує рівномірний розподіл тепла й однакову глибину проплавлення по всьому зварному шву.
Ключові параметри для отримання ідеальних поздовжніх з’єднань
Успішна робота шовного зварювального апарату вимагає точного контролю зусилля електродів, зварювального струму, швидкості переміщення та діаметра електродного колеса. Кожен із цих параметрів безпосередньо впливає на глибину проникнення шовного зварювального апарату в основний матеріал і злиття поздовжніх кромок. Зусилля електродів має бути достатнім для створення необхідного тиску контакту, але не надто високим, щоб не деформувати заготовку чи пошкодити електродні колеса. Оператор шовного зварювального апарату повинен калібрувати налаштування струму з урахуванням товщини матеріалу, його складу та бажаної глибини проникнення, щоб отримати ідеальні поздовжні з’єднання.
Швидкість руху є ще одним критичним чинником під час використання шовного зварювального апарату для зварювання поздовжніх швів. Якщо електрод рухається надто швидко, шовний зварювальний апарат може не виділити достатньо тепла для повного сплавлення з’єднання, що призводить до неповного проплавлення або поверхневих тріщин. Навпаки, надмірно тривалий час утримання електрода може спричинити пробив матеріалу, прилипання електрода або деформацію тонких матеріалів. Шовний зварювальний апарат має підтримувати оптимальні налаштування швидкості, щоб збалансувати внесення тепла й рух матеріалу, забезпечуючи таким чином як структурну міцність, так і розмірну стабільність поздовжнього з’єднання.
Переваги використання шовного зварювального апарату для поздовжніх з’єднань
Вища стабільність та контроль якості
Однією з найбільш переконливих причин, чому виробники обирають шовний зварювальник для поздовжніх з’єднань, є надзвичайна повторюваність, яку він забезпечує. Оскільки шовний зварювальник автоматизує рух електродів і подачу струму, він усуває значну частину змінності, що виникає при ручних методах зварювання. Кожне проходження шовного зварювальника по поздовжньому з’єднанню наносить матеріал із однаковою швидкістю, тепловим внесенням та тиском, забезпечуючи практично ідентичні зварні шви — від першої до останньої деталі. Ця стабільність зменшує рівень браку, витрати на доопрацювання та час, необхідний для контролю якості.
Зварювальник швів також забезпечує безперервний моніторинг та системи зворотного зв’язку, які виявляють відхилення до того, як вони погіршать якість з’єднання. Сучасне обладнання для зварювання швів реєструє зусилля електродів, струм і час проходження, що дозволяє операторам перевіряти, чи відповідає кожен поздовжній шов заданим специфікаціям. Цей підхід, заснований на даних, перетворює зварювання з процесу, що залежить від майстерності, на вимірювальну й керовану виробничу операцію.
Швидкість і ефективність виробництва
Продуктивність виробництва різко зростає, коли шовний зварювальник виконує замикання поздовжнього зварного шву. Оскільки шовний зварювальник працює безперервно уздовж шву, а не робить окремі точкові зварювання, час виготовлення кожного компонента суттєво скорочується. Для високопродуктивних операцій — наприклад, автотранспортних паливних баків, повітропроводів систем опалення, вентиляції та кондиціонування повітря або циліндричних контейнерів — застосування шовного зварювальника для з’єднання поздовжніх швів стає економічно обов’язковим. Перевага у швидкості шовного зварювальника множиться на тисячах деталей, що призводить до значних економій праці та часу циклу.
Крім простої переваги у швидкості, шовний зварювальник скорочує час на обробку та переустановку деталі, оскільки поздовжній шов можна виконати за один прохід. Оператори просто розміщують заготовку, вмикають шовний зварювальник, і обладнання саме керує безперервним процесом зварювання. Цей ефект ефективності, поєднаний із зниженням рівня браку, робить шовний зварювальник переважним вибором для застосування у поздовжніх зварних з’єднаннях у різних галузях.
Практичне впровадження систем шовного зварювання для поздовжніх з’єднань
Налаштування та підготовка обладнання
Успішне розгортання шовного зварювального агрегату вимагає ретельного вибору обладнання та підготовки робочого місця. Шовний зварювальний агрегат має бути підібраний за товщиною матеріалу, геометрією з’єднання та необхідним обсягом виробництва. Електродні колеса слід вибирати з урахуванням бажаної ширини зварного шва та характеристик проплавлення; шовний зварювальний агрегат із електродними колесами більшого діаметра забезпечує іншу розподіл тепла, ніж агрегат із колесами меншого діаметру. Системи кріплення та позиціонування деталей мають надійно утримувати заготовку під час роботи шовного зварювального агрегату, щоб запобігти деформації чи зміщенню поздовжнього з’єднання.
Підготовка поверхні відіграє ключову роль у роботі шовного зварювального апарату. Перед використанням шовного зварювального апарату для зварювання поздовжніх швів оператори мають видалити олива, іржу, окалину та інші забруднення, які можуть послабити зварний з’єднання. Багато підприємств використовують зачистку дротяною щіткою, очищення розчинниками або механічну абразивну обробку поверхонь перед початком роботи шовного зварювального апарату. Цей підготовчий етап забезпечує отримання повністю міцних зварних швів і продовжує термін служби електродних коліс.
Навчання операторів та технічна документація
Правильне навчання операторів максимізує переваги будь-яких інвестицій у шовний зварювальник. Оператори повинні розуміти, як регулювання зусилля, струму та швидкості впливає на продуктивність шовного зварювальника й якість отриманого поздовжнього зварного шву. Навчання має включати процедури усунення несправностей — наприклад, виявлення прилипання електродів, пробою або «холодних» зварних швів — та коригувальні налаштування, необхідні під час роботи з шовним зварювальником. Документовані стандарти робочих процедур забезпечують однакове використання шовного зварювальника всіма операторами, що дозволяє підтримувати сталу якість протягом усіх змін та виробничих циклів.
Регулярне технічне обслуговування обладнання для шовного зварювання є однаково важливим. Електродні колеса потрібно періодично заточувати або замінювати, щоб зберегти їхню форму та характеристики контакту. Привідна система шовного зварювального апарату, контури охолоджувальної води та електричні з’єднання вимагають регулярного огляду задля запобігання простою. Коли шовний зварювальний апарат належним чином обслуговується й керується навченими операторами, він стає надійним робочим інструментом для щоденного виготовлення ідеальних поздовжніх швів.
Часті запитання
Що робить шовний зварювальний апарат відмінним від інших методів зварювання поздовжніх швів?
Шовний зварювальник відрізняється принципово, оскільки він створює безперервну лінію зварювання замість окремих точкових зварних швів або переривчастих валиків. Конструкція з котковим електродом дозволяє шовному зварювальнику плавно рухатися вздовж поздовжнього з’єднання, одночасно забезпечуючи постійну температуру та тиск. Цей безперервний процес забезпечує вищу герметичність, рівномірну міцність та більш високу швидкість виробництва порівняно з ручним дуговим зварюванням або точковим зварюванням. Шовний зварювальник спеціально розроблено для виконання завдань щодо закриття поздовжніх з’єднань.
Як обрати правильні технічні характеристики шовного зварювальника для мого застосування з поздовжнім з’єднанням?
Вибір залежить від товщини матеріалу, бажаної ширини зварного шва, геометрії з’єднання та обсягу виробництва. Для більш товстих матеріалів потрібен машинний зварювальник для швів із вищим зусиллям електродів та більшою потужністю струму. Діаметр електродного колеса зварювального агрегата для швів має відповідати розміру бажаного зварного валика й вимогам до розподілу тепла. Врахуйте, чи буде ваш зварювальник для швів працювати безперервно чи періодично — це впливає на потужність системи охолодження та номінальний цикл роботи. Консультація з виробниками обладнання й аналіз конкретних характеристик вашого матеріалу та геометрії з’єднання забезпечують правильний підбір зварювального агрегата для швів під ваші потреби.
Чи може зварювальник для швів обробляти вигнуті або нелінійні поздовжні шви?
Так, сучасне обладнання для шовного зварювання може обробляти вигнуті та складні стики завдяки програмованому руху електродів і спеціальним пристроям для фіксації. Багато промислових систем шовного зварювання оснащені сервоприводами, що слідують за запрограмованими траєкторіями, що дозволяє шовному зварювальному апарату проходити вигнуті поздовжні шви з постійною швидкістю й тиском. Гнучкість шовного зварювального апарату робить його придатним для циліндричних резервуарів, конічних посудин та інших компонентів із не прямолінійними швами. Однак для складної геометрії може знадобитися спеціальне устаткування для фіксації або кваліфікована підготовка, щоб забезпечити оптимальний контакт електродів із заготовкою протягом усього шляху зварювання.