
 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 UK
 SQ
 HU
 TH
 TR
 FA
 AF
 CY
 MK
 LA
 MN
 KK
 UZ
 KY
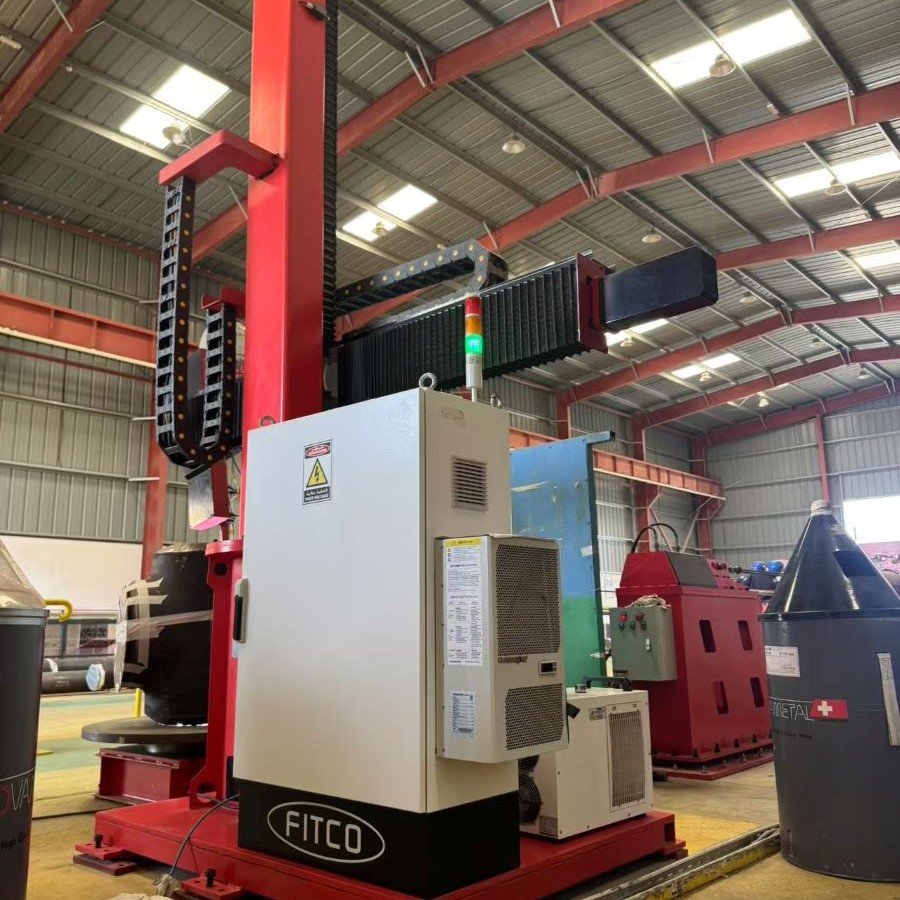
Zrozumienie cyklu pracy maszyny do spawania łukowego jest kluczowe dla zapewnienia długotrwałej eksploatacji sprzętu, uzyskiwania spójnej jakości spawów oraz maksymalizacji zwrotu z inwestycji w przemysłowych operacjach spawalniczych. Cykl pracy określa procent czasu, przez który maszyna do spawania łukowego może pracować nieprzerwanie przy nominalnym wyjściu w cyklu 10-minutowym, zanim wymagane będzie jej ochłodzenie w celu zapobieżenia uszkodzeniom termicznym. Ten parametr ma bezpośredni wpływ na sposób planowania produkcji, harmonogramowania interwałów konserwacji oraz dobór odpowiedniej maszyny do spawania łukowego do konkretnych wymagań produkcyjnych.

Operatorzy ciężkich maszyn do spawania łukowego muszą zdawać sobie sprawę, że cykl pracy to nie tylko liczba podana w arkuszu danych technicznych. Jest to granica wydajności cieplnej chroniąca urządzenie przed przegrzaniem, niestabilnością termiczną i uszkodzeniem komponentów. Ignorowanie limitów cyklu pracy może prowadzić do skrócenia żywotności sprzętu, gorszej penetracji spoiny, wyższych kosztów konserwacji oraz nieplanowanego postoju produkcji. W tym przewodniku wyjaśniamy podstawy cyklu pracy, jego wpływ na decyzje operacyjne oraz najlepsze praktyki zarządzania maszyną do spawania łukowego w bezpiecznych parametrach cieplnych.
Co cykl pracy oznacza dla Twojej maszyny do spawania łukowego
Definicja cyklu pracy w operacjach spawalniczych
Cykl pracy wyraża stosunek czasu aktywnego spawania do całkowitego czasu cyklu w ustandaryzowanym oknie 10-minutowym. Na przykład, jeśli urządzenie do spawania łukowego ma ocenę cyklu pracy 60% przy maksymalnym natężeniu prądu, może ono spawać nieprzerwanie przez 6 minut, po czym musi pozostać w stanie postoju przez 4 minuty, aby rozproszyć ciepło wewnętrzne. Ta ocena urządzenia do spawania łukowego odnosi się do określonego wyjściowego natężenia prądu; niższe ustawienia natężenia prądu zazwyczaj pozwalają na dłuższy cykl pracy, ponieważ generują mniej ciepła wewnętrznego. Producentowie testują cykle pracy urządzeń do spawania łukowego w kontrolowanych warunkach laboratoryjnych, aby zapewnić realistyczne zakresy termicznej pracy.
Dlaczego producenci ustalają ograniczenia cyklu pracy
Maszyna do spawania łukowego zawiera wewnętrzne komponenty – transformatory, półprzewodniki, wentylatory chłodzące oraz przewodniki – które mają maksymalne bezpieczne temperatury pracy. Przekroczenie tych granic termicznych przyspiesza degradację komponentów i może spowodować katastrofalny awarię. Określenie cyklu pracy to ostrożna szacunkowa wartość podana przez producenta, zapewniająca, że maszyna do spawania łukowego pozostaje w bezpiecznych strefach termicznych podczas normalnej eksploatacji. Różne modele maszyn do spawania łukowego, ich poziomy mocy oraz zastosowane technologie charakteryzują się różnymi możliwościami chłodzenia, dlatego wartości cyklu pracy znacznie się różnią w zależności od sprzętu. Zrozumienie przyczyn przypisania konkretnemu urządzeniu jego określonego cyklu pracy umożliwia pewne i bezpieczne użytkowanie bez ryzyka uszkodzenia.
Jak cykl pracy bezpośrednio wpływa na planowanie produkcji
Planowanie produkcji w warunkach rzeczywistych z uwzględnieniem ograniczeń wynikających z cyklu pracy
W środowisku produkcyjnym spawarka łukowa o cyklu pracy wynoszącym 40% przy maksymalnym natężeniu prądu nie może zapewnić ciągłego spawania przez całą 8-godzinną zmianę bez przerw na ochłodzenie. Zespół produkcyjny musi organizować zadania tak, aby uwzględniały zaplanowane przestoje, przełączać się między wieloma stanowiskami spawarki łukowej lub obniżać natężenie prądu, aby uzyskać dłuższe okresy ciągłego spawania. Spawarka łukowa o wysokim cyklu pracy – o wartości znamionowej od 80% do 100% – oferuje większą elastyczność w produkcji wysokogabarytowej, ponieważ wymaga minimalnych przerw na ochłodzenie. Z kolei spawarka łukowa o niskim cyklu pracy lepiej nadaje się do spawania okresowego, tworzenia prototypów lub operacji o mniejszej skali, gdzie przerwy między zadaniami występują naturalnie.
Skutki termiczne przekroczenia cyklu pracy
Eksploatacja spawarki łukowej poza jej nominalnym cyklem pracy zmusza wewnętrzne komponenty do działania w strefach termicznego obciążenia. System chłodzenia nie jest w stanie odprowadzać ciepła szybciej, niż się ono gromadzi, co powoduje wzrost temperatury. Na początku można zauważyć niestabilność łuku, wahania napięcia wyjściowego lub zmniejszoną głębokość przetopu — to oznaki awarii systemu zarządzania temperaturą spawarki łukowej. Długotrwałe przekraczanie limitów cyklu pracy może spowodować trwałe uszkodzenie wewnętrznych komponentów, skracając żywotność spawarki łukowej z dziesięcioleci do kilku lat oraz wymuszając kosztowny serwis. Przestrzeganie limitów cyklu pracy to najbardziej opłacalna z dyscyplin konserwacyjnych, jaką można zastosować.
Wybór i zarządzanie odpowiednią spawarką łukową zgodnie z wymaganiami cyklu pracy
Dopasowanie specyfikacji spawarki łukowej do profilu produkcji
Przed zakupem spawarki łukowej należy rzetelnie przeanalizować potrzeby produkcyjne. Jeśli w warsztacie wykonywane są ciągłe, intensywne spawania przez całą zmianę, warto zainwestować w spawarkę łukową o cyklu pracy wynoszącym 80% lub więcej, aby zminimalizować przestoje związane z chłodzeniem i maksymalizować wydajność. Jeśli spawarka łukowa będzie wykorzystywana do prac okresowych z naturalnymi przerwami na ochłodzenie, model o cyklu pracy od 40% do 60% może być wystarczający i bardziej opłacalny. Cykl pracy spawarki łukowej przy znamionowym natężeniu prądu jest najważniejszym parametrem; korzystanie ze spawarki łukowej przy obniżonym natężeniu prądu pozwala przedłużyć efektywny cykl pracy ponad wartość podaną na tabliczce znamionowej, zapewniając elastyczność operacyjną w przypadku zmieniających się wymagań produkcyjnych.
Monitorowanie i utrzymywanie stanu termicznego spawarki łukowej
Najlepszym sposobem postępowania operatora spawarki łukowej jest regularne monitorowanie temperatury, szczególnie w okresach intensywnej produkcji. Wiele nowoczesnych modeli spawarek łukowych wyposażonych jest w diody wskaźnikowe temperatury lub cyfrowe wyświetlacze pokazujące bieżący stan temperatury. Pozwól spawarce łukowej ochłodzić się do temperatury otoczenia między zadaniami, nawet jeśli czasomierz chłodzenia technicznie już wygasł; przyspieszone chłodzenie wydłuża żywotność komponentów. Utrzymuj żebra chłodzące i otwory wentylacyjne spawarki łukowej w czystości — brud i kurz ograniczają przepływ powietrza, co zmniejsza skuteczność chłodzenia i skraca rzeczywistą okresową zdolność roboczą (duty cycle). Dokumentuj przestrzeganie okresowej zdolności roboczej (duty cycle) spawarki łukowej w dziennikach konserwacji, tworząc zapis chroniący gwarancję oraz świadczący o odpowiedzialnym użytkowaniu sprzętu.
Często zadawane pytania
Co się stanie, jeśli zignoruję okresową zdolność roboczą (duty cycle) mojej spawarki łukowej?
Ignorowanie klasy cyklu pracy spawarki łukowej naraża wewnętrzne komponenty na kumulacyjne uszkodzenia termiczne, skracając żywotność urządzenia, pogarszając jakość spoin, unieważniając gwarancję oraz zwiększając ryzyko nagłego, katastrofalnego awarii. Naprężenia termiczne degradują półprzewodniki, izolację i kondensatory, co ostatecznie wymaga drogiej wymiany komponentów lub całkowitej maszyna do spawania łukowego wymiany urządzenia. Przestrzeganie cyklu pracy jest znacznie bardziej opłacalne niż naprawa uszkodzeń termicznych.
Czy mogę użyć niższego ustawienia amperażu, aby wydłużyć cykl pracy mojej spawarki łukowej?
Tak, obniżenie wyjściowego amperażu zmniejsza generowanie ciepła wewnątrz spawarki łukowej, skutecznie wydłużając praktyczny cykl pracy. Spawarka łukowa o cyklu pracy 40% przy maksymalnym amperażu może osiągnąć cykl pracy 70% lub wyższy przy pracy przy amperażu wynoszącym 50% wartości maksymalnej. Zapoznaj się z instrukcją obsługi swojego urządzenia, aby poznać dokładną zależność między amperażem a cyklem pracy dla konkretnego modelu spawarki łukowej, ponieważ zależność ta różni się w zależności od konstrukcji i architektury systemu chłodzenia.
Jak sprawdzić, czy mój spawarka łukowa przegrzewa się?
Objawami przegrzewania spawarki łukowej są niestabilny łuk, wahania napięcia wyjściowego, zmniejszona głębokość wtopienia, migotanie lampki ostrzegawczej lub sygnały dźwiękowe związane z temperaturą, widoczna para lub zapach wydobywające się z otworów wentylacyjnych oraz automatyczne wyłączenia urządzenia. Natychmiast zmniejsz obciążenie spawalnicze lub pozwalaj spawarce łukowej na ochłodzenie się po zaobserwowaniu tych objawów. Trwałe przegrzewanie wskazuje na awarię systemu chłodzenia, ograniczoną wentylację lub pracę urządzenia poza zakresem jego specyfikacji technicznej – wszystkie te przypadki wymagają natychmiastowego działania w celu zapobieżenia trwałemu uszkodzeniu.