
 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 UK
 SQ
 HU
 TH
 TR
 FA
 AF
 CY
 MK
 LA
 MN
 KK
 UZ
 KY
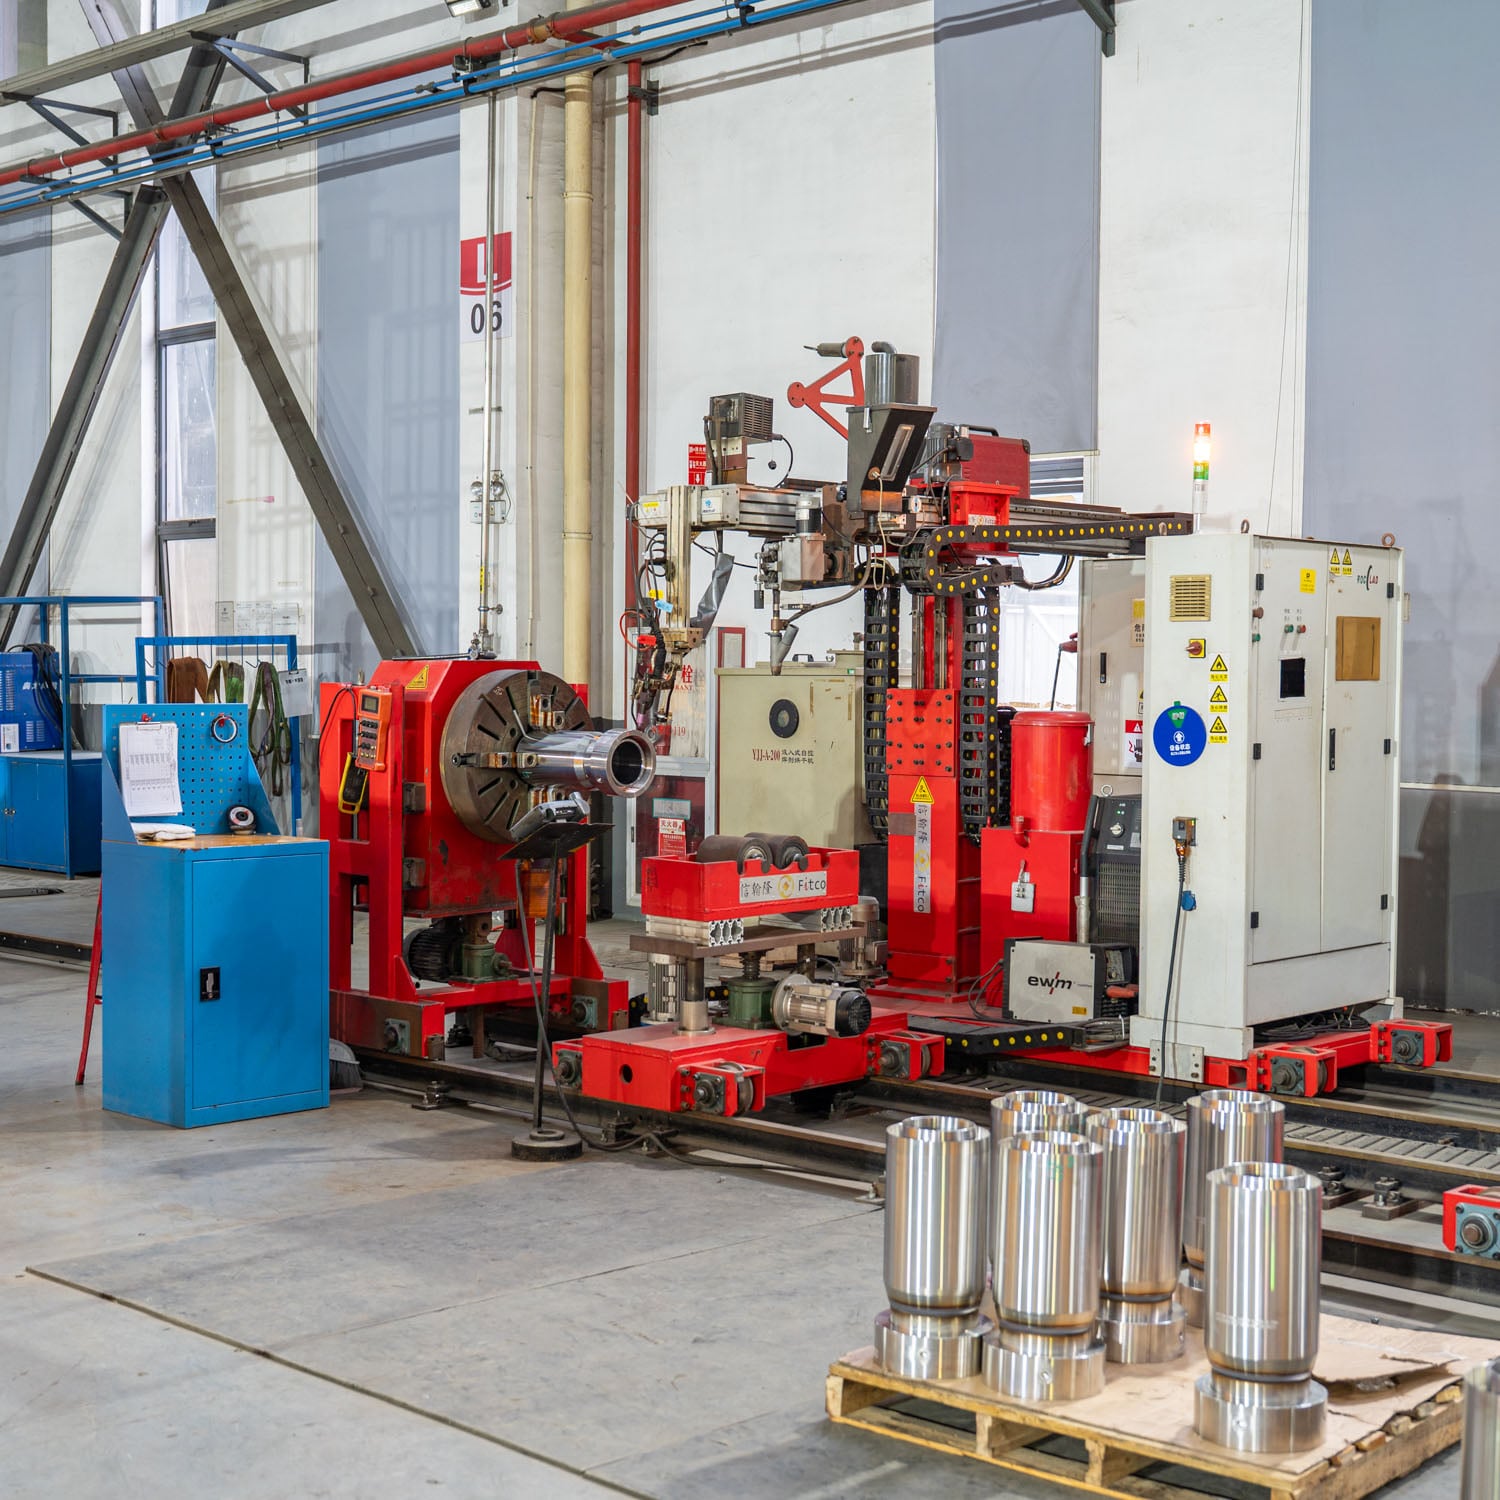
Osiągnięcie doskonałych połączeń podłużnych wymaga więcej niż standardowego urządzenia spawalnicze i umiejętności operatora. Spawarka szwowa sPAWACZ SZWU zapewnia precyzję, powtarzalność i kontrolę niezbędne do tworzenia połączeń wysokiej jakości spełniających rygorystyczne specyfikacje przemysłowe. Niezależnie od tego, czy pracujesz w produkcji samochodów, budowie naczyń ciśnieniowych czy wytwarzaniu rur, zrozumienie zasady działania spawarki szwowej umożliwiającej uzyskiwanie bezbłędnych spoin podłużnych jest kluczowe dla utrzymania standardów produkcyjnych oraz ograniczania kosztów poprawek.
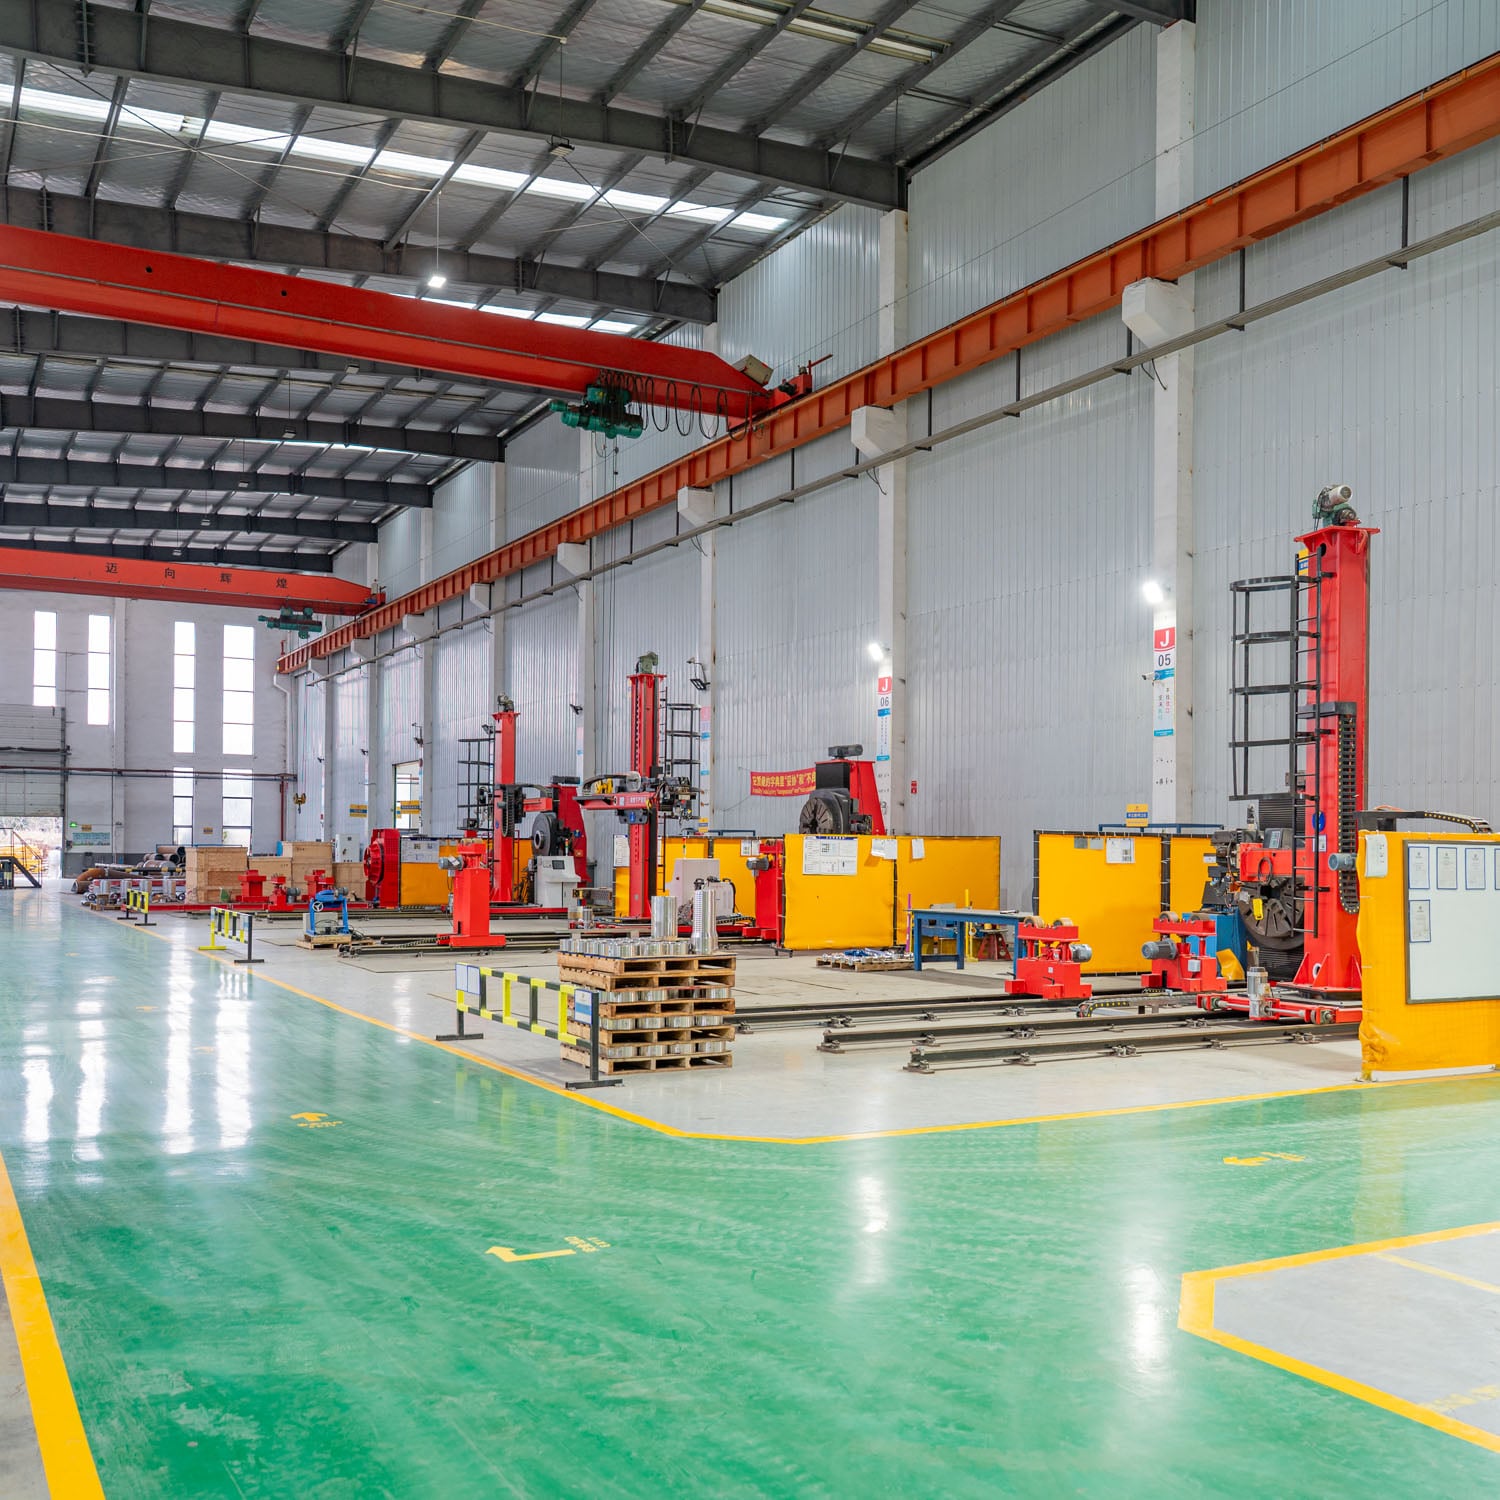
Spawarka szwowa wyróżnia się wśród tradycyjnych metod spawania, ponieważ stosuje ciągłe, nakładające się na siebie ciepło i nacisk wzdłuż linii połączenia. Kontakty z elektrodą toczącą tworzą serię nakładających się na siebie punktów spoiny, które razem tworzą ciągły szew, eliminując przerwy i zapewniając jednolite przetopienie. Spawarka szwowa szczególnie dobrze sprawdza się przy zamykaniu szwów podłużnych, w których dwa krawędzie metalu muszą zostać połączone w liniowej ścieżce, zwłaszcza gdy wymagana jest spójność oraz szczelność przeciw wyciekowi.
Zrozumienie technologii spawarki szwowej oraz powstawania połączeń podłużnych
Jak spawarka szwowa tworzy ciągłe połączenia podłużne
Spawarka szwowa działa za pomocą wirujących elektrod, które utrzymują stały kontakt z przedmiotem roboczym podczas przepływu prądu elektrycznego przez materiał. W miarę jak elektrody przesuwają się wzdłuż szwu podłużnego, generują ciepło topiące jednocześnie metale podstawowe i materiał dodatkowy. Spawarka szwowa wywiera precyzyjne naciski w każdym punkcie kontaktu, zmuszając stopiony metal do ścisłego styku i tworząc trwałe połączenie. W przeciwieństwie do spawania punktowego, które tworzy pojedyncze punkty zgrzewania, spawarka szwowa wytwarza nieprzerwany szew zgrzewania biegnący na całej długości połączenia.
Konstrukcja toczących elektrod spawarki szwowej umożliwia płynny i przewidywalny ruch wzdłuż zakrzywionych lub prostoliniowych ścieżek podłużnych. Nowoczesne systemy spawarek szwowych wykorzystują elektrody z serwonapędem, regulowane ustawienia prądu oraz monitorowanie w czasie rzeczywistym, aby zapewnić spójność na całej długości połączenia. Gdy spawarka szwowa porusza się wzdłuż szwu podłużnego ze stałą prędkością i dostarcza kontrolowanego prądu, wynikiem jest jednolite rozprowadzenie ciepła oraz jednakowa głębokość penetracji w całym szwie.
Kluczowe parametry osiągania doskonałych połączeń podłużnych
Pomyślne obsługowanie spawarki szczelinowej wymaga precyzyjnej kontroli siły elektrody, prądu spawalniczego, prędkości przesuwu oraz średnicy koła elektrody. Każdy parametr bezpośrednio wpływa na to, jak spawarka szczelinowa przenika materiał podstawowy i łączy krawędzie podłużne. Siła elektrody musi być wystarczająco wysoka, aby utworzyć odpowiednie ciśnienie kontaktowe, ale nie tak wysoka, aby deformowała przedmiot spawany lub uszkadzała koła elektrody. Operator spawarki szczelinowej musi kalibrować ustawienia prądu na podstawie grubości materiału, jego składu oraz żądanej głębokości przenikania, aby osiągnąć idealne szwy podłużne.
Prędkość przemieszczania się elektrody stanowi kolejny kluczowy czynnik przy zastosowaniu spawarki szwowej do zamykania szwów podłużnych. Jeśli elektroda porusza się zbyt szybko, spawarka szwowa może nie dostarczyć wystarczającej ilości ciepła do pełnego stopienia połączenia, co prowadzi do niepełnego przetopienia lub pęknięć na powierzchni. Z kolei zbyt długi czas przebywania elektrody w jednym miejscu może spowodować przeżeganie, przyklejanie się elektrody lub odkształcenie cienkich materiałów. Spawarka szwowa musi utrzymywać optymalne ustawienia prędkości, aby zrównoważyć dopływ ciepła z przepływem materiału, zapewniając jednocześnie integralność konstrukcyjną oraz stabilność wymiarową szwu podłużnego.
Zalety stosowania spawarki szwowej do połączeń podłużnych
Wyższa spójność i kontrola jakości
Jednym z najbardziej przekonujących powodów, dla których producenci wybierają spawarkę szwową do połączeń podłużnych, jest wyjątkowa powtarzalność osiągana przy jej użyciu. Ponieważ spawarka szwowa automatyzuje ruch elektrod i dostarczanie prądu, eliminuje znaczną część zmienności wprowadzanej przez techniki spawania ręcznego. Każde przejście spawarki szwowej wzdłuż połączenia podłużnego nakłada materiał z taką samą prędkością, ilością ciepła i naciskiem, co zapewnia praktycznie identyczne spoiny – od pierwszego do ostatniego elementu. Ta spójność zmniejsza wskaźnik odpadów, koszty poprawek oraz czas potrzebny na inspekcję jakości.
Spawarka do szwów zapewnia również ciągłe monitorowanie i systemy sprzężenia zwrotnego, które wykrywają odchylenia jeszcze zanim wpłyną one negatywnie na jakość połączenia. Nowoczesne urządzenia do spawania szwów rejestrują siłę elektrod, natężenie prądu oraz czas przesuwu, umożliwiając operatorom weryfikację, czy każdy szew podłużny spełnia określone wymagania. Takie oparte na danych podejście do stosowania spawarki do szwów przekształca spawanie z procesu zależnego od umiejętności rzemieślniczych w mierzalną i kontrolowalną operację produkcyjną.
Prędkość i efektywność produkcji
Przepustowość produkcji wzrasta znacznie, gdy spawarka szwowa wykonuje zamykanie połączenia wzdłużnego. Ponieważ spawarka szwowa działa ciągle wzdłuż połączenia, a nie tworzy oddzielnych spoin punktowych, czas potrzebny na ukończenie każdego elementu zmniejsza się znacznie. W operacjach o dużej objętości – takich jak zbiorniki paliwa do pojazdów samochodowych, kanały wentylacyjne HVAC lub cylindryczne pojemniki – zastosowanie spawarki szwowej do łączenia połączeń wzdłużnych staje się ekonomicznie niezbędne. Przewaga prędkości spawarki szwowej pomnaża się przy tysiącach części, przekładając się na istotne oszczędności czasu cyklu i kosztów pracy.
Ponad czystą prędkością spawarka szwowa redukuje czas obsługi i ponownego pozycjonowania, ponieważ połączenie wzdłużne można wykonać w jednym przejściu. Operatorzy po prostu umieszczają przedmiot obrabiany, aktywują spawarkę szwową, a urządzenie samo zarządza ciągłym procesem spawania. Ta zyskana efektywność, połączona z niższym odsetkiem wadliwych wyrobów, czyni spawarkę szwową preferowanym rozwiązaniem do zastosowań z połączeniami wzdłużnymi w różnych branżach.
Praktyczne wdrożenie systemów spawania szwów dla połączeń podłużnych
Konfiguracja i przygotowanie sprzętu
Skuteczne wdrożenie urządzenia do spawania szwów wymaga starannego doboru sprzętu oraz przygotowania stanowiska pracy. Urządzenie do spawania szwów musi być odpowiednio dobranego rozmiaru, aby radzić sobie z grubością materiału, geometrią połączenia oraz wymaganą wydajnością produkcyjną. Koła elektrodowe należy dobierać z uwzględnieniem pożądanej szerokości spoiny oraz charakterystyki jej przenikania; urządzenie do spawania szwów z kołami o większym średnicy zapewnia inną dystrybucję ciepła niż urządzenia z kołami o mniejszym średnicy. Systemy uchwytników i pozycjonowania części muszą bezpiecznie utrzymywać przedmiot obrabiany podczas działania urządzenia do spawania szwów, aby zapobiec odkształceniu lub nieprawidłowemu ustawieniu połączenia podłużnego.
Przygotowanie powierzchni odgrywa kluczową rolę w wydajności spawarki szwowej. Przed uruchomieniem spawarki szwowej do spawania połączeń podłużnych operatorzy powinni usunąć olej, rdzę, warstwę tlenkową oraz inne zanieczyszczenia, które mogłyby osłabić złącze spawalnicze. Wiele zakładów stosuje szczotkowanie druciane, oczyszczanie rozpuszczalnikiem lub obróbkę mechaniczną w celu przygotowania powierzchni przed rozpoczęciem pracy spawarki szwowej. Ten etap przygotowawczy zapewnia, że spawarka szwowa może wykonywać spoiny o pełnej wytrzymałości oraz wydłuża żywotność kół elektrodowych.
Szkolenie operatorów oraz dokumentacja procesowa
Poprawne szkolenie operatorów maksymalizuje korzyści z inwestycji w dowolny spawarkę szwową. Operatorzy muszą rozumieć, jak regulacja siły, prądu i prędkości wpływa na wydajność spawarki szwowej oraz na jakość uzyskiwanego połączenia podłużnego. Szkolenie powinno obejmować procedury rozwiązywania problemów — takie jak rozpoznawanie przyklejania się elektrod, przeżarania lub zimnych spoin — oraz korekty wymagane podczas pracy na spawarce szwowej. Udokumentowane standardowe procedury operacyjne zapewniają spójne użytkowanie spawarki szwowej przez wszystkich operatorów, co gwarantuje jednolitą jakość w różnych zmianach i serii produkcyjnych.
Regularna konserwacja sprzętu do spawania szwów jest równie ważna. Koła elektrodowe należy okresowo szlifować lub wymieniać, aby zachować ich kształt oraz właściwości kontaktowe. System napędowy spawarki szwów, obwody chłodzenia wodą oraz połączenia elektryczne wymagają rutynowej kontroli w celu zapobiegania przestojom. Gdy spawarka szwów jest odpowiednio konserwowana i obsługiwana przez wykwalifikowanych operatorów, staje się niezawodnym narzędziem służącym do codziennego wytwarzania idealnych połączeń podłużnych.
Często zadawane pytania
Co odróżnia spawarkę szwów od innych metod spawania połączeń podłużnych?
Spawarka szwowa różni się zasadniczo od innych urządzeń, ponieważ tworzy ciągłą linię zgrzewania, a nie oddzielne zgrzewy punktowe ani przerywane grzbietki. Konstrukcja z toczącymi się elektrodami pozwala spawarce szwowej na płynne przesuwanie się wzdłuż połączenia podłużnego przy jednoczesnym utrzymywaniu stałej temperatury i nacisku. Ten ciągły proces zapewnia wyższą szczelność, jednolitą wytrzymałość oraz szybszą prędkość produkcji w porównaniu do ręcznego spawania łukowego lub technik zgrzewania punktowego. Spawarka szwowa została specjalnie zaprojektowana do spełniania konkretnych wymagań związanych z zamykaniem połączeń podłużnych.
Jak wybrać odpowiednie parametry spawarki szwowej do mojego zastosowania z połączeniem podłużnym?
Wybór zależy od grubości materiału, pożądanej szerokości spoiny, geometrii połączenia oraz objętości produkcji. Grubsze materiały wymagają spawarki szwowej o wyższej sile docisku elektrod i większej przepustowości prądu. Średnica koła elektrodowego spawarki szwowej powinna odpowiadać wymaganej wielkości grzbietu spoiny oraz potrzebom rozprowadzania ciepła. Należy rozważyć, czy spawarka szwowa będzie pracować w trybie ciągłym, czy okresowym – ma to wpływ na jej zdolność chłodzenia oraz klasyfikację cyklu pracy. Skonsultowanie się z producentami sprzętu oraz przeanalizowanie konkretnych materiałów i geometrii połączeń zapewnia dobór spawarki szwowej odpowiedniej do Państwa potrzeb.
Czy spawarka szwowa może obsługiwać zakrzywione lub nieliniowe połączenia podłużne?
Tak, nowoczesne urządzenia do spawania szwów mogą obsługiwać zakrzywione i złożone ścieżki połączeń dzięki programowalnemu ruchowi elektrod i specjalnym uchwytom. Wiele przemysłowych systemów do spawania szwów wykorzystuje serwonapędy sterowane komputerowo, które śledzą zaprogramowane trajektorie, umożliwiając urządzeniu do spawania szwów poruszanie się wzdłuż zakrzywionych szwów podłużnych przy stałej prędkości i nacisku. Elastyczność urządzenia do spawania szwów czyni je odpowiednim do zastosowania w zbiornikach cylindrycznych, naczyniach stożkowych oraz innych elementach o niestandardowym kształcie szwu. Jednakże złożona geometria może wymagać niestandardowych uchwytów lub wykwalifikowanego montażu, aby zapewnić urządzeniu do spawania szwów optymalny kontakt elektrod z przedmiotem roboczym na całej długości ścieżki spawania.