
 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 UK
 SQ
 HU
 TH
 TR
 FA
 AF
 CY
 MK
 LA
 MN
 KK
 UZ
 KY
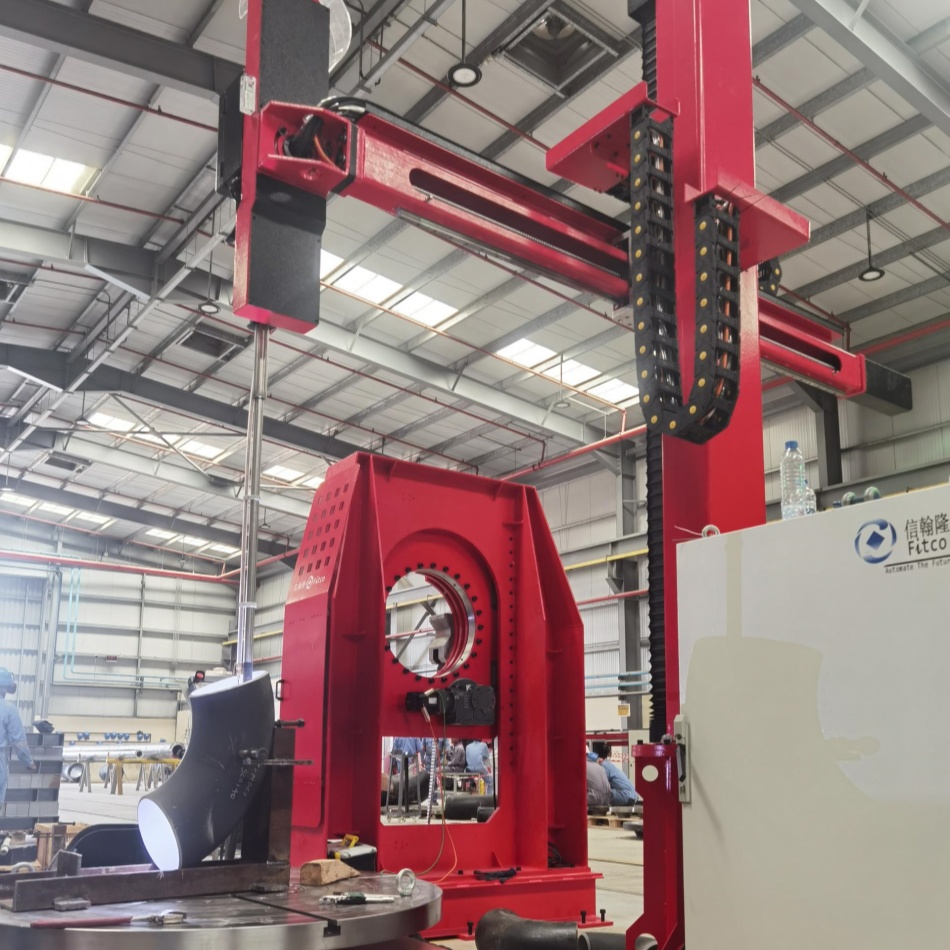
دستگاه جوشکاری یکی از مهمترین داراییها در هر عملیات ساخت یا ساختمانسازی است، با این حال بسیاری از اپراتورها با خرابیهای غیرمنتظرهای روبهرو میشوند که تولید را متوقف کرده و هزینهها را افزایش میدهند. چه با فرآیندهای MIG، TIG یا Stick کار کنید، تجهیزات وصل کردن فلزات , درک نقصهای رایج دستگاههای جوشکاری و نحوه عیبیابی آنها میتواند هزاران واحد پول از هزینههای افت زمان تولید و تعمیرات صرفهجویی کند. این راهنما شما را از طریق شایعترین مشکلات مؤثر بر دستگاههای جوشکاری هدایت میکند و گامهای عملی عیبیابی را ارائه میدهد تا بهسرعت به تولید بازگردید.

یک دستگاه جوشکاری که بهدرستی نگهداری شده باشد، کیفیت پایدار قوس، جوشهای تمیز و عملکرد قابلاطمینان را در تمام فرآیندها فراهم میکند. با این حال، هنگامی که خرابیها رخ میدهند، اغلب بهصورت کیفیت پایین جوش، خروجی نامنظم، مشکلات تغذیه سیم یا توقف کامل تجهیزات ظاهر میشوند. شناسایی زودهنگام این علائم و آگاهی از نحوه تشخیص آنها، از اتلاف تولید جلوگیری کرده و عمر عملیاتی دستگاه جوشکاری شما را افزایش میدهد. بخشهای بعدی رایجترین مشکلات را تحلیل کرده و راهحلهای گامبهگامی ارائه میکنند.
مشکلات الکتریکی و منبع تغذیه
نوسانات ولتاژ و توان ناکافی
یکی از مهمترین عوامل ایجاد مشکلات در عملکرد دستگاههای جوشکاری، ناپایداری منبع تغذیهٔ الکتریکی است. اگر دستگاه جوشکاری شما رفتار قوس ناپایدار، نوسانات غیرعادی در خواندن آمپراژ یا قطعشدن مکرر کلیدهای اتوماتیک داخلی را نشان دهد، احتمالاً نوسانات ولتاژ عامل اصلی این مشکلات است. بیشتر واحدهای صنعتی جوشکاری به منبع تغذیهٔ سهفاز پایدار یا مدارهای تکفاز با ظرفیت مناسب نیاز دارند و حتی کاهش جزئی در ولتاژ میتواند تأثیر شدیدی بر کیفیت جوش و عمر مفید تجهیزات بگذارد.
برای عیبیابی این مشکل، ابتدا مطمئن شوید که منبع تغذیه ساختمان شما با مشخصات دستگاه جوشکاری سازگان دارد. از یک مولتیمتر برای بررسی ولتاژ ورودی در قطعکننده اصلی و سپس در ترمینالهای ورودی تجهیزات استفاده کنید. اگر ولتاژ از ۹۰ درصد ولتاژ اسمی ورودی دستگاه جوشکاری کمتر شود، با پیمانکار برق خود تماس بگیرید تا مدار را ارتقا دهد یا یک پایدارکننده ولتاژ نصب کند. همچنین تمام کابلهای برق متصل به دستگاه جوشکاری خود را از نظر آسیبدیدگی، اتصالهای شل یا مقاطع سیم ناکافی که ممکن است باعث افت ولتاژ شوند، بازرسی کنید.
خرابی ماژولهای داخلی تغذیه
وقتی دستگاه جوشکاری دچار قطعی کامل برق میشود یا با وجود تأمین مناسب برق نمیتواند قوس الکتریکی ایجاد کند، احتمال خرابی ماژول برق داخلی وجود دارد. اکثر طراحیهای مدرن دستگاههای جوشکاری از فناوری اینورتر حالت جامد یا یکسوکنندههای مبتنی بر ترانسفورماتور استفاده میکنند که ممکن است به دلیل تنش حرارتی، نفوذ رطوبت یا فرسودگی قطعات دچار خرابی شوند. نشانههای خرابی ماژول برق شامل عدم نمایش هرگونه اطلاعات روی صفحه کنترل، عدم توانایی ایجاد قوس جوشکاری و یا خاموش شدن فوری دستگاه جوشکاری پس از روشنشدن است.
ورودیهای خنککنندهٔ دستگاه جوشکاری را بررسی کنید و اطمینان حاصل کنید که از گرد و غبار، آشغال یا پاشش رنگ پاک هستند. اگر دستگاه جوشکاری در محیطی مرطوب کار کرده باشد، رطوبت داخلی ممکن است باعث خوردگی روی بردهای مداری شده باشد. دستگاه را به مدت ۲۴ ساعت در مکانی گرم قرار دهید تا کاملاً خشک شود، سپس دوباره آن را روشن کنید. اگر دستگاه جوشکاری همچنان روشن نشود، احتمالاً ماژول برق داخلی نیازمند تعمیر یا تعویض تخصصی است و باید با تکنسین صلاحیتداری که با مدل خاص دستگاه جوشکاری شما آشناست، تماس بگیرید.
مشکلات تغذیه سیم و کیفیت قوس
تغذیهٔ نامنظم سیم و انسدادها
مشکلات تغذیه سیم در میان شایعترین مشکلات دستگاههای جوشکاری گزارششده قرار دارند و منجر به پاشیدگی، تخلخل در جوش و ادغام ناقص میشوند. هنگامی که دستگاه جوشکاری شما سیم را بهصورت نامنظم تغذیه میکند یا در میانهٔ جوش متوقف میشود، عامل اصلی معمولاً مکانیکی و نه الکتریکی است. عوامل رایج شامل لولهٔ هدایتکنندهٔ سیم دستگاه جوشکاری کج یا آسیبدیده، تنظیم نادرست کشش پیچ سیم، سیم پرکنندهٔ منقضی یا شکننده، یا وجود گرد و غبار و باقیمانده در مکانیزم تغذیه است.
برای شروع عیبیابی، پیچ سیم را از دستگاه جوشکاری خود خارج کنید و مسیر تغذیه سیم از موتور تا نوک تماس را بهصورت بصری بازرسی کنید. به دنبال نواحی تخت یا فشردهشده درون مجرای دستگاه جوشکاری بگردید که حرکت سیم را محدود میکنند. هرگونه مجرای آسیبدیده را تعویض کنید و اطمینان حاصل کنید که غلطکهای محرک درون مکانیزم تغذیه دستگاه جوشکاری بهدرستی تنظیم شدهاند و لایهای از مواد اکسیدهشده سیم روی آنها تشکیل نشده است. اگر دستگاه جوشکاری شما دارای صافکننده سیم است، مطمئن شوید که تنظیم آن بیش از حد سفت نباشد؛ زیرا این امر اصطکاک بیش از حد ایجاد کرده و باعث لغزش سیم میشود. عملکرد تغذیه سیم را با یک پیچ سیم تازه و نو آزمایش کنید، سپس به تولید بازگردید.
پایداری ضعیف قوس و پاشش
وقتی دستگاه جوشکاری شما قوسی ناپایدار و خشخاشدار تولید میکند که همراه با پاشش بیش از حد است، معمولاً این مشکل ناشی از سایش نوک تماس، جریان نامناسب گاز محافظ یا آلودگی مواد پایه است. نوک تماس درون دستگاه جوشکاری شما یک قطعه مصرفی است که به تدریج فرسوده میشود، منجر به بزرگتر شدن دهانهٔ آن و تحریف هندسهٔ قوس میگردد. نوک تماس فرسوده باعث میشود دستگاه جوشکاری فلز را بهصورت نامنظمی رسوب دهد و در نتیجه جوشهای زبر و هدررفت مواد ایجاد شود.
برای رفع مشکلات پایداری قوس در دستگاه جوشکاری خود، ابتدا نوک تماس را عوض کنید و لاینر سیم را از نظر اکسیداسیون یا رسوب کربن بررسی کنید. جریان گاز محافظ را با استفاده از دебیمتر بررسی کنید؛ اگر دستگاه جوشکاری شما به ۲۰ فوت مکعب در دقیقه (CFM) گاز نیاز داشته باشد اما تنها ۱۵ CFM دریافت کند، پوشش قوس کاهش یافته و پاشش بهطور چشمگیری افزایش مییابد. اطمینان حاصل کنید که سیلندرهای گاز متصل به دستگاه جوشکاری شما خالی نباشند و رگولاتورها بهدرستی کار کنند. همچنین، مواد پایه را قبل از جوشکاری بهطور کامل تمیز کنید. روغن، لایه اکسید فلزی (میل اسکیل) یا زنگزدگی روی قطعه کار میتواند باعث ناپایداری قوس دستگاه جوشکاری و ایجاد جوشهای نامناسب شود.
خرابیهای سیستم خنککننده و مدیریت حرارتی
گرمشدن بیش از حد و خاموششدن خودکار
بیشتر ماشینهای جوشکاری مدرن دارای سیستم حفاظت حرارتی هستند که بهصورت خودکار خروجی را کاهش میدهند یا دستگاه را در صورت عبور دمای داخلی از حد مجاز ایمن خاموش میکنند. اگر ماشین جوشکاری شما بهطور مکرر وارد چرخه خنکسازی شود یا پس از مدت کوتاهی کار، خاموش گردد، مشکل اصلی، خنککنندگی ناکافی است. گرمشدن بیش از حد باعث فرسودگی سریعتر قطعات داخلی، کاهش کیفیت جوش و در نهایت نیاز به تعمیرات پرهزینه یا تعویض ماشین جوشکاری میشود.
ابتدا سیستم خنککننده دستگاه جوشکاری خود را با بررسی دریچههای ورودی و خروجی هوا برای انسداد ناشی از گرد و غبار، ذرات فلزی یا آشغال انباشتهشده بررسی کنید. این مناطق را با استفاده از هوای فشرده تمیز کنید و جهت پاشش را طوری تنظیم کنید که آلایندهها از قسمتهای داخلی دستگاه جوشکاری دور شوند. اگر دستگاه جوشکاری شما از سیستم مشعل خنکشونده با آب استفاده میکند، لولههای مایع خنککننده را برای نشت، خمشدگی یا انسداد که جریان را محدود میکنند، بازرسی کنید. مایع خنککننده ایستا، کارایی انتقال حرارت را کاهش داده و باعث میشود دستگاه جوشکاری بیشتر تلاش کند. برای مدلهای دستگاه جوشکاری خنکشونده با هوا، اطمینان حاصل کنید که دمای محیطی در محل کار شما در حین کار، زیر ۴۰ درجه سانتیگراد باقی بماند؛ زیرا محیطهای گرمتر توانایی دستگاه جوشکاری در دفع حرارت را کاهش میدهند.
نگهداری سیستم مایع خنککننده
شعلههای جوشکاری خنکشونده با آب نیازمند نگهداری منظمی هستند تا از تخریب مایع خنککننده و آسیب به تجهیزات جلوگیری شود. با گذشت زمان، رسوب مواد معدنی، رشد جلبکها و خوردگی درون مسیرهای مایع خنککننده، کارایی سیستم خنککننده دستگاه جوشکاری را کاهش میدهند و در نهایت ممکن است منجر به خرابی کامل شوند. اپراتورها اغلب نگهداری مایع خنککننده را نادیده میگیرند تا زمانی که دستگاه جوشکاری شروع به گرمشدن بیش از حد کند یا شعله کاملاً از کار بیفتد.
مایع خنککنندهٔ سیستم دستگاه جوشکاری خود را طبق توصیههای سازنده، معمولاً هر ۱۲ تا ۲۴ ماه بسته به شدت استفاده، تعویض کنید. لولههای مایع خنککنندهٔ دستگاه جوشکاری خود را از نظر ترکخوردگی، متورمشدن یا نشتیهای نقطهای بررسی کنید؛ زیرا این عیوب فشار سیستم و ظرفیت خنککنندگی را کاهش میدهند. اگر خطوط مایع خنککنندهٔ دستگاه جوشکاری شما رنگپریده یا کدر شدهاند، کل سیستم را شستشو داده و با مایع خنککنندهٔ تازه پر کنید. برخی مدلهای دستگاه جوشکاری از افزودن مهارکنندههای خوردگی یا ضدقارچها سود میبرند تا تشکیل رسوب درونی و رشد میکروبی را جلوگیری کنند. نگهداری تمیز از سیستم مایع خنککنندهٔ دستگاه جوشکاری، پایداری قوس را بهطور مستقیم بهبود بخشیده و عمر مفید تجهیزات را افزایش میدهد.
پرسشهای متداول
علت ایجاد جوشهای ضعیف یا سرد توسط دستگاه جوشکاری چیست؟
جوشهای ضعیف معمولاً ناشی از جریان کم، آلودگی مواد پایه، سرعت حرکت نامناسب یا پوشش ناکافی گاز محافظ از دستگاه جوشکاری شما هستند. بررسی کنید که تنظیم جریان دستگاه جوشکاری شما با قطر سیم و پیکربندی اتصال مطابقت داشته باشد. قطعه کار را قبل از جوشکاری از روغن و زنگ از بین ببرید. جریان گاز محافظ را بررسی کرده و در صورت ساییدگی، نوک تماس را عوض کنید. اگر این تنظیمات مشکل را حل نکنند، ممکن است دستگاه جوشکاری شما نیاز به تنظیم مجدد توسط تکنسین مجرب داشته باشد.
چندبار در هفته باید نگهداری دستگاه جوشکاری خود را انجام دهم؟
یک دستگاه جوشکاری که بهدرستی نگهداری میشود، باید هر روز از نظر تهویهکنندههای خنککننده، وضعیت سیم و نوکهای تماسی بازرسی شود. پاکسازی فیلترهای هوا و بازرسی کابلهای برق هر هفته، از بروز خرابیهای غیرمنتظره جلوگیری میکند. تعویض مایع خنککننده در دستگاههای جوشکاری آبی و جایگزینی قطعات مصرفی هر ماه، عملکرد پایدار دستگاه را تضمین میکند. خدمات تخصصی برای دستگاه جوشکاری خود را سالانه یا پس از هر ۱۰۰۰ ساعت کار، جهت بازرسی قطعات داخلی و تنظیم مجدد پارامترها برنامهریزی کنید.
آیا میتوانم ماژول برق دستگاه جوشکاری را خودم تعمیر کنم؟
ماژولهای داخلی تأمین برق در تجهیزات جوشکاری مدرن حاوی اجزای با ولتاژ بالا هستند که خطرات جدی ایمنی برای افراد غیرمتخصص ایجاد میکنند. تلاش برای تعمیر ماژول تأمین برق دستگاه جوشکاری شما ممکن است منجر به صدمه الکتریکی، آسیب به تجهیزات و لغو گارانتی شود. همیشه برای تعمیر اجزای داخلی دستگاه جوشکاری، با سازنده یا تکنسین مجاز دستگاههای جوشکاری تماس بگیرید. یک متخصص میتواند بهصورت ایمن تشخیص دهد که آیا ماژول دستگاه جوشکاری شما نیاز به تنظیم، بازکالیبراسیون یا تعویض دارد و آن را به مشخصات اولیه کارخانه بازگرداند.