
 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 UK
 SQ
 HU
 TH
 TR
 FA
 AF
 CY
 MK
 LA
 MN
 KK
 UZ
 KY
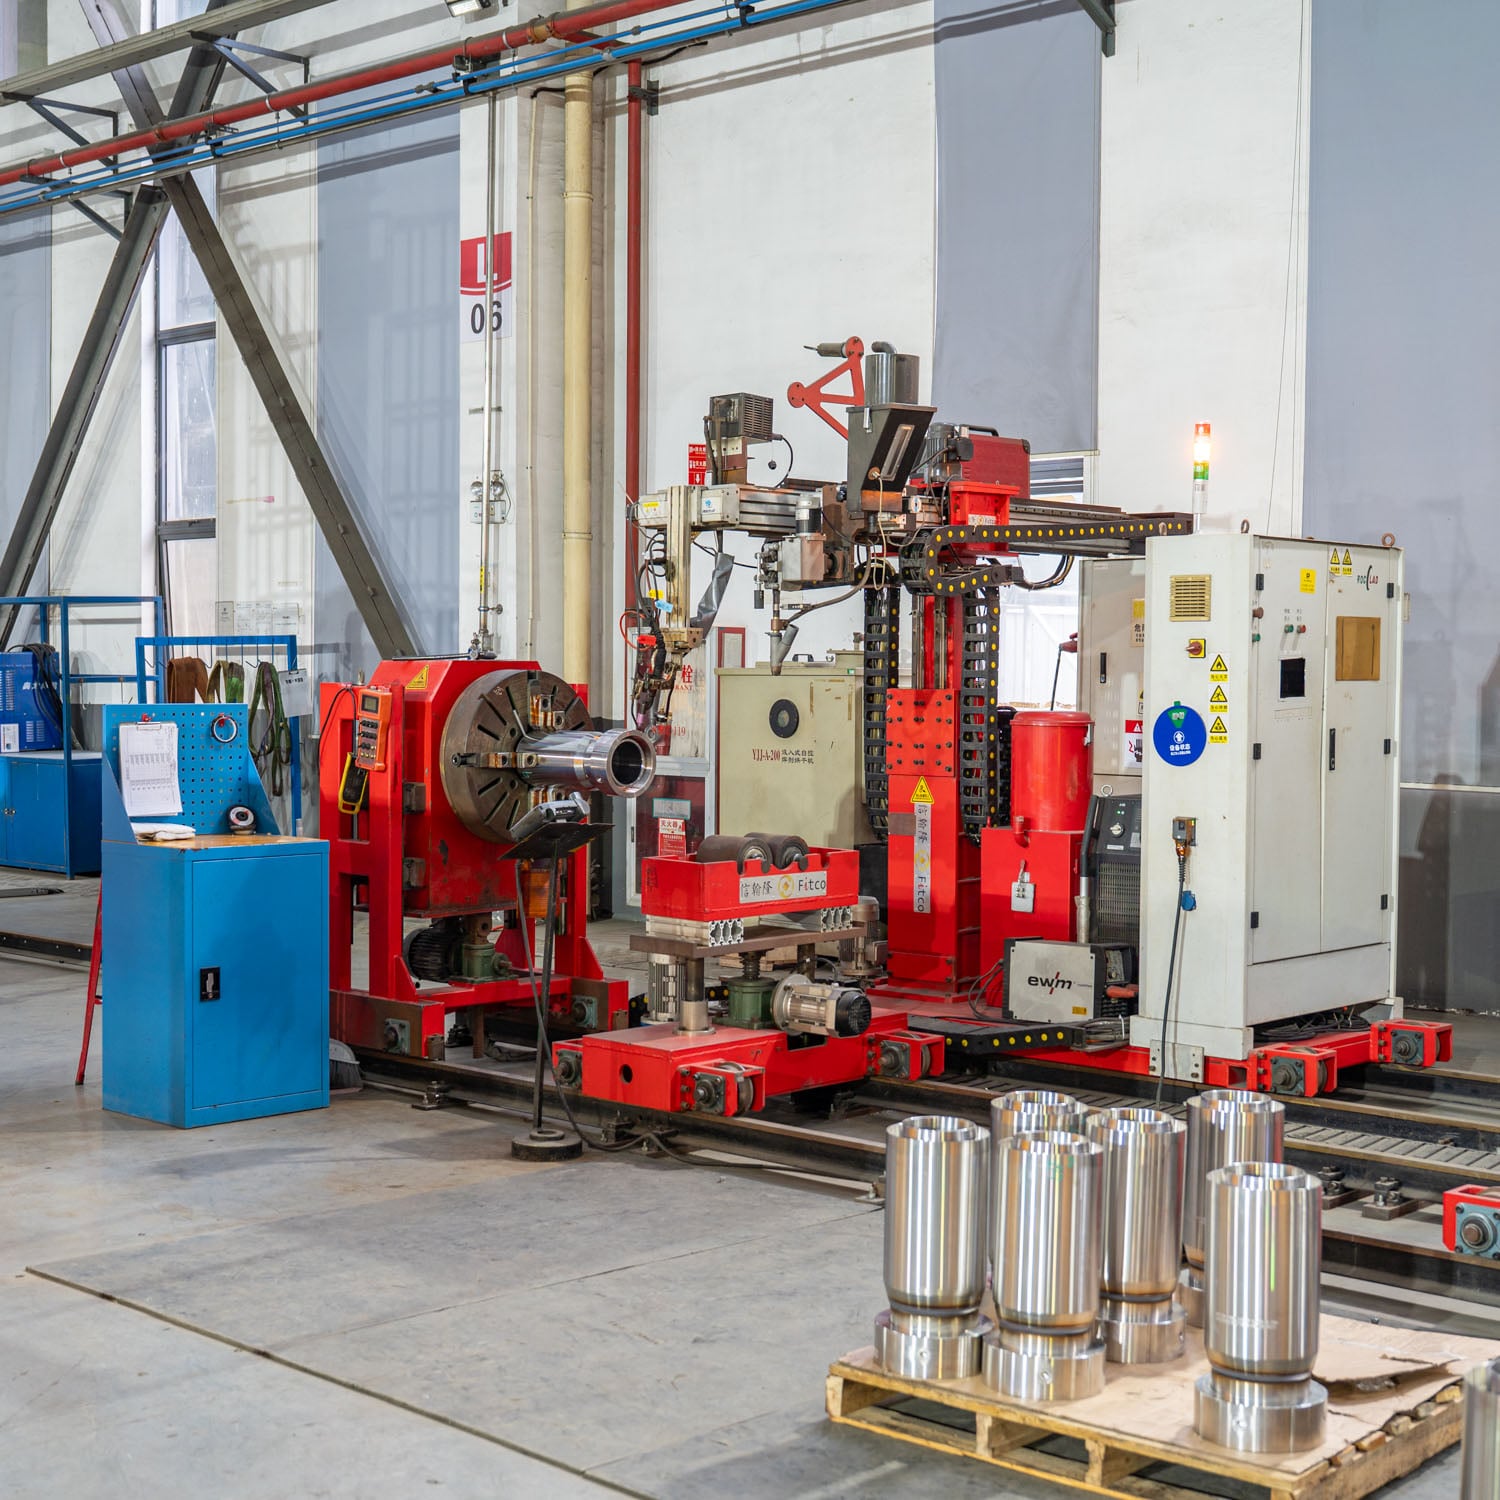
دستیابی به اتصالات طولی بینقص نیازمند بیش از صرفاً تجهیزات وصل کردن فلزات و مهارت اپراتور است. یک jOYCHI دقت، پایداری و کنترل لازم را برای ایجاد اتصالات با کیفیت بالا فراهم میکند که مشخصات سختگیرانهٔ صنعتی را برآورده میسازند. خواه در تولید خودرو، ساخت ظروف تحت فشار یا تولید لوله فعالیت داشته باشید، درک نحوهٔ تولید جوشهای طولی بیعیب توسط دستگاه جوشکاری درزی برای حفظ استانداردهای تولید و کاهش هزینههای اصلاح مجدد ضروری است.
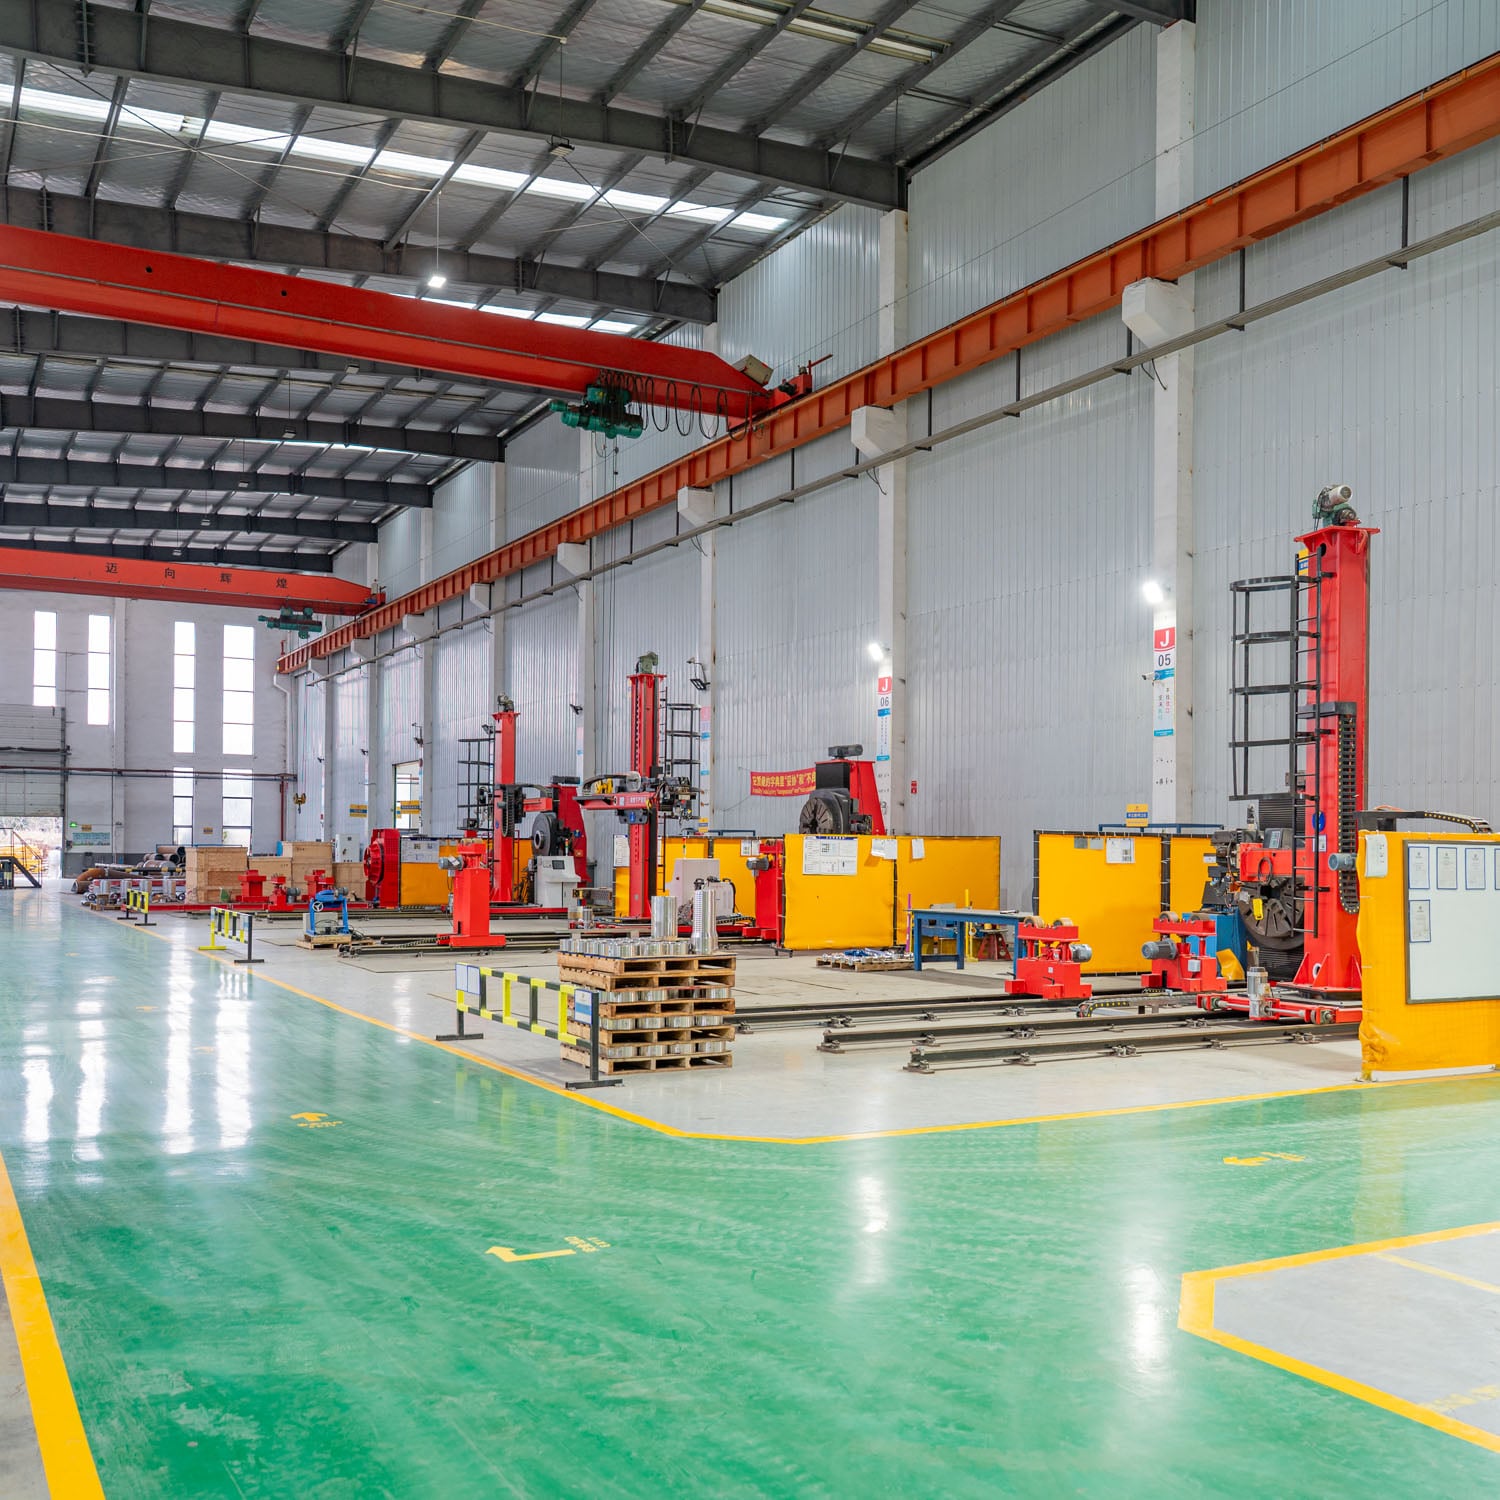
جوشکار درزی از روشهای معمول جوشکاری متمایز میشود، زیرا حرارت و فشار پیوسته و همپوشانیداری را در طول خط اتصال اعمال میکند. تماس الکترود غلطان، مجموعهای از نقاط جوش همپوشانیدار ایجاد میکند که درزی پیوسته تشکیل میدهند و شکافها را از بین میبرند و نفوذ یکنواخت را تضمین میکنند. جوشکار درزی در بستن درزهای طولی که دو لبه فلزی باید در مسیری خطی به هم متصل شوند، عملکرد برجستهای دارد، بهویژه زمانی که ثبات و یکپارچگی ضد نشت ضروری است.
درک فناوری جوشکار درزی و تشکیل اتصالات طولی
روش ایجاد اتصالات طولی پیوسته توسط جوشکار درزی
جوشکار درزی با غلتیدن الکترودها که تماس ثابتی با قطعه کار حفظ میکنند و جریان الکتریکی از ماده عبور میکند، کار میکند. هنگامی که الکترودها در طول درز طولی حرکت میکنند، گرمایی تولید میشود که فلز پایه و ماده پرکننده را بهطور همزمان ذوب میکند. جوشکار درزی فشار دقیقی را در هر نقطه تماس اعمال میکند تا فلز مذاب را به تماس نزدیک و محکمی بکشد و پیوندی محکم ایجاد کند. برخلاف جوش نقطهای که نقاط جداگانهای از ادغام ایجاد میکند، جوشکار درزی خطی پیوسته از ادغام را در سراسر طول اتصال تولید میکند.
طراحی الکترود متحرک در جوشکاری درزی امکان حرکتی هموار و قابل پیشبینی را در طول مسیرهای طولی منحنی یا مستقیم فراهم میکند. سیستمهای مدرن جوشکاری درزی از سرعت الکترود کنترلشده با سروو، تنظیمات جریان قابل تنظیم و نظارت بلادرنگ برای حفظ یکنواختی در سراسر کل درز استفاده میکنند. وقتی جوشکار درزی با سرعت کنترلشده در طول درز طولی حرکت کرده و جریان تنظیمشدهای تأمین میکند، نتیجهاش توزیع یکنواخت گرما و عمق نفوذ یکسان در سراسر خط جوش خواهد بود.
پارامترهای کلیدی برای دستیابی به درزهای طولی بینقص
کار کردن با دستگاه جوشکاری درزی با موفقیت نیازمند کنترل دقیق نیروی الکترود، جریان جوشکاری، سرعت حرکت و قطر چرخهای الکترود است. هر یک از این پارامترها بهطور مستقیم بر عمق نفوذ دستگاه جوشکاری درزی در مادهٔ پایه و ادغام لبههای طولی تأثیر میگذارد. نیروی الکترود باید بهقدری زیاد باشد که فشار تماس کافی ایجاد شود، اما آنقدر زیاد نباشد که قطعهٔ کار را تغییر شکل دهد یا چرخهای الکترود را آسیب بزند. اپراتور دستگاه جوشکاری درزی باید تنظیمات جریان را بر اساس ضخامت ماده، ترکیب شیمیایی آن و عمق نفوذ مطلوب تنظیم کند تا اتصالات طولی بینقصی ایجاد شود.
سرعت حرکت نیز عاملی حیاتی در استفاده از جوشکار خطی برای بستن درزهای طولی محسوب میشود. اگر الکترود بیش از حد سریع حرکت کند، جوشکار خطی ممکن است گرمای کافی را برای ادغام کامل محل اتصال تأمین نکند و این امر منجر به نفوذ ناقص یا ترکهای سطحی میشود. از سوی دیگر، زمان توقف بیش از حد میتواند باعث سوختن کامل مواد، چسبیدن الکترود یا تغییر شکل مواد نازک شود. جوشکار خطی باید سرعت بهینه را حفظ کند تا ورودی گرما و جریان ماده در تعادل باشند و اینگونه اتصال طولی هم استحکام سازهای و هم پایداری ابعادی را کسب کند.
مزایای استفاده از جوشکار خطی برای اتصالهای طولی
سازگاری عالی و کنترل کیفیت
یکی از جذابترین دلایلی که تولیدکنندگان برای اتصالات طولی از جوشکار سِم استفاده میکنند، تکرارپذیری برجستهای است که این دستگاه فراهم میکند. از آنجا که جوشکار سِم حرکت الکترود و تأمین جریان را خودکار میکند، بسیاری از متغیرهای ناشی از روشهای جوشکاری دستی را حذف مینماید. هر بار که جوشکار سِم روی اتصال طولی عبور میکند، مواد را با سرعت، ورودی گرمایی و فشار یکسانی رسوب میدهد و در نتیجه جوشهای تقریباً یکسانی از اولین قطعه تا آخرین قطعه ایجاد میشود. این ثبات منجر به کاهش نرخ ضایعات، هزینههای اصلاح و زمان بازرسی کیفیت میگردد.
جوشکار خطی همچنین سیستمهای نظارت و بازخورد مداومی فراهم میکند که انحرافات را پیش از آنکه کیفیت اتصال را تحت تأثیر قرار دهند، شناسایی میکنند. تجهیزات مدرن جوشکار خطی نیروی الکترود، جریان و زمان حرکت را ثبت میکنند و به اپراتورها امکان میدهند تا اطمینان حاصل کنند که هر اتصال طولی مطابق با مشخصات تعیینشده است. این رویکرد مبتنی بر داده در استفاده از جوشکار خطی، جوشکاری را از یک فرآیند وابسته به مهارت به یک عملیات تولیدی قابل اندازهگیری و کنترلشدن تبدیل میکند.
سرعت و کارایی تولید
بازده تولید هنگامی که جوشکار درزی برای بستن اتصال طولی استفاده میشود، بهطور چشمگیری افزایش مییابد. از آنجا که جوشکار درزی بهصورت پیوسته در طول اتصال عمل میکند و نه با ایجاد جوشهای نقطهای جداگانه، زمان لازم برای تکمیل هر قطعه بهطور قابلتوجهی کاهش مییابد. برای عملیات با حجم بالا—مانند مخازن سوخت خودرو، کانالهای تهویه مطبوع یا ظروف استوانهای—استفاده از جوشکار درزی برای اتصال درزهای طولی از نظر اقتصادی ضروری میشود. مزیت سرعت جوشکار درزی در هزاران قطعه تکثیر میشود و منجر به صرفهجویی قابلتوجه در نیروی کار و زمان چرخه میگردد.
فراتر از سرعت خام، جوشکار درزی زمان مورد نیاز برای دستکاری و تغییر موقعیت قطعه را کاهش میدهد، زیرا اتصال طولی را میتوان در یک عبور واحد تکمیل کرد. اپراتورها تنها کافی است قطعه کار را در جای مناسب قرار دهند، جوشکار درزی را فعال کنند و سپس تجهیزات فرآیند جوشکاری پیوسته را مدیریت میکند. این افزایش کارایی، همراه با کاهش نرخ نقصها، جوشکار درزی را به گزینهی ترجیحی برای کاربردهای اتصال طولی در سراسر صنایع تبدیل میکند.
اجراي عملي سيستمهاي جوشکاری درزی براي اتصالات طولي
راهاندازي و آمادهسازي تجهيزات
راهاندازي موفقيتآميز يک دستگاه جوشکاری درزی نيازمند انتخاب دقيق تجهيزات و آمادهسازي محل کار است. اندازه دستگاه جوشکاری درزی بايد متناسب با ضخامت مواد، هندسه اتصال و حجم توليد مورد نياز باشد. چرخهاي الکترود را بايد بر اساس عرض جوش و ويژگيهاي نفوذ مطلوب انتخاب کرد؛ دستگاه جوشکاری درزی با چرخهايی به قطر بزرگتر توزيع حرارتی متفاوتی نسبت به چرخهای کوچکتر ايجاد میکند. سیستمهای ثابتکننده و قراردهی قطعات بايد قطعه کار را در طول فرآيند جوشکاری درزی بهطور محکم نگه دارند تا از تغيير شکل يا عدم تراز بودن اتصال طولي جلوگيری شود.
آمادهسازی سطح نقش بسزایی در عملکرد جوشکار نواری ایفا میکند. پیش از بهکارگیری جوشکار نواری روی اتصالات طولی، اپراتورها باید روغن، زنگزدگی، پوسته و سایر آلایندهها را که میتوانند پیوند ادغامی را تضعیف کنند، حذف نمایند. بسیاری از واحدها برای آمادهسازی سطوح پیش از شروع عملیات جوشکار نواری از سوهانزنی با سیم فلزی، پاکسازی با حلال یا سایش مکانیکی استفاده میکنند. این مرحلهٔ آمادهسازی تضمین میکند که جوشکار نواری بتواند جوشهایی با استحکام کامل ایجاد کند و عمر چرخهای الکترود را افزایش دهد.
آموزش اپراتور و مستندات فرآیند
آموزش مناسب اپراتورها بیشترین سود را از هر سرمایهگذاری روی دستگاه جوش نقطهای طولی به دست میآورد. اپراتورها باید درک کافی از تأثیر تنظیم نیرو، جریان و سرعت بر خروجی دستگاه جوش نقطهای طولی و کیفیت اتصال طولی حاصل داشته باشند. آموزش باید شامل روشهای عیبیابی—مانند تشخیص چسبیدن الکترود، سوراخشدن یا اتصال سرد—و تنظیمات اصلاحی لازم در هنگام استفاده از دستگاه جوش نقطهای طولی باشد. رویههای استاندارد مستند شدهٔ عملیاتی اطمینان حاصل میکنند که تمام اپراتورها دستگاه جوش نقطهای طولی را بهصورت یکنواخت اجرا کنند و کیفیت یکنواختی در تمام شیفتها و دورههای تولید حفظ شود.
نگهداری دورهای دستگاه جوشکاری درزی نیز به همان اندازه اهمیت دارد. چرخهای الکترود باید بهطور دورهای صیقلدهی یا تعویض شوند تا شکل و ویژگیهای تماس آنها حفظ شود. سیستم محرک، مدارهای آب خنککننده و اتصالات الکتریکی دستگاه جوشکاری درزی نیازمند بازرسی منظم هستند تا از توقف تولید جلوگیری شود. هنگامی که دستگاه جوشکاری درزی بهدرستی نگهداری میشود و توسط اپراتورهای آموزشدیده کار میکند، تبدیل به یک دستگاه قابلاطمینان برای تولید روزانهی بینقص درزهای طولی میگردد.
پرسشهای متداول
چه چیزی جوشکاری درزی را از سایر روشهای جوشکاری برای درزهای طولی متمایز میکند؟
جوشکاری درزی از نظر اساسی با سایر روشها متفاوت است، زیرا خط ادغام پیوستهای ایجاد میکند نه جوشهای نقطهای گسسته یا بادامکهای متقطع. طراحی الکترود غلطان به این جوشکار اجازه میدهد در امتداد درز طولی بهصورت هموار حرکت کند و در عین حال دما و فشار ثابتی را حفظ کند. این فرآیند پیوسته، مقاومت عالی در برابر نشت، استحکام یکنواخت و سرعت تولید بالاتری نسبت به جوشکاری قوسی دستی یا روشهای جوشکاری نقطهای فراهم میکند. جوشکار درزی بهطور خاص برای پاسخگویی به نیازهای بستن درزهای طولی طراحی شده است.
چگونه مشخصات مناسب جوشکار درزی را برای کاربرد درز طولی خود انتخاب کنم؟
انتخاب به ضخامت ماده، عرض جوش مورد نظر، هندسه اتصال و حجم تولید بستگی دارد. مواد ضخیمتر نیازمند دستگاه جوش نقطهای طولی با نیروی الکترود و ظرفیت جریان بالاتری هستند. قطر چرخ الکترود دستگاه جوش نقطهای طولی باید با اندازه مورد نظر رشته جوش و نیازهای توزیع حرارت شما سازگان داشته باشد. باید در نظر بگیرید که آیا دستگاه جوش نقطهای طولی شما بهصورت پیوسته کار خواهد کرد یا بهصورت متناوب عمل میکند، زیرا این امر بر ظرفیت خنککنندگی و رتبهبندی چرخه کار تأثیر میگذارد. مشورت با سازندگان تجهیزات و بررسی دقیق ماده و هندسه اتصال خاص شما، اطمینان از انتخاب دستگاه جوش نقطهای طولی مناسب با نیازهای شما را فراهم میکند.
آیا یک دستگاه جوش نقطهای طولی میتواند اتصالات طولی منحنی یا غیرخطی را پردازش کند؟
بله، تجهیزات مدرن جوشکاری درزی میتوانند مسیرهای منحنی و پیچیده اتصال را با حرکت قابل برنامهریزی الکترود و ابزارگیرههای تخصصی پذیرا باشند. بسیاری از سیستمهای صنعتی جوشکاری درزی دارای سیستمهای محرک کنترلشده با سروو هستند که مسیرهای برنامهریزیشده را دنبال میکنند و این امکان را فراهم میآورند که جوشکار درزی با سرعت و فشار ثابتی درزهای طولی منحنی را طی کند. انعطافپذیری جوشکار درزی آن را برای مخازن استوانهای، ظروف مخروطی و سایر اجزایی که دارای درزهای غیرمستقیم هستند، مناسب میسازد. با این حال، هندسه پیچیده ممکن است نیازمند ابزارگیرههای سفارشی یا راهاندازی تخصصی باشد تا اطمینان حاصل شود که جوشکار درزی در تمام طول مسیر جوش، تماس بهینه الکترود با قطعه کار را حفظ کند.