
 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 UK
 SQ
 HU
 TH
 TR
 FA
 AF
 CY
 MK
 LA
 MN
 KK
 UZ
 KY
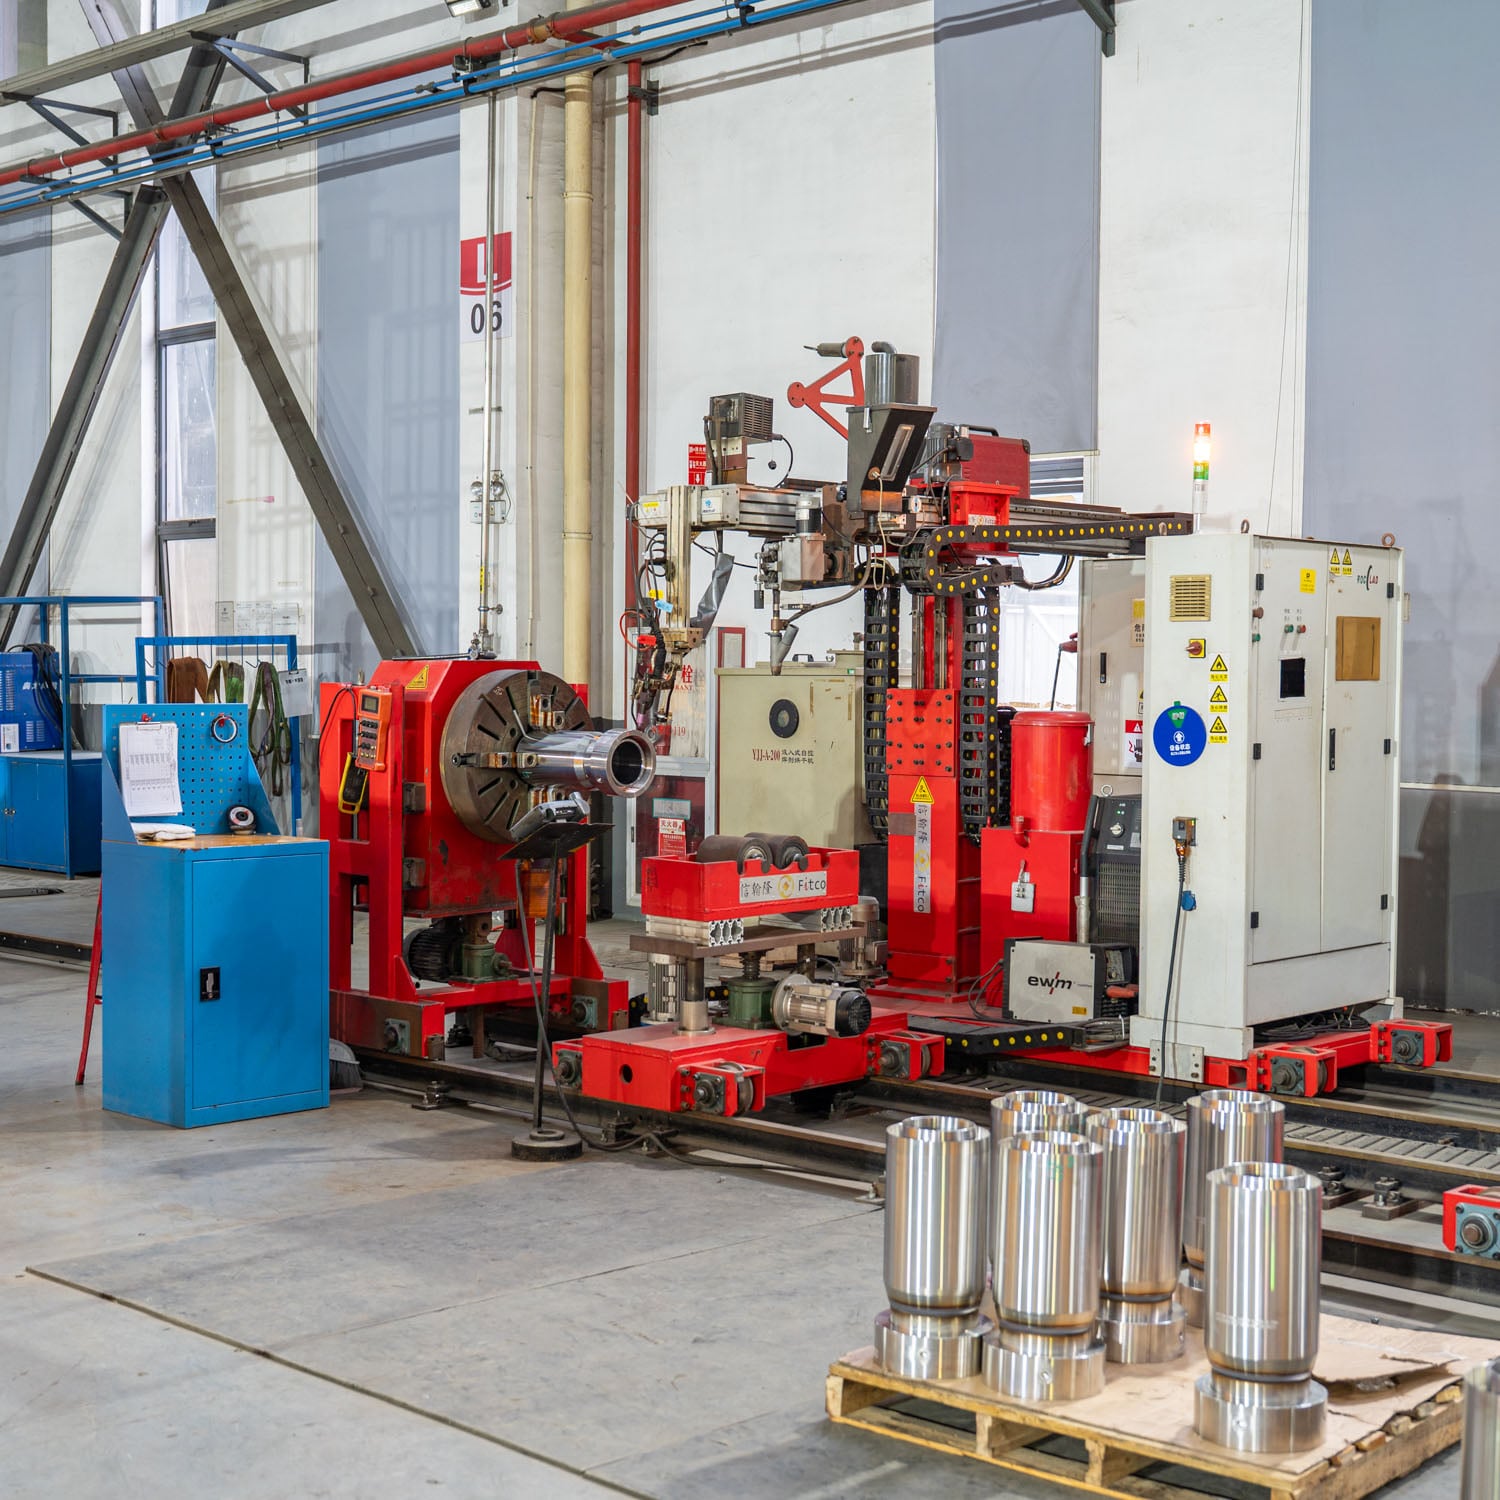
Dosahování dokonalých podélných svárů vyžaduje více než standardní svařovací zařízení a dovednosti operátora. Svařovací stroj pro spojování sPOJOVACÍ SVAŘOVAČ poskytuje přesnost, konzistenci a kontrolu nutné k vytváření vysoce kvalitních svárů, které splňují přísné průmyslové specifikace. Ať už pracujete v automobilovém průmyslu, výrobě tlakových nádob nebo výrobě potrubí, pochopení toho, jak svařovací stroj pro spojování vytváří bezchybné podélné svary, je klíčové pro udržení výrobních standardů a snížení nákladů na opravy.
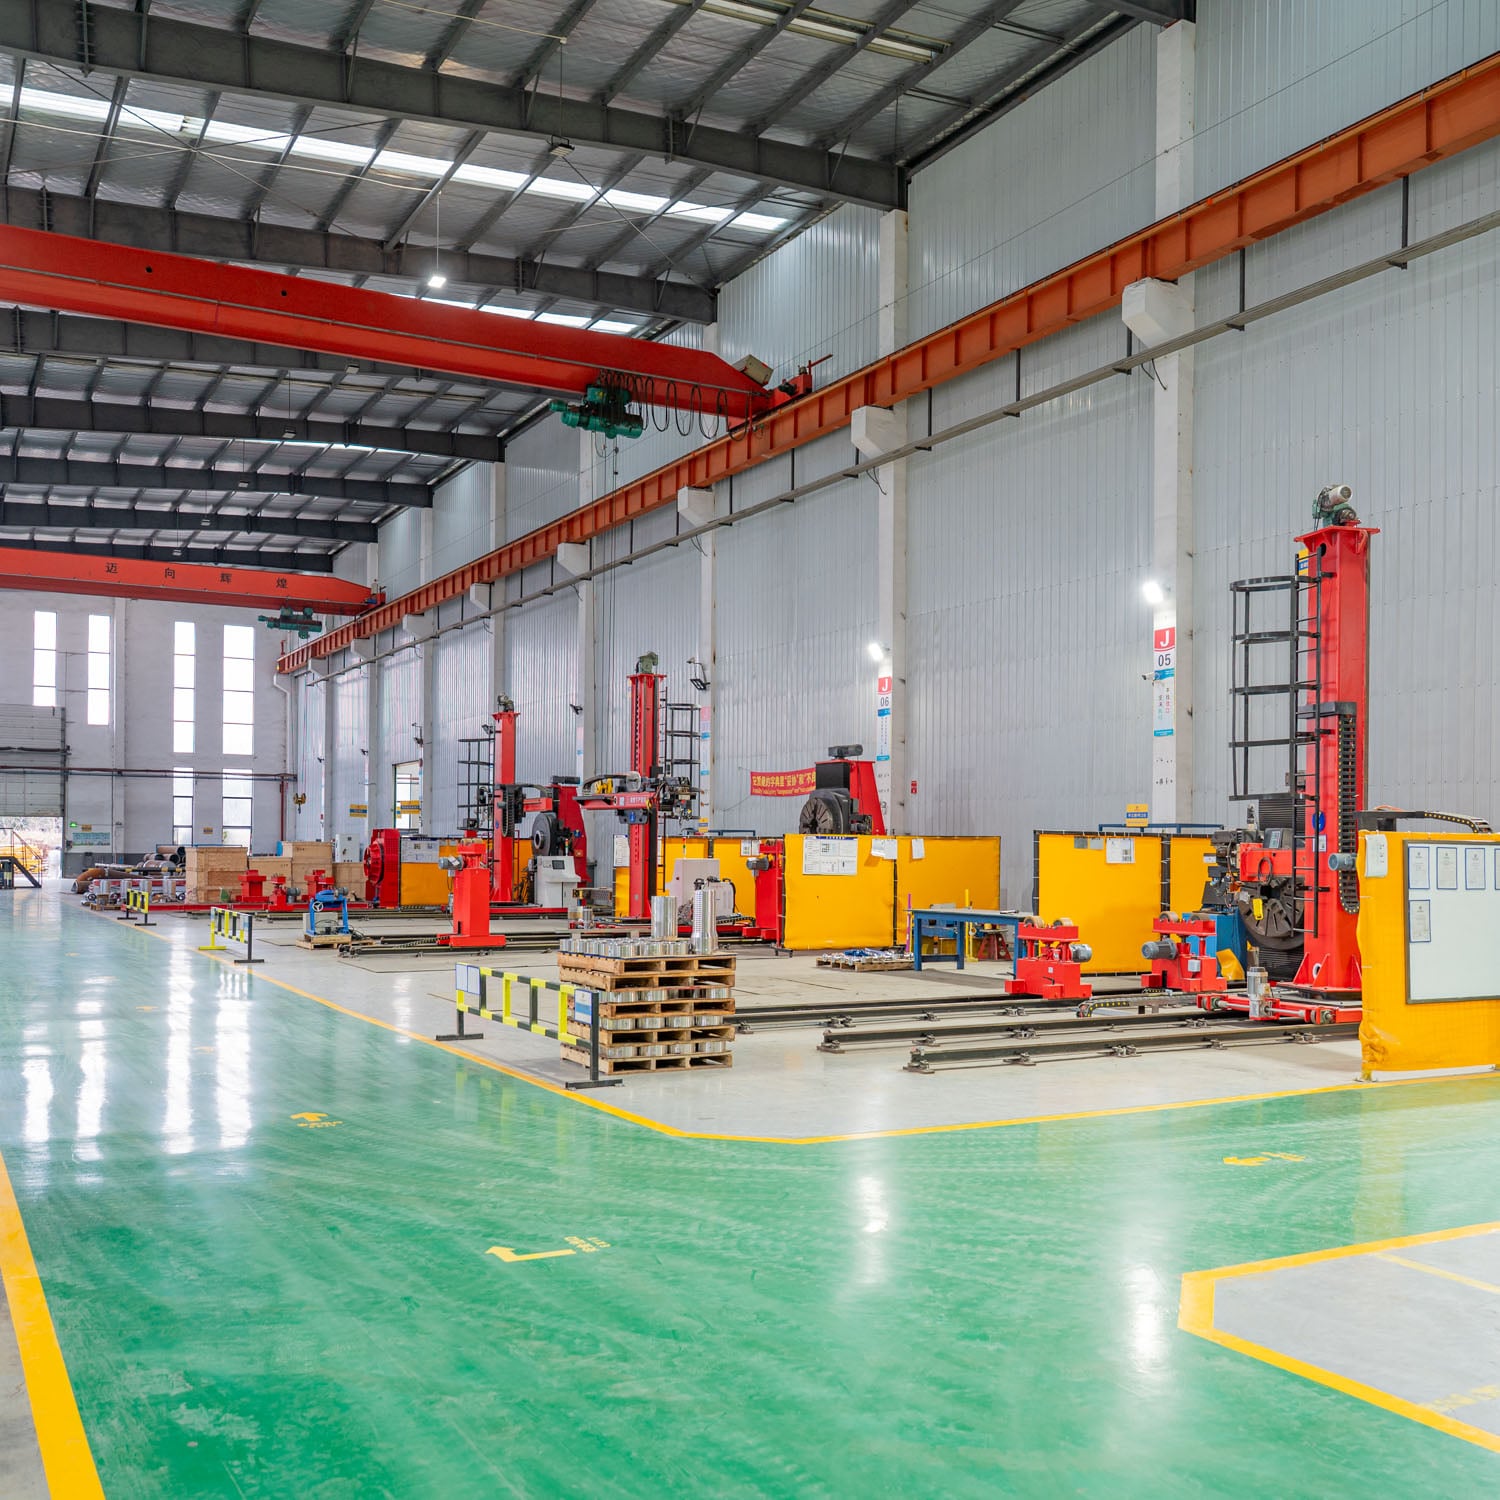
Svařovací stroj pro sváření švů se liší od běžných svařovacích metod tím, že aplikuje spojitý, překrývající se tepelný a tlakový účinek podél spojovací čáry. Tento valivý kontakt elektrod vytváří řadu překrývajících se svarových bodů, které tvoří spojitý šev, čímž eliminuje mezery a zajišťuje rovnoměrné proniknutí. Svařovací stroj pro sváření švů je ideální pro uzavírání podélných švů, kde se mají dvě okraje kovu spojit po lineární dráze, zejména tehdy, je-li vyžadována konzistence a těsnost proti úniku.
Princip technologie svařovacího stroje pro sváření švů a tvorby podélných spojů
Jak svařovací stroj pro sváření švů vytváří spojité podélné spoje
Švářecí stroj pro sváření švů pracuje pomocí válcových elektrod, které udržují stálý kontakt s obrobkem, zatímco elektrický proud prochází materiálem. Pohybem elektrod podél podélného švu se generuje teplo, které současně taví základní kovy i přídavný materiál. Švářecí stroj působí přesným tlakem v každém bodě kontaktu, čímž vtlačuje roztavený kov do těsného kontaktu a vytváří pevné spojení. Na rozdíl od bodového svařování, které vytváří jednotlivé body sloučení, švářecí stroj pro sváření švů vytváří nepřerušenou čáru sloučení probíhající po celé délce spoje.
Rotační konstrukce elektrody bodového svařovacího stroje umožňuje hladký a předvídatelný pohyb po zakřivených nebo rovných podélných dráhách. Moderní systémy pro podélné svařování využívají servoregulovanou rychlost elektrody, nastavitelné proudové parametry a sledování v reálném čase, aby zajistily konzistenci po celé délce spoje. Pokud se svařovací stroj pohybuje podélným švem řízenou rychlostí a zároveň dodává regulovaný proud, výsledkem je rovnoměrné rozložení tepla a stejná hloubka průniku po celé délce svarového stehu.
Kritické parametry pro dosažení dokonalých podélných spojů
Úspěšný provoz švového svařovače vyžaduje přesnou kontrolu síly elektrod, svařovacího proudu, rychlosti posuvu a průměru elektrodového kola. Každý z těchto parametrů přímo ovlivňuje, jak švový svařovač proniká do základního materiálu a slévá podélné okraje. Síla elektrod musí být dostatečně vysoká, aby vytvořila požadovaný kontaktní tlak, avšak nesmí být tak vysoká, aby deformovala obrobek nebo poškodila elektrodová kola. Obsluha švového svařovače musí nastavit hodnoty proudu na základě tloušťky materiálu, jeho složení a požadované hloubky průniku, aby dosáhla dokonalých podélných svárů.
Rychlost pohybu představuje další kritický faktor při použití svařovacího stroje pro spojování podélných švů. Pokud se elektroda pohybuje příliš rychle, svařovací stroj nemusí dodat dostatek tepla k úplnému sloučení spoje, což může vést k neúplnému průniku nebo povrchovým trhlinám. Naopak příliš dlouhá doba zdržení může způsobit propálení, lepení elektrody nebo deformaci tenkých materiálů. Svařovací stroj musí udržovat optimální nastavení rychlosti, aby vyvážil tepelný vstup a tok materiálu a zajistil, že podélný spoj dosáhne jak strukturální integrity, tak rozměrové stability.
Výhody použití svařovacího stroje pro podélné spoje
Vyšší konzistence a kontrola kvality
Jedním z nejvýznamnějších důvodů, proč výrobci pro svařování podélných spojů vybírají stroje na bodové svařování, je vynikající opakovatelnost, kterou tyto stroje zajišťují. Protože stroj na bodové svařování automatizuje pohyb elektrod i dodávku proudu, eliminuje většinu proměnlivosti, kterou způsobují ruční svařovací techniky. Každý průchod stroje na bodové svařování podélným spojem ukládá materiál stejnou rychlostí, se stejným tepelným příkonem a stejným tlakem, čímž vznikají téměř identické svarové spoje od prvního až po poslední kus. Tato konzistence snižuje množství odpadu, náklady na přepracování a dobu potřebnou pro kontrolu kvality.
Svařovací zařízení pro svařování švů také poskytuje nepřetržitý monitorovací a zpětnovazební systém, který signalizuje odchylky ještě před tím, než ohrozí kvalitu spoje. Moderní zařízení pro svařování švů zaznamenává sílu elektrod, proud a dobu jízdy, čímž umožňuje obsluze ověřit, že každý podélný šev splňuje požadované specifikace. Tento datově řízený přístup k používání svařovacího zařízení pro svařování švů přeměňuje svařování z procesu závislého na řemeslných dovednostech na měřitelnou a řiditelnou výrobní operaci.
Rychlost a výrobní efektivita
Výrobní výkon výrazně stoupá, pokud zařízení pro švové svařování zpracovává uzavření podélného spoje. Protože zařízení pro švové svařování pracuje nepřetržitě podél spoje místo toho, aby vytvářelo jednotlivé bodové svary, doba potřebná k dokončení každé součásti výrazně klesá. U vysokorozsahových operací – jako jsou například automobilové palivové nádrže, potrubí pro systémy VZT nebo válcovité nádoby – se použití zařízení pro švové svařování k spojování podélných spojů stává ekonomicky nezbytným. Výhoda rychlosti zařízení pro švové svařování se násobí u tisíců dílů, což se promítá do významných úspor práce i času cyklu.
Kromě samotné rychlosti zařízení pro švové svařování snižuje také čas potřebný na manipulaci a přeumísťování, protože podélný spoj lze dokončit jediným průchodem. Obsluha prostě umístí obrobek, aktivuje zařízení pro švové svařování a zařízení pak řídí nepřetržitý proces svařování. Tato zvýšená efektivita v kombinaci se sníženou mírou vad činí zařízení pro švové svařování preferovanou volbou pro aplikace podélných spojů napříč průmyslovými odvětvími.
Praktická implementace systémů pro sváření švů pro podélné spoje
Nastavení a příprava zařízení
Úspěšné nasazení zařízení pro sváření švů vyžaduje pečlivý výběr zařízení a přípravu pracoviště. Zařízení pro sváření švů musí být dimenzováno tak, aby zvládlo tloušťku materiálu, geometrii spoje a požadovaný výrobní objem. Elektrodová kola je třeba vybrat na základě požadované šířky svaru a charakteristik proniknutí; zařízení pro sváření švů s koly většího průměru poskytuje jiné rozložení tepla než kola menšího průměru. Upínací zařízení a systémy pro polohování dílů musí během provozu zařízení pro sváření švů pevně držet obrobek, aby nedošlo k deformaci nebo nesouososti podélného spoje.
Příprava povrchu hraje klíčovou roli při výkonu svařovacího stroje pro spojování okrajů. Před spuštěním svařovacího stroje pro spojování okrajů na podélných spojích musí obsluha odstranit olej, rez, škálu a jiné nečistoty, které by mohly oslabit svářecí spoj. Mnoho zařízení používá ke zpracování povrchů drátěný kartáč, čištění rozpouštědlem nebo mechanické broušení ještě před tím, než svařovací stroj pro spojování okrajů začne pracovat. Tento přípravný krok zajistí, že svařovací stroj pro spojování okrajů bude vytvářet svařeniny plné pevnosti, a prodlouží životnost elektrodových kol.
Školení obsluhy a dokumentace procesu
Správné školení obsluhy maximalizuje výhody jakékoli investice do stroje pro svařování švů. Obsluha musí rozumět tomu, jak úprava síly, proudu a rychlosti ovlivňuje výstup stroje pro svařování švů a kvalitu výsledného podélného švu. Školení by mělo zahrnovat postupy pro odstraňování poruch – například rozpoznání přilnavosti elektrod, průpalu nebo studených švů – a korektní úpravy, které je třeba provést při používání stroje pro svařování švů. Dokumentované standardní provozní postupy zajistí, že všichni obsluhovatelé stroj pro svařování švů provozují konzistentně a udržují tak jednotnou kvalitu po celou dobu směn i výrobních dávek.
Pravidelná údržba zařízení pro bodové svařování švů je stejně důležitá. Elektrodová kola je třeba pravidelně opravovat nebo vyměňovat, aby se udržel jejich tvar a charakteristiky kontaktu. Pohonné soustavy zařízení pro bodové svařování švů, obvody chladicí vody a elektrická připojení vyžadují pravidelnou kontrolu, aby nedošlo k výpadkům provozu. Pokud je zařízení pro bodové svařování švů řádně udržováno a obsluhováno vyškolenými operátory, stává se spolehlivým pracovním koněm pro výrobu dokonalých podélných švů den za dnem.
Často kladené otázky
Co odlišuje zařízení pro bodové svařování švů od jiných svařovacích metod pro podélné švy?
Svařovací stroj pro spojování švů se zásadně liší tím, že vytváří nepřerušovanou svařovací čáru místo izolovaných bodových svarů nebo přerušovaných svárových hrotů. Konstrukce válcové elektrody umožňuje svařovacímu stroji pro spojování švů pohybovat se hladce podél podélného spoje při zachování stálé teploty a tlaku. Tento nepřerušovaný proces zajišťuje vyšší těsnost proti úniku, rovnoměrnou pevnost a vyšší rychlost výroby ve srovnání s ručním obloukovým svařováním nebo bodovým svařováním. Svařovací stroj pro spojování švů je speciálně navržen tak, aby splnil konkrétní požadavky na uzavírání podélných spojů.
Jak vybrat správné technické parametry svařovacího stroje pro spojování švů pro mé aplikace s podélnými spoji?
Výběr závisí na tloušťce materiálu, požadované šířce svaru, geometrii spoje a výrobním objemu. Tlustší materiály vyžadují svařovací stroj pro bodové svařování s vyšší silou elektrod a vyšší kapacitou proudu. Průměr koleček elektrod svařovacího stroje pro bodové svařování by měl odpovídat požadované velikosti svárového hrotu a požadavkům na rozložení tepla. Zvažte, zda bude váš svařovací stroj pro bodové svařování pracovat nepřetržitě nebo pouze občas, protože to ovlivňuje kapacitu chlazení a hodnocení provozního cyklu. Konzultace se výrobci zařízení a přezkoumání vašich konkrétních materiálů a geometrie spoje zajistí, že vyberete svařovací stroj pro bodové svařování přesně podle vašich potřeb.
Může svařovací stroj pro bodové svařování zpracovávat zakřivené nebo jinak nelineární podélné spoje?
Ano, moderní zařízení pro bodové svařování dokáže zpracovávat zakřivené a složité spojové dráhy díky programovatelnému pohybu elektrod a specializovanému upínacímu vybavení. Mnoho průmyslových systémů pro bodové svařování využívá servopoháněné pohonné systémy, které sledují naprogramované trajektorie, čímž umožňují zařízení pro bodové svařování procházet zakřivenými podélnými švy při stálé rychlosti a tlaku. Pružnost zařízení pro bodové svařování jej činí vhodným pro válcové nádrže, kuželové nádoby a jiné součásti se švy, které nejsou rovné. Složitá geometrie však může vyžadovat vlastní upínací vybavení nebo zkušenou úpravu nastavení, aby zařízení pro bodové svařování udržovalo po celé délce svařovací dráhy optimální kontakt mezi elektrodou a obrobkem.
Obsah
- Princip technologie svařovacího stroje pro sváření švů a tvorby podélných spojů
- Výhody použití svařovacího stroje pro podélné spoje
- Praktická implementace systémů pro sváření švů pro podélné spoje
-
Často kladené otázky
- Co odlišuje zařízení pro bodové svařování švů od jiných svařovacích metod pro podélné švy?
- Jak vybrat správné technické parametry svařovacího stroje pro spojování švů pro mé aplikace s podélnými spoji?
- Může svařovací stroj pro bodové svařování zpracovávat zakřivené nebo jinak nelineární podélné spoje?