
 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 UK
 SQ
 HU
 TH
 TR
 FA
 AF
 CY
 MK
 LA
 MN
 KK
 UZ
 KY
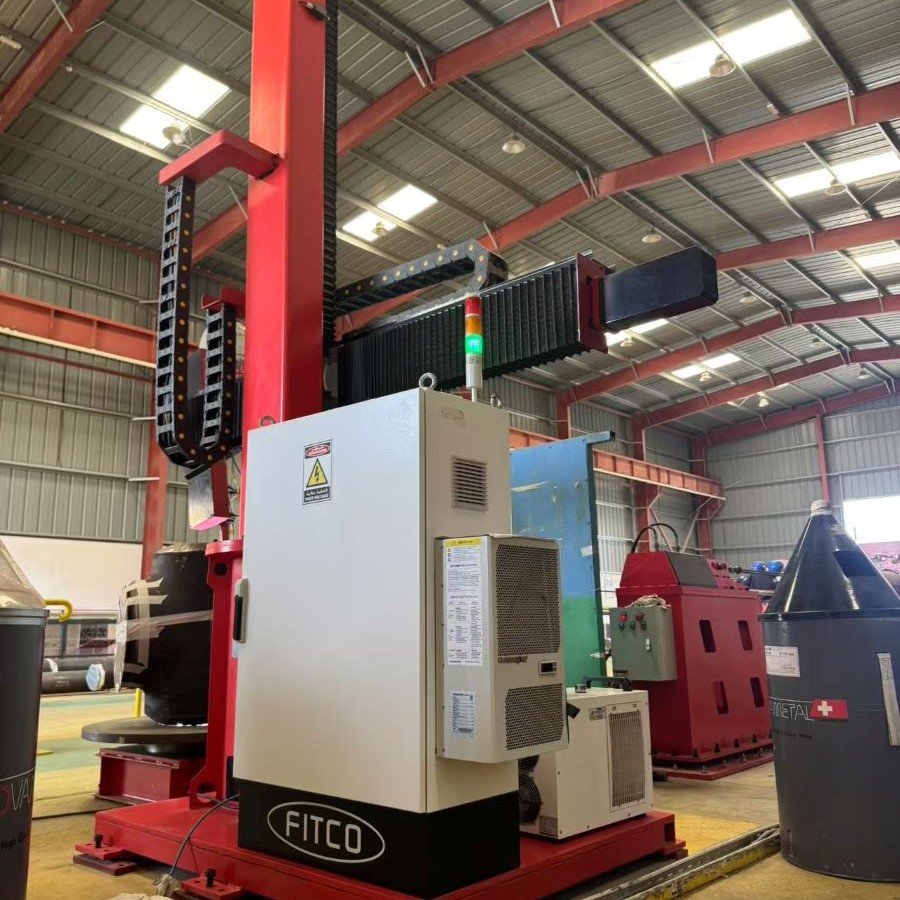
Понимание рабочего цикла аппарата дуговой сварки имеет решающее значение для обеспечения длительного срока службы оборудования, стабильного качества сварных швов и максимальной отдачи от инвестиций в промышленных сварочных операциях. Рабочий цикл — это процент времени, в течение которого аппарат дуговой сварки может непрерывно работать при номинальной выходной мощности в рамках 10-минутного цикла до того, как потребуется охлаждение во избежание термического повреждения. Этот параметр напрямую влияет на планирование производственных графиков, определение интервалов технического обслуживания и выбор подходящего аппарата дуговой сварки под конкретные требования вашего производства.

Операторы тяжёлых аппаратов для дуговой сварки должны понимать, что цикл нагрузки — это не просто цифра в технической документации. Это термический предел производительности, защищающий оборудование от перегрева, теплового разгона и выхода компонентов из строя. Пренебрежение ограничениями цикла нагрузки может привести к сокращению срока службы оборудования, ухудшению проплавления шва, росту затрат на техническое обслуживание и непредвиденным простоем в производстве. В этом руководстве подробно рассматриваются основы цикла нагрузки, его влияние на операционные решения, а также передовые методы эксплуатации аппарата для дуговой сварки в безопасных термических пределах.
Что означает цикл нагрузки для вашего аппарата для дуговой сварки
Определение цикла нагрузки в сварочных операциях
Цикл нагружения выражает соотношение между временем активной сварки и общим временем цикла в стандартизированном окне продолжительностью 10 минут. Например, если аппарат для дуговой сварки имеет рейтинг цикла нагружения 60 % при максимальном токе, он может осуществлять сварку непрерывно в течение 6 минут, после чего должен находиться в режиме охлаждения в течение 4 минут для рассеивания внутреннего тепла. Этот рейтинг аппарата для дуговой сварки основан на конкретном выходном токе; при более низких значениях тока, как правило, допускаются более длительные циклы нагружения, поскольку выделяется меньше внутреннего тепла. Производители проверяют циклы нагружения аппаратов для дуговой сварки в контролируемых лабораторных условиях, чтобы обеспечить реалистичные температурные рабочие диапазоны.
Почему производители устанавливают ограничения цикла нагружения
Сварочный аппарат дуговой сварки содержит внутренние компоненты — трансформаторы, полупроводники, вентиляторы охлаждения и проводники, — у которых есть максимальные безопасные температуры эксплуатации. Превышение этих тепловых пределов ускоряет деградацию компонентов и может привести к катастрофическому отказу. Спецификация цикла нагрузки представляет собой консервативную оценку производителя, направленную на поддержание сварочного аппарата дуговой сварки в безопасных тепловых зонах при нормальной эксплуатации. Различные модели сварочных аппаратов дуговой сварки, уровни мощности и технологии обладают разными возможностями охлаждения, поэтому значения цикла нагрузки значительно различаются в зависимости от оборудования. Понимание причины, по которой вашему конкретному сварочному аппарату дуговой сварки присвоен определённый цикл нагрузки, позволяет уверенно эксплуатировать его без риска повреждения.
Как цикл нагрузки напрямую влияет на планирование производства
Планирование производства в реальных условиях с учётом ограничений цикла нагрузки
В производственной среде аппарат дуговой сварки с коэффициентом ПВ 40 % при максимальном токе не может обеспечивать непрерывную сварку в течение 8-часовой смены без перерывов на охлаждение. Вашей производственной команде необходимо планировать работы так, чтобы включать запланированные простои, чередовать использование нескольких станций дуговой сварки или снижать ток для увеличения продолжительности непрерывной сварки. Аппарат дуговой сварки с высоким коэффициентом ПВ — от 80 до 100 % — обеспечивает большую гибкость при серийном производстве, поскольку требует минимальных перерывов на охлаждение. Напротив, аппарат дуговой сварки с низким коэффициентом ПВ лучше подходит для прерывистого изготовления изделий, прототипирования или производства малыми партиями, где перерывы между операциями возникают естественным образом.
Тепловые последствия превышения коэффициента ПВ
Эксплуатация аппарата дуговой сварки за пределами его номинального цикла нагрузки приводит внутренние компоненты в зоны термического напряжения. Система охлаждения не способна рассеивать тепло быстрее, чем оно накапливается, поэтому температура повышается. На начальном этапе вы можете заметить нестабильность дуги, колебания выходного напряжения или снижение глубины проплавления — признаки того, что система теплового управления аппарата дуговой сварки выходит из строя. Длительное превышение допустимого цикла нагрузки может привести к необратимому повреждению внутренних компонентов, сокращая срок службы аппарата дуговой сварки с десятилетий до нескольких лет и вызывая дорогостоящий ремонт. Соблюдение ограничений по циклу нагрузки — это самая экономически эффективная мера технического обслуживания, которую вы можете применить.
Выбор и управление подходящим аппаратом дуговой сварки с учётом ваших требований к циклу нагрузки
Соответствие технических характеристик аппарата дуговой сварки вашему производственному профилю
Перед покупкой аппарата дуговой сварки честно проанализируйте производственные потребности. Если в вашем цеху выполняется непрерывная сварка в больших объёмах в течение всей смены, выбирайте аппарат дуговой сварки с номинальным коэффициентом ПВ 80 % и выше — это сократит простои на охлаждение и повысит производительность. Если аппарат дуговой сварки будет использоваться для эпизодических работ с естественными перерывами на охлаждение, достаточно модели с коэффициентом ПВ от 40 % до 60 % — она обойдётся дешевле и при этом будет соответствовать задачам. Коэффициент ПВ аппарата дуговой сварки при номинальном токе — самый важный параметр; снижение рабочего тока позволяет увеличить эффективный коэффициент ПВ по сравнению с паспортным значением, обеспечивая гибкость эксплуатации при изменяющихся производственных требованиях.
Контроль и поддержание теплового состояния аппарата дуговой сварки
Лучшей практикой для оператора аппарата дуговой сварки является регулярный контроль температуры, особенно в периоды высокой производственной нагрузки. Во многих современных моделях аппаратов дуговой сварки предусмотрены индикаторные лампы перегрева или цифровые дисплеи, отображающие текущую температуру в реальном времени. Дайте аппарату дуговой сварки остыть до температуры окружающей среды между операциями — даже если таймер охлаждения уже завершил отсчёт: ускоренное охлаждение увеличивает срок службы компонентов. Регулярно очищайте теплоотводящие рёбра и вентиляционные отверстия аппарата дуговой сварки от пыли и посторонних частиц: ограниченный воздушный поток снижает эффективность охлаждения и сужает практическое окно рабочего цикла. Фиксируйте соблюдение номинального рабочего цикла аппарата дуговой сварки в журналах технического обслуживания — такая документация поддерживает гарантийное покрытие и подтверждает ответственное обращение с оборудованием.
Часто задаваемые вопросы
Что произойдёт, если я проигнорирую номинальный рабочий цикл аппарата дуговой сварки?
Игнорирование номинального цикла нагрузки вашей машины для дуговой сварки приводит к накопительному тепловому повреждению внутренних компонентов, сокращает срок службы оборудования, ухудшает качество сварных швов, аннулирует гарантийное покрытие и создаёт риск внезапного катастрофического отказа. Тепловое напряжение вызывает деградацию полупроводников, изоляции и конденсаторов, в конечном счёте требуя дорогостоящей замены компонентов или полной дуговая сварочная машина замены. Соблюдение цикла нагрузки обходится значительно дешевле, чем ремонт тепловых повреждений.
Можно ли использовать более низкое значение силы тока для увеличения цикла нагрузки машины для дуговой сварки?
Да, снижение выходного тока уменьшает образование внутреннего тепла в машине для дуговой сварки и тем самым эффективно увеличивает практический цикл нагрузки. Машина для дуговой сварки с номинальным циклом нагрузки 40 % при максимальном токе может обеспечить цикл нагрузки 70 % и выше при работе на 50 % от максимального тока. Обратитесь к руководству по эксплуатации вашего оборудования, чтобы узнать конкретную зависимость между силой тока и циклом нагрузки для вашей модели машины для дуговой сварки, поскольку эта зависимость различается в зависимости от конструкции и архитектуры системы охлаждения.
Как определить, перегревается ли мой аппарат для дуговой сварки?
Признаки перегрева аппарата для дуговой сварки включают нестабильную дугу, колебания выходного напряжения, уменьшение глубины проплавления, световые или звуковые предупреждения о перегреве, видимый пар или запах из вентиляционных отверстий системы охлаждения, а также автоматическое отключение. При обнаружении этих признаков немедленно снизьте нагрузку на сварку или дайте аппарату для дуговой сварки остыть. Постоянный перегрев указывает на неисправность системы охлаждения, ограниченную вентиляцию или эксплуатацию вне заданных технических параметров — все эти ситуации требуют незамедлительного вмешательства во избежание необратимых повреждений.