
 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 UK
 SQ
 HU
 TH
 TR
 FA
 AF
 CY
 MK
 LA
 MN
 KK
 UZ
 KY
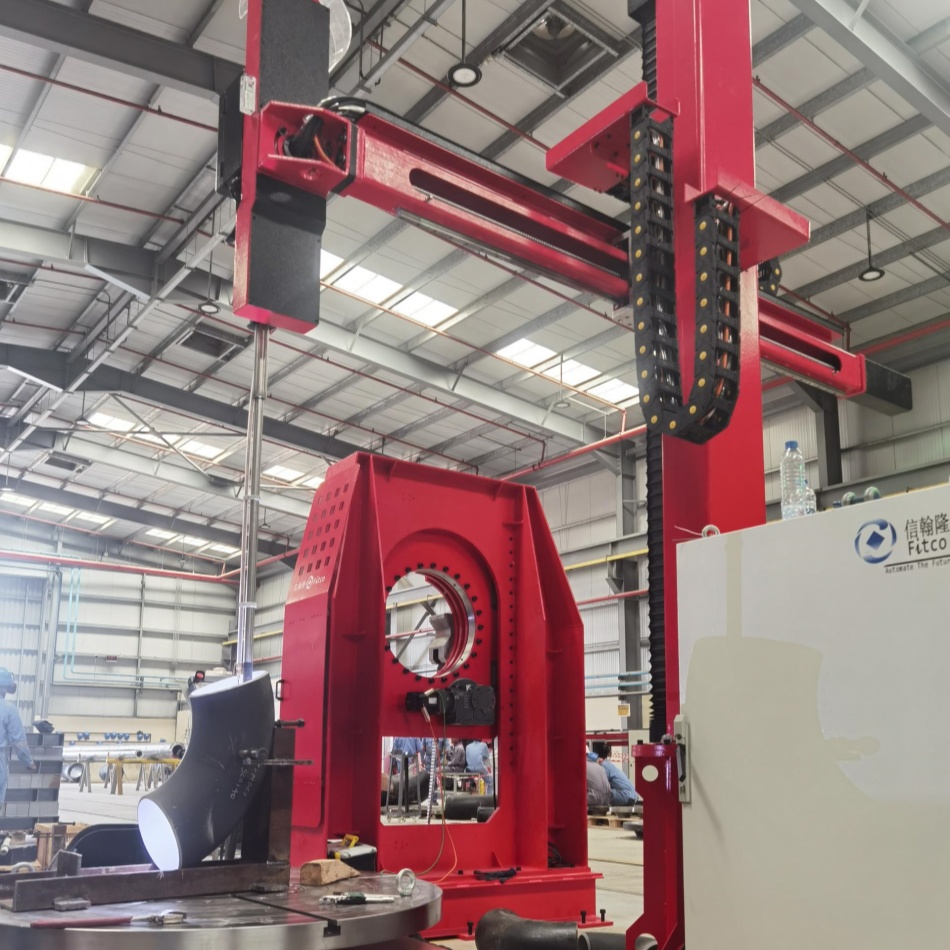
Сварочный аппарат является одним из самых важных активов в любой операции по изготовлению или строительству, однако многие операторы сталкиваются с неожиданными отказами, которые останавливают производство и повышают расходы. Независимо от того, работаете ли вы с MIG, TIG или штучными электродами сварочное оборудование , понимание типичных неисправностей сварочного аппарата и методов их устранения может сэкономить тысячи долларов за счёт снижения простоев и затрат на ремонт. В этом руководстве подробно рассматриваются наиболее распространённые проблемы, возникающие со сварочными аппаратами, а также приводятся практические шаги по диагностике и устранению неисправностей, позволяющие как можно скорее вернуться к производственному процессу.

Хорошо обслуживаемый сварочный аппарат обеспечивает стабильное качество дуги, чистые швы и надёжную работу во всех процессах. Однако при возникновении неисправностей они зачастую проявляются в виде низкого качества швов, нестабильных выходных параметров, проблем с подачей проволоки или полной остановки оборудования. Раннее выявление этих симптомов и знание методов их диагностики позволяют минимизировать простои в производстве и продлить срок службы сварочного аппарата. В следующих разделах подробно рассматриваются наиболее распространённые проблемы и приводятся пошаговые решения.
Проблемы электропитания и электрической цепи
Колебания напряжения и недостаточная мощность
Одной из главных причин проблем с производительностью сварочного аппарата являются нестабильности электропитания. Если ваш сварочный аппарат демонстрирует неустойчивое поведение дуги, скачки показаний силы тока или частые срабатывания внутренних автоматических выключателей, скорее всего, виноваты колебания напряжения. Большинство промышленных сварочных аппаратов требуют стабильного трёхфазного питания или правильно рассчитанных однофазных цепей; даже незначительные просадки напряжения могут серьёзно ухудшить качество сварки и сократить срок службы оборудования.
Для устранения этой неисправности сначала убедитесь, что электропитание на вашем объекте соответствует техническим характеристикам сварочного аппарата. Используйте мультиметр для измерения входного напряжения на главном выключателе и снова — на входных клеммах оборудования. Если напряжение падает ниже 90 процентов от номинального входного напряжения сварочного аппарата, обратитесь к подрядчику по электромонтажным работам для модернизации цепи или установки стабилизатора напряжения. Также проверьте все силовые кабели, подключённые к вашему сварочному аппарату, на наличие повреждений, ослабленных соединений или проводов недостаточного сечения, которые могут вызывать падение напряжения.
Неисправности внутреннего модуля питания
Если сварочный аппарат полностью теряет питание или не зажигает дугу при наличии надлежащего электропитания, возможно, неисправен внутренний модуль питания. В большинстве современных конструкций сварочных аппаратов применяется твердотельная инверторная технология или выпрямители на основе трансформаторов, которые могут выйти из строя из-за теплового напряжения, проникновения влаги или старения компонентов. Признаки неисправности модуля питания включают отсутствие изображения на панели управления, невозможность зажечь дугу или немедленное отключение сварочного аппарата после включения.
Проверьте вентиляционные отверстия сварочного аппарата и убедитесь, что они не забиты пылью, мусором или брызгами краски. Если сварочный аппарат эксплуатировался во влажной среде, внутренняя влага могла вызвать коррозию печатных плат. Оставьте оборудование для просушки в тёплом месте на 24 часа, затем попробуйте включить его повторно. Если сварочный аппарат по-прежнему не включается, внутренний модуль питания, скорее всего, требует профессионального ремонта или замены; обратитесь к квалифицированному технику, знакомому с вашей конкретной моделью сварочного аппарата.
Проблемы подачи проволоки и качества дуги
Нестабильная подача проволоки и засоры
Проблемы с подачей проволоки входят в число наиболее часто сообщаемых неисправностей сварочных аппаратов и приводят к брызгам, пористости шва и неполному проплавлению. Если ваш сварочный аппарат подаёт проволоку неравномерно или останавливается посреди сварки, причина, как правило, механическая, а не электрическая. Распространённые причины включают изогнутый или повреждённый канал подачи проволоки в сварочном аппарате, неправильное натяжение катушки проволоки, просроченную или хрупкую присадочную проволоку, а также загрязнения и остатки внутри механизма подачи.
Начните устранение неполадок с демонтажа катушки проволоки с вашего сварочного аппарата и визуального осмотра траектории подачи проволоки от двигателя до контактного наконечника. Обратите внимание на сплющенные или деформированные участки внутри гибкого шланга сварочного аппарата, поскольку они затрудняют движение проволоки. Замените повреждённый шланг и убедитесь, что направляющие ролики в механизме подачи проволоки сварочного аппарата правильно выровнены и не покрыты окисленным материалом проволоки. Если в вашем сварочном аппарате установлен выпрямитель проволоки, убедитесь, что он не затянут чрезмерно — это может вызвать избыточное трение и привести к проскальзыванию проволоки. Протестируйте работу подачи с новой катушкой свежей проволоки перед возобновлением производственного процесса.
Нестабильная дуга и брызги
Когда ваш сварочный аппарат создаёт потрескивающую, нестабильную дугу с чрезмерным разбрызгиванием, проблема обычно связана с износом контактного наконечника, неправильным расходом защитного газа или загрязнением основного материала. Контактный наконечник внутри вашего сварочного аппарата является расходным элементом, который постепенно изнашивается, увеличивая диаметр отверстия и искажая геометрию дуги. Изношенный контактный наконечник приводит к неравномерному наплавлению металла сварочным аппаратом, в результате чего швы получаются неровными, а материал расходуется неэффективно.
Для устранения проблем с устойчивостью дуги на вашем сварочном аппарате сначала замените контактный наконечник и проверьте проводной канал на наличие окисления или нагара. Проверьте расход защитного газа с помощью расходомера: если ваш сварочный аппарат требует 20 куб. футов в минуту (CFM), а поступает лишь 15 CFM, покрытие дуги ухудшается, а брызги резко увеличиваются. Убедитесь, что баллоны с газом, подключённые к вашему сварочному аппарату, не пусты и что редукторы работают исправно. Кроме того, тщательно очистите основной материал перед сваркой. Масло, окалина или ржавчина на заготовке могут вызвать нестабильность дуги сварочного аппарата и привести к получению некачественных швов.
Сбои в системе охлаждения и теплового управления
Перегрев и автоматические отключения
Большинство современных сварочных аппаратов оснащены термозащитой, которая автоматически снижает выходную мощность или отключает устройство при превышении внутренней температуры безопасных пределов. Если ваш сварочный аппарат часто переходит в режим охлаждения или отключается после коротких периодов работы, основной причиной является недостаточное охлаждение. Перегрев ускоряет деградацию внутренних компонентов, снижает качество сварного шва и в конечном счёте приводит к дорогостоящему ремонту или замене сварочного аппарата.
Сначала проверьте систему охлаждения сварочного аппарата, осмотрев входные и выходные вентиляционные отверстия на наличие засоров, вызванных пылью, металлическими частицами или скопившимся мусором. Очистите эти участки с помощью сжатого воздуха, направляя струю так, чтобы загрязнители удалялись от внутренних компонентов сварочного аппарата. Если ваш сварочный аппарат оснащён водяным пистолетом-горелкой, проверьте линии подачи охлаждающей жидкости на предмет утечек, перегибов или засоров, препятствующих циркуляции. Застоявшаяся охлаждающая жидкость снижает эффективность теплоотдачи и вынуждает сварочный аппарат работать с повышенной нагрузкой. Для моделей сварочных аппаратов с воздушным охлаждением убедитесь, что температура окружающей среды в рабочей зоне остаётся ниже 40 градусов Цельсия во время эксплуатации: при более высоких температурах способность сварочного аппарата отводить тепло снижается.
Техническое обслуживание системы охлаждения
Сварочные пистолеты с водяным охлаждением требуют регулярного технического обслуживания, чтобы предотвратить деградацию охлаждающей жидкости и повреждение оборудования. Со временем отложения минералов, рост водорослей и коррозия внутри каналов для охлаждающей жидкости снижают эффективность охлаждения сварочного аппарата и в конечном итоге могут привести к катастрофическому отказу. Операторы зачастую пренебрегают обслуживанием охлаждающей жидкости до тех пор, пока сварочный аппарат не начнёт перегреваться или сварочный пистолет полностью не выйдет из строя.
Заменяйте охлаждающую жидкость в системе сварочного аппарата в соответствии с рекомендациями производителя, как правило, каждые 12–24 месяца в зависимости от интенсивности эксплуатации. Проверяйте шланги охлаждающей жидкости на наличие разрывов, вздутий или сквозных отверстий, снижающих давление в системе и её охлаждающую способность. Если линии подачи охлаждающей жидкости вашего сварочного аппарата изменили цвет или помутнели, промойте всю систему и залейте в неё свежую охлаждающую жидкость. В некоторые модели сварочных аппаратов рекомендуется добавлять ингибиторы коррозии или биоциды для предотвращения образования внутреннего накипного слоя и роста микроорганизмов. Поддержание чистоты системы охлаждения сварочного аппарата напрямую улучшает стабильность дуги и увеличивает срок службы оборудования.
Часто задаваемые вопросы
Что вызывает образование слабых или холодных сварных швов на сварочном аппарате?
Слабые сварные швы обычно возникают из-за недостаточного значения силы тока, загрязнения основного материала, неправильной скорости перемещения или недостаточного покрытия зоны сварки защитным газом со стороны вашего сварочного аппарата. Убедитесь, что установленное значение силы тока на сварочном аппарате соответствует диаметру проволоки и конфигурации соединения. Очистите заготовку от масла и ржавчины перед началом сварки. Проверьте подачу защитного газа и замените контактный наконечник, если он изношен. Если после этих корректировок проблема не устранена, ваш сварочный аппарат может потребовать повторной калибровки квалифицированным специалистом.
Как часто следует выполнять техническое обслуживание сварочного аппарата?
Сварочный аппарат, находящийся в надлежащем состоянии, должен ежедневно проходить осмотр воздушных отверстий охлаждения, состояния проволоки и контактных наконечников. Еженедельная очистка воздушных фильтров и осмотр силовых кабелей помогают предотвратить неожиданные отказы. Раз в месяц следует заменять охлаждающую жидкость в горелках сварочных аппаратов с водяным охлаждением, а также менять расходуемые детали, чтобы обеспечить стабильную работу. Профессиональное техническое обслуживание сварочного аппарата необходимо планировать один раз в год или после каждых 1000 часов работы — для проверки внутренних компонентов и повторной калибровки настроек.
Могу ли я самостоятельно отремонтировать силовой модуль сварочного аппарата?
Внутренние модули питания в современном сварочном оборудовании содержат высоковольтные компоненты, представляющие серьёзную угрозу безопасности для неподготовленного персонала. Попытки самостоятельного ремонта модуля питания сварочного аппарата чреваты поражением электрическим током, повреждением оборудования и аннулированием гарантии. Всегда обращайтесь к производителю или сертифицированному специалисту по сварочным аппаратам для ремонта внутренних компонентов. Профессионал сможет безопасно диагностировать, требует ли модуль вашего сварочного аппарата регулировки, повторной калибровки или замены, и восстановить его до заводских характеристик.