
 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 UK
 SQ
 HU
 TH
 TR
 FA
 AF
 CY
 MK
 LA
 MN
 KK
 UZ
 KY
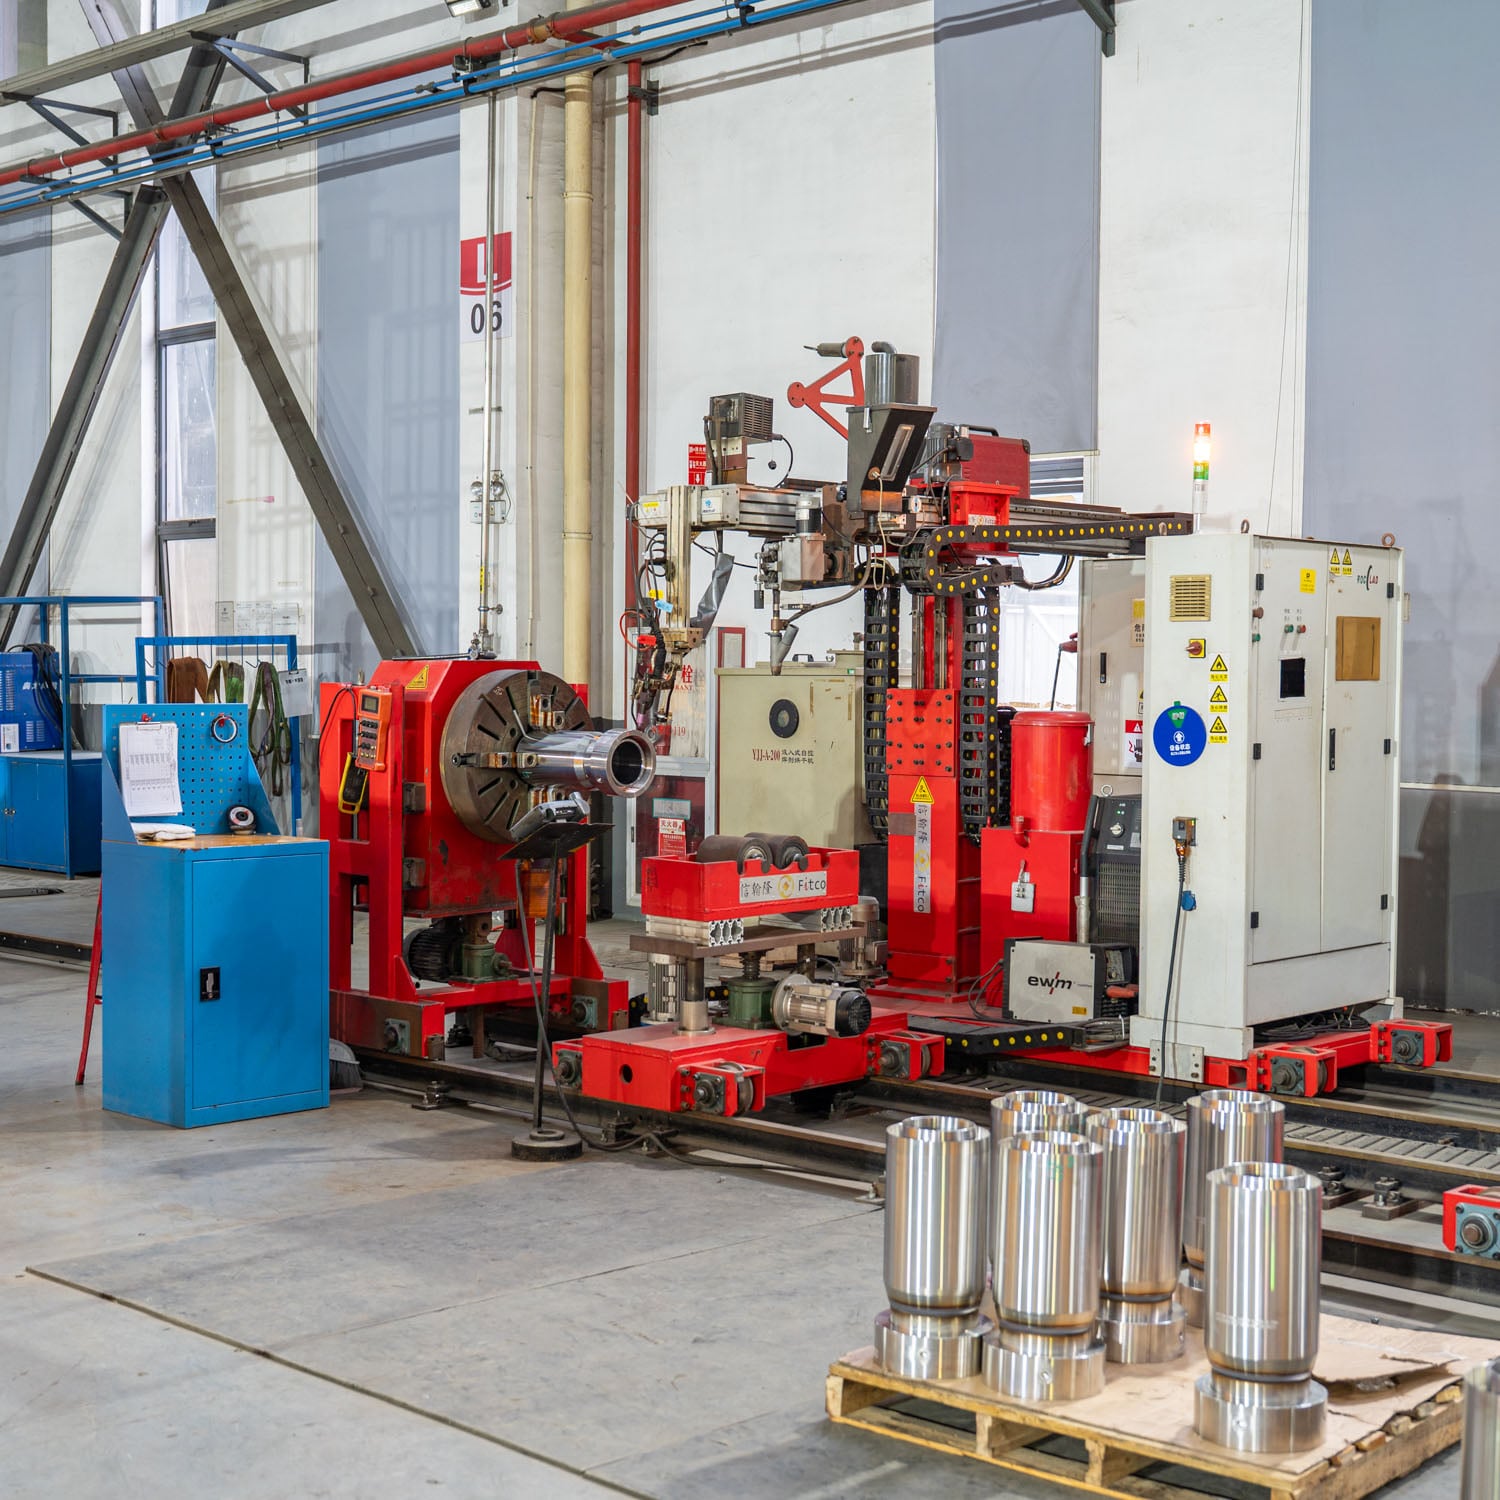
Достижение идеальных продольных швов требует большего, чем стандартное сварочное оборудование и квалификация оператора. Машина для шовной сварки сТЫКОВОЧНЫЙ СВАРЩИК обеспечивает точность, стабильность и контроль, необходимые для создания высококачественных швов, соответствующих строгим промышленным требованиям. Независимо от того, работаете ли вы в автомобильном производстве, изготовлении сосудов под давлением или производстве труб, понимание того, как машина для шовной сварки создаёт безупречные продольные сварные соединения, имеет решающее значение для поддержания стандартов производства и снижения затрат на переделку.
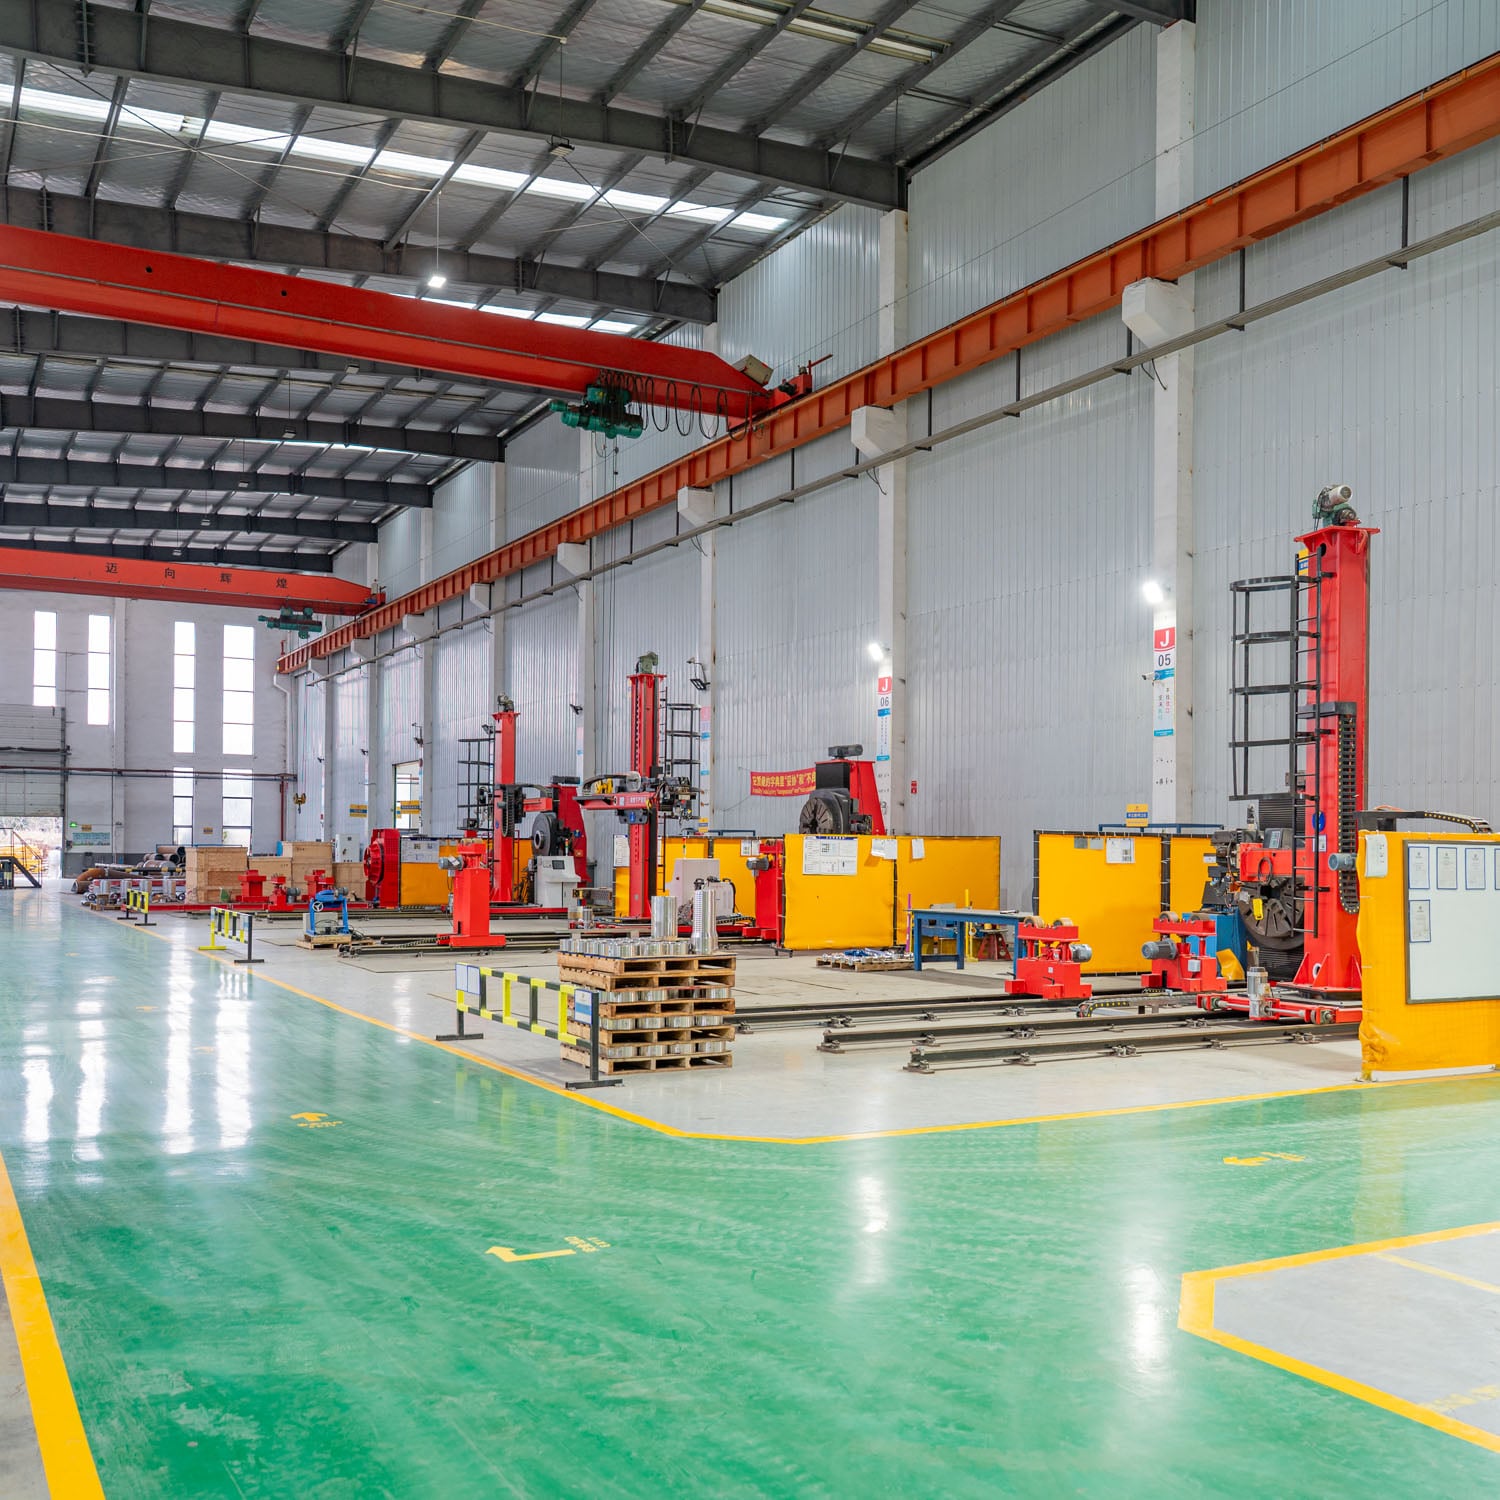
Сварочный аппарат для шовной сварки отличается от традиционных методов сварки тем, что он обеспечивает непрерывное и частично перекрывающееся воздействие тепла и давления вдоль линии соединения. Контакт вращающегося электрода создаёт серию частично перекрывающихся сварных точек, формирующих непрерывный шов, устраняя зазоры и гарантируя равномерное проплавление. Сварочный аппарат для шовной сварки особенно эффективен при закрытии продольных швов, где два края металла должны соединиться по прямолинейной траектории, особенно когда требуются стабильность процесса и герметичность соединения.
Принцип работы сварочного аппарата для шовной сварки и формирование продольных соединений
Как сварочный аппарат для шовной сварки создаёт непрерывные продольные соединения
Сварочный аппарат для шовной сварки работает с помощью вращающихся электродов, которые постоянно контактируют с заготовкой, пока через материал проходит электрический ток. По мере перемещения электродов вдоль продольного шва они выделяют тепло, расплавляющее основной металл и присадочный материал одновременно. Аппарат для шовной сварки создаёт точное давление в каждой точке контакта, заставляя расплавленный металл плотно соприкасаться и образовывать прочное соединение. В отличие от точечной сварки, формирующей отдельные точки сплавления, шовная сварка даёт непрерывную линию сплавления по всей длине соединения.
Конструкция роликового электрода в машине для шовной сварки обеспечивает плавное и предсказуемое перемещение по криволинейным или прямолинейным продольным траекториям. Современные системы шовной сварки оснащены сервоконтролируемой скоростью электрода, регулируемыми настройками тока и функцией мониторинга в реальном времени для поддержания стабильности по всей длине соединения. Когда машина для шовной сварки движется вдоль продольного шва с контролируемой скоростью и одновременно подаёт регулируемый ток, это обеспечивает равномерное распределение тепла и одинаковую глубину проплавления по всей длине сварного шва.
Ключевые параметры для получения идеальных продольных соединений
Успешная эксплуатация машины для шовной сварки требует точного контроля силы электродов, сварочного тока, скорости перемещения и диаметра электродного колеса. Каждый из этих параметров напрямую влияет на глубину проплавления основного материала и на соединение продольных кромок. Сила электродов должна быть достаточной для создания необходимого контактного давления, но не настолько высокой, чтобы деформировать заготовку или повредить электродные колёса. Оператор машины для шовной сварки должен настраивать значения тока в зависимости от толщины материала, его химического состава и требуемой глубины проплавления, чтобы обеспечить идеальные продольные соединения.
Скорость перемещения представляет собой ещё один критически важный фактор при использовании шовного сварочного аппарата для соединения продольных швов. Если электрод движется слишком быстро, шовный сварочный аппарат может не передать достаточное количество тепла для полного сплавления соединения, что приводит к неполному проплавлению или поверхностным трещинам. Напротив, чрезмерное время выдержки может вызвать прожог, прилипание электрода или деформацию тонких материалов. Шовный сварочный аппарат должен поддерживать оптимальные настройки скорости, чтобы сбалансировать тепловложение и пластическое течение материала, обеспечивая как структурную целостность, так и геометрическую стабильность продольного соединения.
Преимущества использования шовного сварочного аппарата для продольных соединений
Превосходная стабильность и контроль качества
Одной из самых веских причин, по которой производители выбирают сварочный аппарат для шовной сварки при выполнении продольных соединений, является исключительная воспроизводимость получаемых результатов. Поскольку аппарат для шовной сварки автоматизирует движение электродов и подачу тока, он устраняет значительную часть нестабильности, присущей ручным методам сварки. Каждый проход аппарата вдоль продольного соединения осуществляется с одинаковой скоростью, тепловым воздействием и давлением, обеспечивая практически идентичные сварные швы — от первого до последнего изделия. Такая стабильность снижает уровень брака, расходы на доработку и время, необходимое для контроля качества.
Сварочная машина для шовной сварки также обеспечивает непрерывный контроль и системы обратной связи, которые выявляют отклонения до того, как они повлияют на качество соединения. Современное оборудование для шовной сварки регистрирует силу электродов, ток и время перемещения, что позволяет операторам проверять соответствие каждого продольного шва заданным спецификациям. Такой основанный на данных подход к использованию сварочной машины для шовной сварки превращает сварку из процесса, зависящего от мастерства, в измеримую и контролируемую производственную операцию.
Скорость и производственная эффективность
Производительность резко возрастает, когда для закрытия продольного стыка используется сварочный аппарат непрерывной сварки. Поскольку такой аппарат работает непрерывно вдоль стыка, а не выполняет отдельные точечные сварные соединения, время завершения каждого компонента значительно сокращается. Для высокопроизводительных операций — например, при изготовлении топливных баков для автомобилей, воздуховодов систем отопления, вентиляции и кондиционирования (HVAC) или цилиндрических контейнеров — применение аппарата непрерывной сварки для соединения продольных стыков становится экономически обязательным. Преимущество в скорости такого аппарата многократно усиливается при обработке тысяч деталей, что приводит к существенной экономии трудозатрат и времени цикла.
Помимо чистой скорости, аппарат непрерывной сварки сокращает время на подачу и переустановку заготовки, поскольку продольный стык можно заварить за один проход. Оператору достаточно просто установить заготовку в нужное положение и включить аппарат; оборудование само управляет непрерывным процессом сварки. Такой выигрыш в эффективности в сочетании с пониженным уровнем брака делает аппарат непрерывной сварки предпочтительным решением для применения в задачах соединения продольных стыков во всех отраслях промышленности.
Практическое применение систем шовной сварки для продольных соединений
Настройка и подготовка оборудования
Успешное внедрение шовного сварочного аппарата требует тщательного выбора оборудования и подготовки рабочего места. Шовный сварочный аппарат должен быть подобран с учётом толщины материала, геометрии соединения и требуемого объёма производства. Электродные колёса должны выбираться в зависимости от желаемой ширины шва и характеристик проплавления; шовный сварочный аппарат с электродными колёсами большего диаметра обеспечивает иную картину распределения тепла по сравнению с колёсами меньшего диаметра. Системы зажимов и позиционирования деталей должны надёжно удерживать заготовку во время работы шовного сварочного аппарата, чтобы предотвратить деформацию или смещение продольного соединения.
Подготовка поверхности играет важнейшую роль в работе сварочного аппарата для шовной сварки. Перед началом работы сварочного аппарата для шовной сварки на продольных соединениях операторы должны удалить масло, ржавчину, окалину и другие загрязнения, которые могут ослабить сварное соединение. Во многих производственных помещениях для подготовки поверхностей перед началом работы сварочного аппарата для шовной сварки применяют зачистку проволочной щёткой, обезжиривание растворителями или механическую абразивную обработку. Этот подготовительный этап обеспечивает получение сварных швов максимальной прочности и увеличивает срок службы электродных колёс.
Обучение операторов и техническая документация
Правильное обучение операторов максимизирует выгоды от любых инвестиций в машины для шовной сварки. Операторы должны понимать, как регулировка силы, тока и скорости влияет на выходные параметры машины для шовной сварки и качество получаемого продольного шва. Обучение должно включать процедуры диагностики неисправностей — например, распознавание прилипания электродов, прожога или холодных швов — а также корректирующие настройки, необходимые при работе на машине для шовной сварки. Документированные стандартные операционные процедуры гарантируют, что все операторы эксплуатируют машину для шовной сварки одинаково, обеспечивая стабильное качество продукции в течение всех смен и производственных циклов.
Регулярное техническое обслуживание оборудования для шовной сварки имеет не меньшее значение. Электродные колёса необходимо периодически обтачивать или заменять, чтобы сохранить их форму и характеристики контакта. Приводная система шовного сварочного аппарата, контуры охлаждающей воды и электрические соединения требуют регулярного осмотра для предотвращения простоев. При надлежащем техническом обслуживании и наличии обученных операторов шовный сварочный аппарат становится надёжным «рабочим конём» для ежедневного получения безупречных продольных швов.
ЧаВО
Чем шовный сварочный аппарат отличается от других методов сварки продольных швов?
Сварочный аппарат для шовной сварки принципиально отличается тем, что он создаёт непрерывную линию сплавления, а не отдельные точки сварки или прерывистые валики. Конструкция с вращающимся электродом позволяет аппарату для шовной сварки плавно перемещаться вдоль продольного стыка, сохраняя постоянные температуру и давление. Такой непрерывный процесс обеспечивает превосходную герметичность, равномерную прочность и более высокую скорость производства по сравнению с ручной дуговой сваркой или точечной сваркой. Аппарат для шовной сварки специально разработан для решения задач закрытия продольных стыков.
Как выбрать подходящие технические характеристики аппарата для шовной сварки для моего применения с продольным стыком?
Выбор зависит от толщины материала, требуемой ширины сварного шва, геометрии соединения и объёма производства. Для более толстых материалов требуется машина для шовной сварки с более высоким усилием электродов и большей пропускной способностью по току. Диаметр электродного колеса машины для шовной сварки должен соответствовать требуемому размеру сварочного валика и требованиям к распределению тепла. Учитывайте, будет ли ваша машина для шовной сварки работать непрерывно или с перерывами — это влияет на её способность к охлаждению и номинальный цикл нагрузки. Консультации с производителями оборудования и анализ конкретных характеристик вашего материала и геометрии соединения позволяют подобрать машину для шовной сварки, оптимально соответствующую вашим задачам.
Может ли машина для шовной сварки обрабатывать изогнутые или нелинейные продольные соединения?
Да, современное оборудование для шовной сварки способно обрабатывать изогнутые и сложные стыковые соединения за счёт программируемого перемещения электродов и специализированной оснастки. Во многих промышленных системах шовной сварки используются сервоприводы, следующие по заданным траекториям, что позволяет шовной сварке перемещаться вдоль изогнутых продольных швов с постоянной скоростью и давлением. Гибкость шовной сварки делает её пригодной для цилиндрических резервуаров, конических сосудов и других компонентов с нелинейными швами. Однако сложная геометрия может потребовать изготовления специальной оснастки или квалифицированной наладки, чтобы обеспечить оптимальный контакт электродов с заготовкой на всём протяжении сварного шва.