
 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 UK
 SQ
 HU
 TH
 TR
 FA
 AF
 CY
 MK
 LA
 MN
 KK
 UZ
 KY
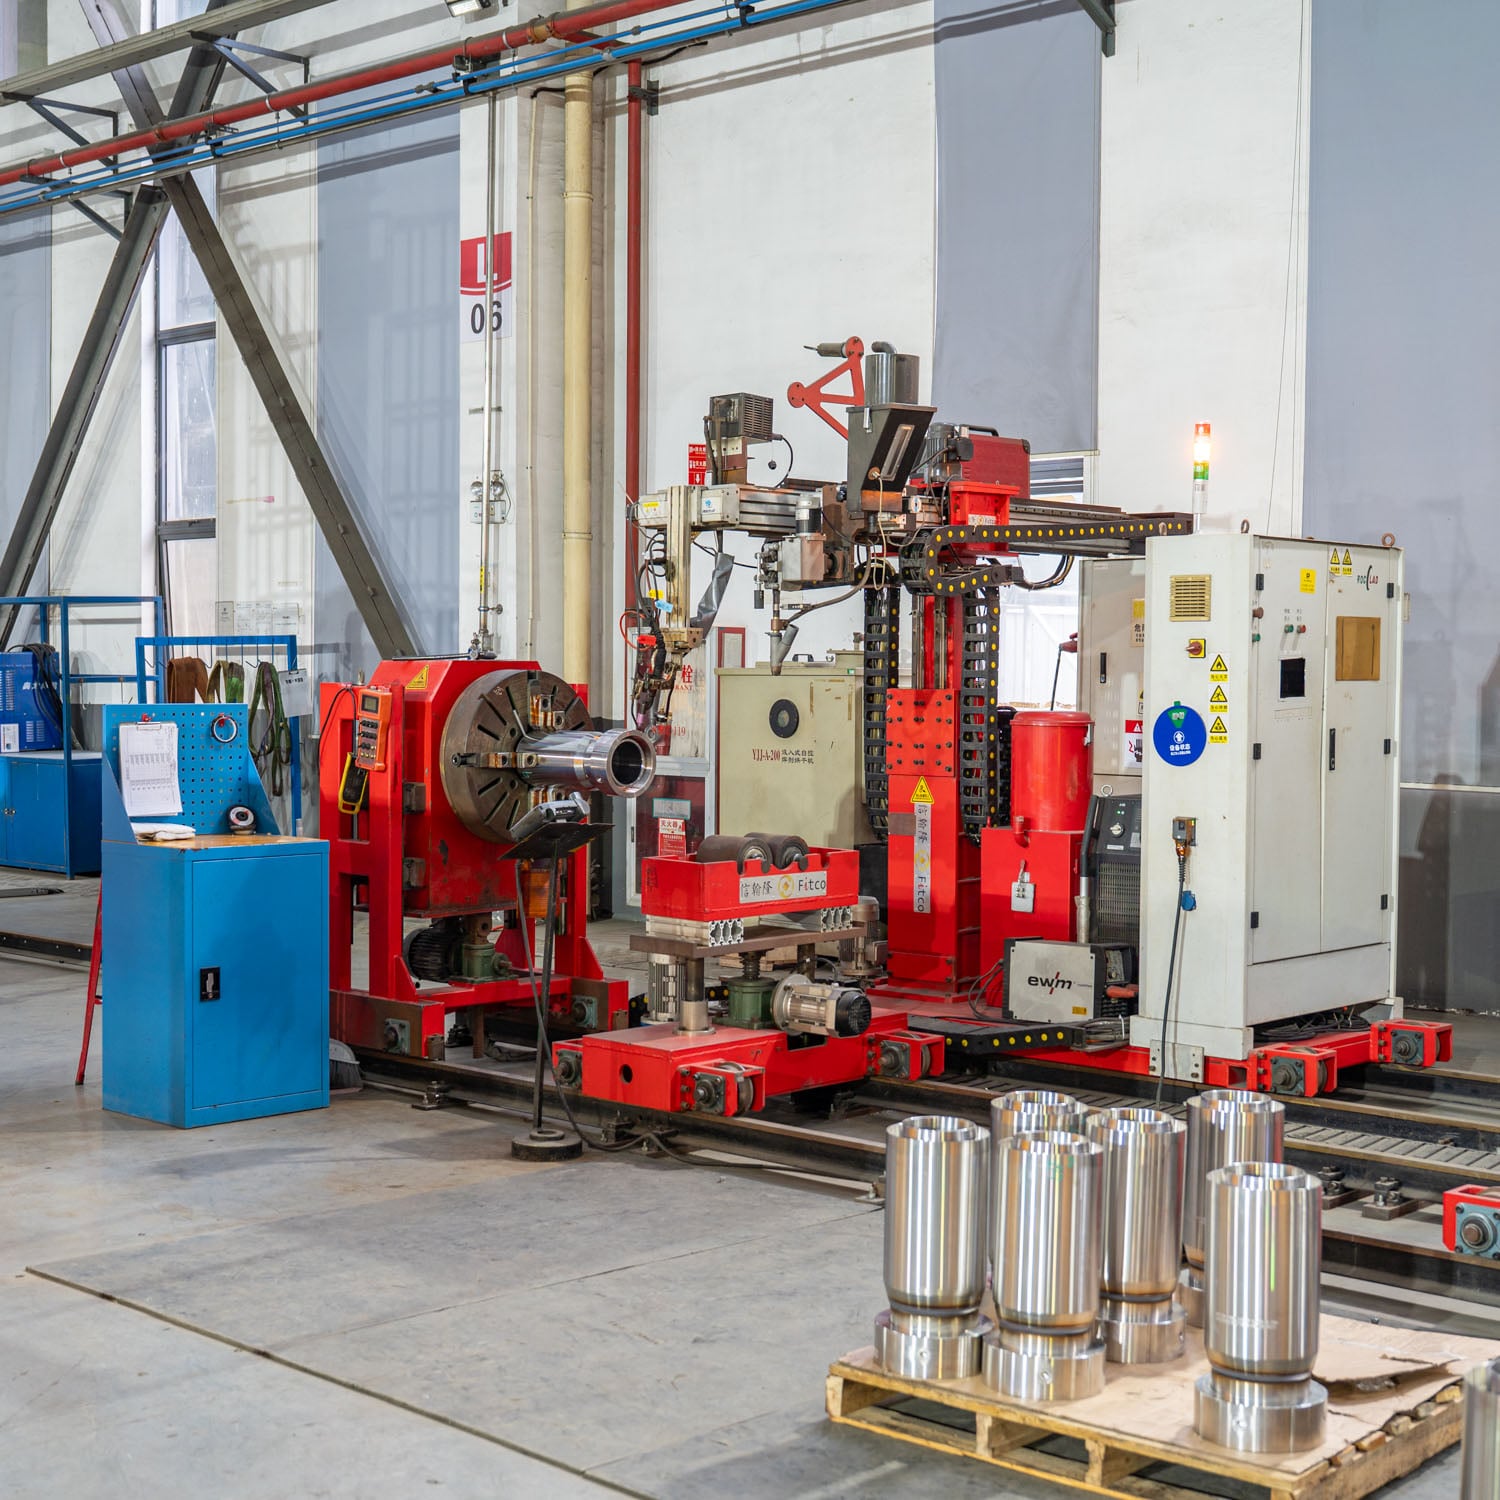
Tökéletes hosszirányú varratok elérése többet igényel, mint a szokásos üzemanyagfúvó berendezések és az operátor képességei. Egy vARRAZÓ a pontosságot, az egyenletességet és az irányítást biztosítja, amelyek szükségesek a magas minőségű varratok létrehozásához, amelyek megfelelnek a szigorú ipari előírásoknak. Akár autógyártásban, nyomástartó edények gyártásában vagy csőkészítésben dolgozik, annak megértése, hogyan állít elő egy varrathegesztő hibátlan hosszirányú varratokat, elengedhetetlen a gyártási szabványok fenntartásához és az újrafeldolgozási költségek csökkentéséhez.
A varrathegesztő különbözik a hagyományos hegesztési módszerektől, mert folyamatosan, egymást átfedve alkalmazza a hőt és a nyomást az illesztési vonalon. Ez a gördülő elektróda-érintkezés egymást átfedő hegesztési pontok sorozatát hozza létre, amelyek folyamatos varratot alkotnak, így kiküszöbölik a réseket és biztosítják az egyenletes behatolást. A varrathegesztő kiválóan alkalmas hosszirányú varratok lezárására, ahol két fémlap széleit egyenes vonal mentén kell összekapcsolni, különösen akkor, ha konzisztenciát és szivárgásmentességet igényelnek.
A varrathegesztő technológia és a hosszirányú illesztések kialakítása megértése
Hogyan hoz létre a varrathegesztő folyamatos hosszirányú illesztéseket
A varratvarró gép úgy működik, hogy gördülő elektródákat használ, amelyek folyamatosan érintkezésben maradnak a munkadarabbal, miközben elektromos áram folyik át az anyagon. Amint az elektródák végigmozognak a hosszirányú varrat mentén, hőt termelnek, amely egyidejűleg megolvasztja az alapanyagokat és a töltőanyagot. A varratvarró gép pontos nyomást fejt ki minden érintkezési ponton, így a megolvasztott fém szoros érintkezésbe kerül, és szilárd kötést hoz létre. Ellentétben a pontvarrással, amely különálló olvadáspontokat hoz létre, a varratvarró gép folyamatos, a teljes illesztés hosszában futó olvadásvonalat állít elő.
Egy varrathegesztő gördülő elektródájának kialakítása lehetővé teszi a sima, előre jelezhető mozgást görbe vagy egyenes hosszirányú pályákon. A modern varrathegesztő rendszerek szervóvezérelt elektróda-sebességet, beállítható áramerősségi beállításokat és valós idejű figyelést tartalmaznak a teljes varrat menti egyenletesség fenntartásához. Amikor a varrathegesztő vezérelt sebességgel halad végig a hosszirányú varraton, miközben szabályozott áramot szolgáltat, az eredmény egyenletes hőeloszlás és azonos behatolási mélység az egész hegesztési varrat mentén.
Kritikus paraméterek tökéletes hosszirányú varratok eléréséhez
Egy varrathegesztő sikeres kezeléséhez pontosan kell szabályozni az elektródaerőt, a hegesztőáramot, a haladási sebességet és az elektródakerekek átmérőjét. Mindegyik paraméter közvetlenül befolyásolja, hogyan hatol át a varrathegesztő az alapanyagon, és hogyan olvad össze a hosszirányú élek. Az elektródaerőnek elegendően nagynak kell lennie ahhoz, hogy megfelelő érintkezési nyomást biztosítson, de nem szabad túl nagynak lennie, mert különben deformálja a munkadarabot vagy megséríti az elektródakerekeket. A varrathegesztő kezelőjének az árambeállításokat az anyag vastagsága, összetétele és a kívánt behatolási mélység alapján kell kalibrálnia, hogy tökéletes hosszirányú illesztéseket érjen el.
Az utazási sebesség egy másik kritikus tényező a hosszirányú varratok zárására szolgáló varratkészítő használatakor. Ha az elektróda túl gyorsan mozog, a varratkészítő esetleg nem visz el elegendő hőt a csatlakozás teljes összeolvadásához, ami hiányos behatolást vagy felületi repedéseket eredményezhet. Ezzel szemben a túlzott tartási idő égésáttörést, az elektróda ragadását vagy vékony anyagok deformációját okozhatja. A varratkészítőnek optimális sebességbeállításokat kell fenntartania a hőbevitel és az anyagáramlás közötti egyensúly érdekében, így biztosítva, hogy a hosszirányú varrat mind szerkezeti integritással, mind méretbeli stabilitással rendelkezzen.
A hosszirányú varratok készítésére szolgáló varratkészítő előnyei
Kiváló konzisztencia és minőségellenőrzés
Az egyik legmeggyőzőbb ok, ami miatt a gyártók hosszirányú varratokhoz varrathegesztő gépet választanak, a kiváló ismételhetőség, amelyet ez a berendezés nyújt. Mivel a varrathegesztő gép automatizálja az elektródák mozgását és az áramellátást, jelentősen csökkenti a kézi hegesztési technikák által okozott változékonyságot. A varrathegesztő gép minden egyes áthaladása a hosszirányú varraton azonos sebességgel, hőbevitellel és nyomással viszi fel az anyagot, így a sorozat első darabjától az utolsóig gyakorlatilag azonos hegesztéseket eredményez. Ez az egyenletesség csökkenti a selejtarányt, a javítási költségeket és a minőségellenőrzés idejét.
A varrathegesztő gép folyamatos figyelést és visszajelzési rendszert is biztosít, amely korai szakadásokat jelez, mielőtt azok kárt okoznának az illesztési minőségben. A modern varrathegesztő berendezések rögzítik az elektródaerőt, az áramot és a haladási időt, így az üzemeltetők ellenőrizhetik, hogy minden hosszirányú varrat megfelel-e a specifikációknak. Ez az adatvezérelt megközelítés a varrathegesztő használatában a hegesztést egy kézműves függő folyamatból mérhető, szabályozható gyártási műveletté alakítja.
Sebesség és gyártási hatékonyság
A hegesztőgép használata a hosszirányú varratok zárására drámaian növeli a gyártási teljesítményt. Mivel a hegesztőgép folyamatosan mozog a varrat mentén, nem pedig különálló pontvarratokat készít, az egyes alkatrészek elkészítéséhez szükséges idő jelentősen csökken. Nagy mennyiségű termelés esetén – például autók üzemanyagtartályainál, légtechnikai csatornáknál vagy hengeres tárolóedényeknél – a hosszirányú varratok összekötésére a hegesztőgép alkalmazása gazdaságilag elengedhetetlen. A hegesztőgép sebességelőnye ezrekre számított alkatrész esetén is többszöröződik, ami jelentős munkaerő- és ciklusidő-megtakarítást eredményez.
A nyers sebességen túlmenően a hegesztőgép csökkenti a kezelési és újrapozicionálási időt is, mert a hosszirányú varratot egyetlen áthaladással lehet elkészíteni. Az operátorok egyszerűen csak beállítják a munkadarabot, aktiválják a hegesztőgépet, és a berendezés kezeli a folyamatos hegesztési folyamatot. Ez az hatékonyságnövekedés, valamint a hibaráta csökkenése miatt a hegesztőgép az iparágak széles körében a hosszirányú varratok összekötésének elsődleges választása.
Hosszirányú illesztések varrathegesztő rendszerek gyakorlati alkalmazása
Felszerelés beállítása és előkészítése
A varrathegesztő sikeres üzembe helyezése gondos felszerelés-kiválasztást és munkahely-előkészítést igényel. A varrathegesztőt úgy kell méretezni, hogy kezelni tudja az anyag vastagságát, az illesztés geometriáját és a szükséges termelési mennyiséget. Az elektródakerekeket a kívánt hegesztési szélesség és behatolási jellemzők alapján kell kiválasztani; egy nagyobb átmérőjű kerekekkel ellátott varrathegesztő más hőeloszlást biztosít, mint a kisebb átmérőjű kerekekkel felszerelt berendezés. A rögzítőberendezéseknek és alkatrész-pozicionáló rendszereknek biztosan rögzíteniük kell a munkadarabot a varrathegesztés során, hogy megakadályozzák a hosszirányú illesztés deformációját vagy elmozdulását.
A felület előkészítése kulcsszerepet játszik az élvonali hegesztőgépek teljesítményében. Az élvonali hegesztőgép hosszirányú varratoknál történő üzemeltetése előtt az üzemeltetőknek el kell távolítaniuk az olajat, a rozsdát, a fémhántot és egyéb szennyező anyagokat, amelyek gyengíthetik a hegesztési kötést. Számos üzem vezetékes kefézést, oldószeres tisztítást vagy mechanikai csiszolást alkalmaz a felületek előkészítésére az élvonali hegesztőgép üzembe helyezése előtt. Ez az előkészítő lépés biztosítja, hogy az élvonali hegesztőgép teljes szilárdságú hegesztéseket készítsen, és meghosszabbítsa az elektródakerekek élettartamát.
Kezelők képzése és folyamatdokumentáció biztosítása
A megfelelő kezelőképzés maximalizálja bármely varrathegesztő berendezésbe történő befektetés előnyeit. A kezelőknek érteniük kell, hogy a nyomóerő, az áram és a sebesség beállítása hogyan befolyásolja a varrathegesztő kimenetét és az így létrejövő hosszirányú varrat minőségét. A képzésnek tartalmaznia kell a hibaelhárítási eljárásokat – például az elektródák ragadásának, a kifúródásnak vagy a hideg varratok felismerését –, valamint a varrathegesztő használata során szükséges korrekciós beállításokat. A dokumentált szabványos működési eljárások biztosítják, hogy minden kezelő azonos módon üzemeltesse a varrathegesztőt, így egységes minőséget érhetünk el a műszakok és a gyártási ciklusok során.
A varrathegesztő berendezés rendszeres karbantartása ugyanolyan fontos. Az elektródakerekeket időnként meg kell szennyezni vagy cserélni, hogy megőrizzék alakjukat és érintkezési jellemzőiket. A varrathegesztő hajtási rendszerét, hűtővíz-körét és elektromos csatlakozásait rendszeresen ellenőrizni kell a leállások megelőzése érdekében. Ha egy varrathegesztőt megfelelően karbantartanak, és képzett munkavállalók üzemeltetik, akkor megbízható munkagéppé válik, amely napról napra tökéletes hosszirányú varratokat készít.
GYIK
Mi teszi különlegessé a varrathegesztőt más hegesztési módszerekkel szemben hosszirányú varratok készítésekor?
Egy varrathegesztő alapvetően eltér, mert folyamatos összeolvadási vonalat hoz létre, nem pedig elkülönült pontvarratokat vagy megszakított varratkupacokat. A gördülő elektróda kialakítása lehetővé teszi a varrathegesztő számára, hogy simán mozogjon végig a hosszirányú illesztés mentén, miközben állandó hőmérsékletet és nyomást tart fenn. Ez a folyamatos folyamat kiváló, szivárgásmentes tömörséget, egyenletes szilárdságot és gyorsabb gyártási sebességet biztosít a kézi ívhegesztéshez vagy a pontvarráshoz képest. A varrathegesztőt kifejezetten a hosszirányú illesztések zárásának speciális igényeire tervezték.
Hogyan válasszam ki a megfelelő varrathegesztő műszaki paramétereit a hosszirányú illesztésemhez?
A kiválasztás a anyagvastagságtól, a kívánt hegesztési szélességtől, az illesztés geometriájától és a gyártási mennyiségtől függ. A vastagabb anyagokhoz nagyobb elektródaerőt és áramkapacitást igénylő varrhegesztő szükséges. A varrhegesztő elektródakereke átmérőjének meg kell egyeznie a célzott hegesztési varrat méretével és a hőeloszlási követelményekkel. Fontolja meg, hogy a varrhegesztő folyamatosan vagy megszakítva fog működni, mivel ez befolyásolja a hűtési kapacitást és a üzemi ciklus-értékeket. Az eszközgyártókkal való konzultáció és az Ön specifikus anyagának és illesztési geometriájának átvizsgálása biztosítja, hogy olyan varrhegesztőt válasszon, amely pontosan illeszkedik az Ön igényeihez.
Képes-e egy varrhegesztő görbült vagy nem lineáris hosszirányú illesztéseket kezelni?
Igen, a modern varrathegesztő berendezések képesek görbült és összetett illesztési pályák kezelésére a programozható elektróda-mozgás és speciális rögzítőberendezések segítségével. Számos ipari varrathegesztő rendszer szervóvezérelt hajtási rendszert alkalmaz, amelyek a programozott pályákat követik, így a varrathegesztő egyenletes sebességgel és nyomással haladhat végig a görbült hosszirányú varratokon. A varrathegesztő rugalmassága miatt alkalmas hengeres tartályokra, kúpalakú edényekre és más, nem egyenes varratokkal rendelkező alkatrészekre. Azonban az összetett geometria esetleg egyedi rögzítőberendezést vagy szakértő beállítást igényelhet annak biztosításához, hogy a varrathegesztő az egész hegesztési pálya mentén optimális elektróda-munkadarab érintést tartsa fenn.