
 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 UK
 SQ
 HU
 TH
 TR
 FA
 AF
 CY
 MK
 LA
 MN
 KK
 UZ
 KY
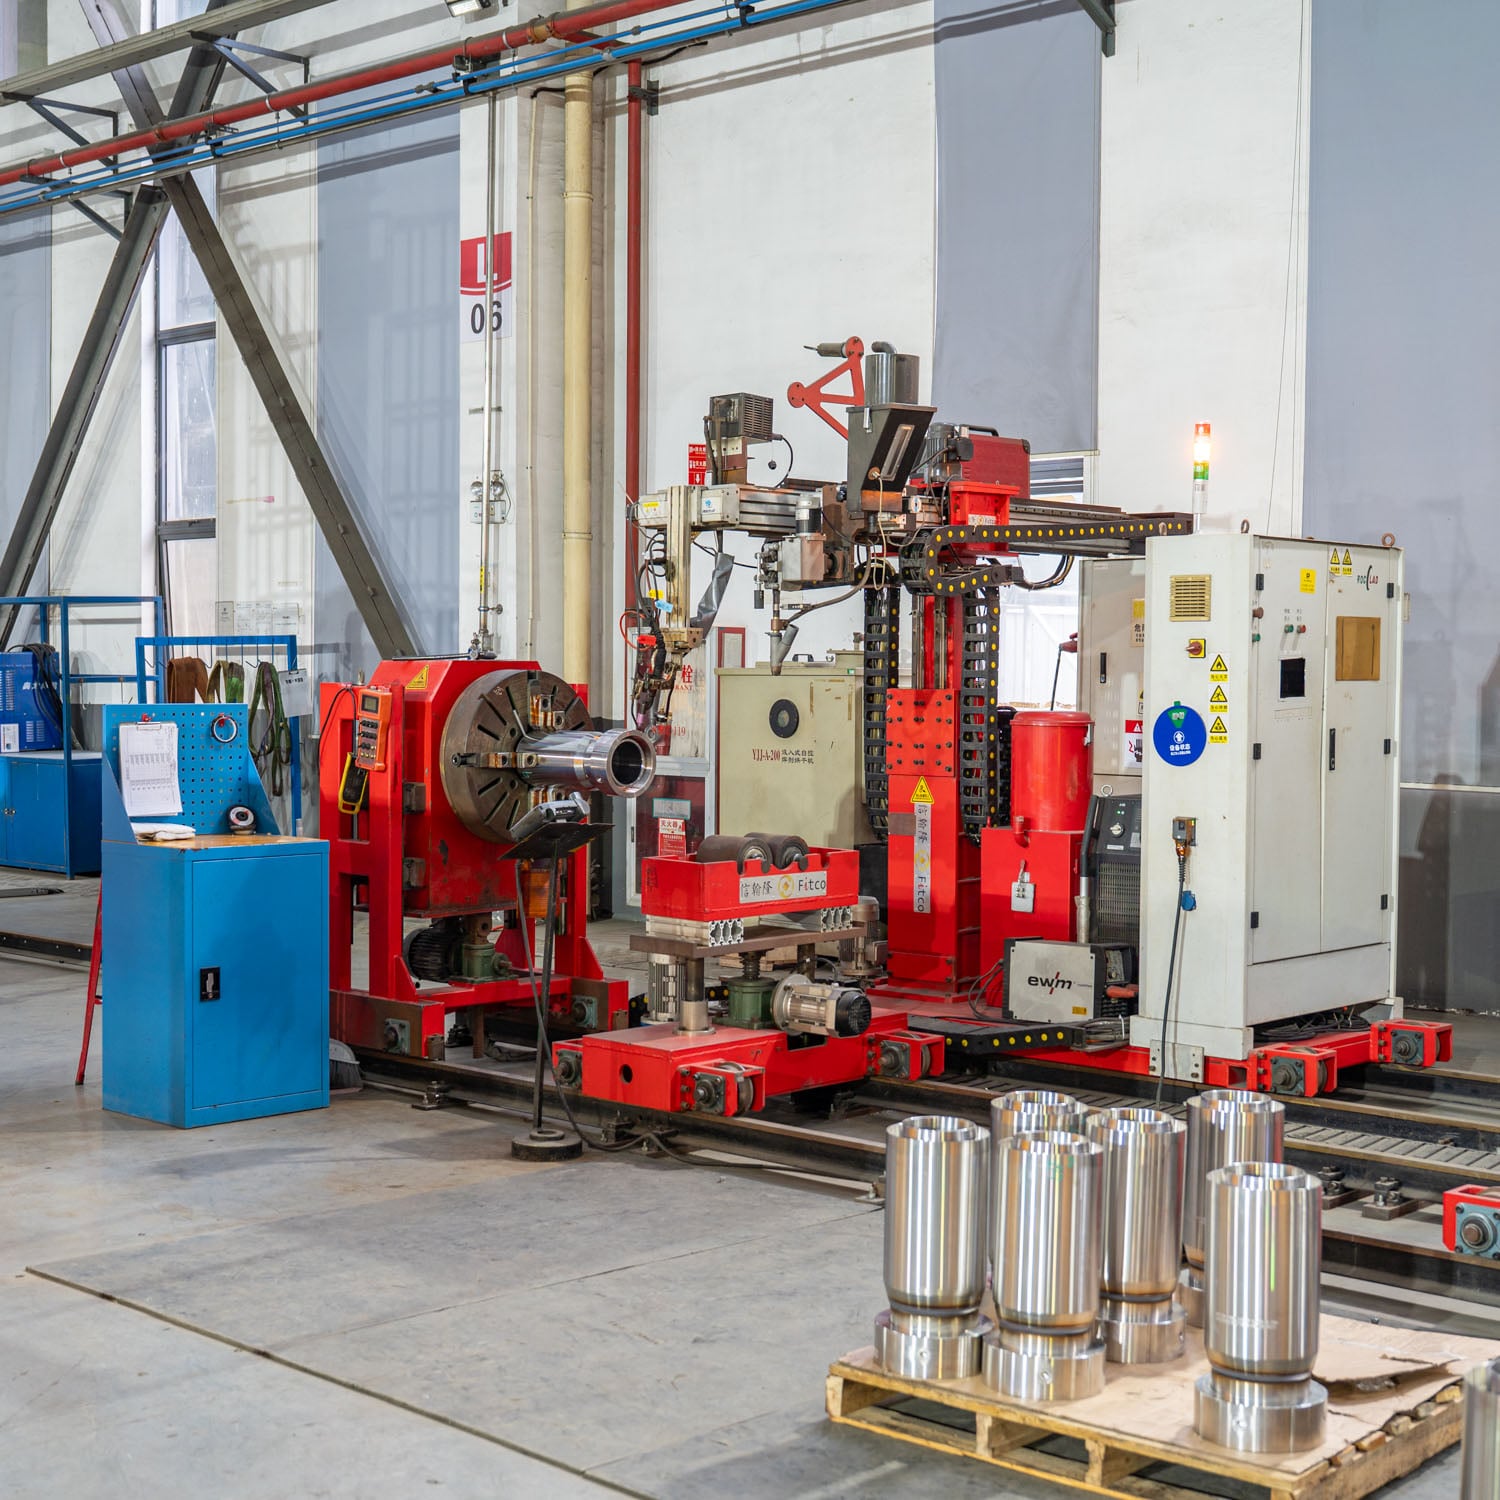
Die bereiking van perfekte longitudinale voegverbindings vereis meer as standaard skeweruitstalling en bedienervaardigheid. ’n naadlasmasjien lewer die presisie, konsekwentheid en beheer wat nodig is om hoë gehalte voegverbindings te skep wat aan streng industriële spesifikasies voldoen. Of u nou in motorvoertuigvervaardiging, drukvate-vervaardiging of pypproduksie werk, is dit noodsaaklik om te verstaan hoe ’n naadlasmasjien foutlose longitudinale lasse produseer ten einde produksiestandaarde te handhaaf en herwerkingskoste te verminder.
Die naadlasmasjien verskil van konvensionele lasmetodes omdat dit aanhoudende, oorvleuelende hitte en druk langs die voeglyn toepas. Hierdie rolkontak van die elektrode skep 'n reeks oorvleuelende knoppies wat 'n aaneenlopende naad vorm, wat openinge elimineer en eenvormige deurdringing verseker. 'n Naadlasmasjien is uitstekend vir die toevoeg van longitudinale nade waar twee metaalkante in 'n lynvormige pad moet verbind, veral wanneer konsekwentheid en lekbestandheid vereis word.
Begrip van naadlasmasjien-tegnologie en die vorming van longitudinale voëg
Hoe 'n naadlasmasjien aaneenlopende longitudinale voëg skep
’n Naadlasmasjien werk deur rollelektrodes wat voortdurend kontak met die werkstuk behou terwyl elektriese stroom deur die materiaal vloei. Terwyl die elektrodes langs die langsbuisnaad beweeg, genereer hulle hitte wat die basismetale en vulmateriaal gelyktydig smelt. Die naadlasmasjien pas presiese druk by elke kontakpunt toe, wat die gesmelte metaal dwing om noue kontak te maak en ’n stewige verbinding te vorm. In teenstelling met puntlas, wat individuele smeltpunte skep, produseer ’n naadlasmasjien ’n ononderbroke lyn van smelting wat die volle lengte van die verbinding volg.
Die rol-elektrode-ontwerp van ’n naadlasmasjien maak dit moontlik vir gladde, voorspelbare beweging langs gekurwe of reguit longitudinale paaie. Moderne naadlasmasjienstelsels sluit servo-beheerde elektrodespoed, verstelbare stroominstellings en tydige monitering in om konsekwentheid oor die hele lasverbinding te handhaaf. Wanneer ’n naadlasmasjien teen ’n beheerde spoed langs die longitudinale naad beweeg terwyl dit gereguleerde stroom lewer, is die resultaat ’n eenvormige hitteverspreiding en gelyke deurdringingsdiepte deur die hele lasnaad heen.
Kritieke parameters vir die bereiking van perfekte longitudinale verbindings
Die suksesvolle bedryf van ’n naadlasmasjien vereis presiese beheer van die elektrode-krag, lasstroom, beweegspoed en die deursnee van die elektrode-wiel. Elke parameter beïnvloed direk hoe die naadlasmasjien in die basismateriaal indring en die langsbysye saamsmelt. Die elektrode-krag moet hoog genoeg wees om voldoende kontakdruk te skep, maar nie so hoog dat dit die werkstuk vervorm of die elektrode-wiele beskadig nie. ’n Naadlasmasjienbediener moet die stroominstellings kalibreer op grond van materiaaldikte, samestelling en gewenste indringingsdiepte om perfekte langsbysklae te bereik.
Reisspoed verteenwoordig ’n ander kritieke faktor wanneer ’n naadlasmasjien gebruik word om langsbyskoue nade te sluit. Indien die elektrode te vinnig beweeg, kan die naadlasmasjien nie genoeg hitte afskakel om die verbinding volledig te smelt nie, wat tot onvolledige deurdringing of oppervlakteskeure lei. Omgekeerd kan oormatige verblyftyd brand-deur, elektrode-hegting of vervorming van dun materiaal veroorsaak. ’n Naadlasmasjien moet optimale spoedinstellings handhaaf om hitte-invoer met materiaalvloei te balanseer, wat verseker dat die langsbyskoue verbinding beide strukturele integriteit en dimensionele stabiliteit bereik.
Voordeliges van die Gebruik van ’n Naadlasmasjien vir Langsbyskoue Verbindings
Superieure Konsekwentheid en Kwaliteitsbeheer
Een van die mees oortuigende redes waarom vervaardigers ’n naadlasmasjien vir lengtegewyse voegings kies, is die uitstekende herhaalbaarheid wat dit lewer. Aangesien ’n naadlasmasjien die elektrodebeweging en stroomlewering outomatiseer, word baie van die wisselvalligheid wat deur handlasmetodes ingevoer word, verwyder. Elke deurgang van die naadlasmasjien oor die lengtegewyse voeging deponeer materiaal teen dieselfde spoed, hitte-invoer en druk, wat byna identiese lasse van die eerste tot die laaste stuk produseer. Hierdie konsekwentheid verminder afvalkoerse, herwerkingskoste en tyd vir gehalte-inspeksie.
’n Naadlasmasjien verskaf ook voortdurende monitering en terugvoerstelsels wat afwykings aanmerk voordat dit die verbinding se gehalte in gevaar stel. Moderne naadlasmasjien-uitrusting log elektrode-krag, stroom en bewegingstyd, wat bediener toe laat om te bevestig dat elke longitudinale verbinding aan die spesifikasies voldoen. Hierdie data-gedrewe benadering tot die gebruik van ’n naadlasmasjien transformeer laswerk van ’n vaardigheid-afhanklike proses na ’n meetbare, beheerbare vervaardigingsoperasie.
Spoed en Produksiedoeltreffendheid
Produksiedoorset neem dramaties toe wanneer ’n naadlasmasjien longitudinale voegsluiting behandel. Aangesien ’n naadlasmasjien voortdurend langs die voeg werk eerder as om afsonderlike puntlasverbindings te maak, verminder die tyd om elke komponent te voltooi aansienlik. Vir hoë-volumeprosesse—soos motorbrandstoftenks, HVAC-kanale of silindriese houers—word die gebruik van ’n naadlasmasjien vir die verbinding van longitudinale voëe ekonomies noodsaaklik. Die spoedvoordeel van ’n naadlasmasjien vermenigvuldig oor duisende dele en vertaal in beduidende besparings op arbeid en siklustyd.
Benewens rou spoed verminder ’n naadlasmasjien hanterings- en herposisioneringstyd omdat die longitudinale voeg in een enkele deurgang voltooi kan word. Operateurs plaas bloot die werkstuk, aktiveer die naadlasmasjien en die toestel bestuur die voortdurende lasproses. Hierdie doeltreffendheidsvoordeel, tesame met ’n laer defekkoers, maak ’n naadlasmasjien die verkose keuse vir longitudinale voegtoepassings oor bedrywe heen.
Praktiese Implementering van Naadlasstelsels vir Lengtegewyse Voegings
Toerustingopstelling en -voorbereiding
Suksesvolle implementering van 'n naadlasmasjien vereis noukeurige toerustingkeuse en werkomgewingvoorbereiding. Die naadlasmasjien moet gepas wees vir die materiaaldikte, voegingsgeometrie en produksievolume wat vereis word. Elektrodevelle moet gekies word op grond van die gewenste laswydte en deurdringingskenmerke; 'n naadlasmasjien met groter deursneevelle verskaf 'n ander hitteverspreiding as kleiner velle. Vaslegging- en onderdeelposisioneringsstelsels moet die werkstuk stewig vashou tydens die naadlasproses om afbuiging of miselyning van die lengtegewyse voeging te voorkom.
Oppervlakvoorbereiding speel ’n noodsaaklike rol in die prestasie van ’n naadlasmasjien. Voordat ’n naadlasmasjien op longitudinale voegsels gebruik word, moet operateurs olie, roes, skale en ander besoedeling wat die smeltbinding kan verswak, verwyder. Baie fasiliteite gebruik draadborstelwerk, oplosmiddelreiniging of meganiese afskraap om oppervlaktes voor te berei voordat die naadlasmasjien begin werk. Hierdie voorbereidende stap verseker dat die naadlasmasjien volledige-sterkte lasse kan lewer en die lewensduur van die elektrode-wiele verleng.
Operateuropleiding en prosesdokumentasie
Behoorlike operateuropleiding maksimeer die voordele van enige naadlasmasjien-investering. Operateurs moet verstaan hoe die aanpassing van krag, stroom en spoed die uitset van die naadlasmasjien en die gehalte van die gevolglike langsgewyse lasvoeg beïnvloed. Opleiding moet probleemoplossingsprosedures insluit—soos die herkenning van elektrodehegting, deurbranding of koue lasvoë—and die korrektiewe aanpassings wat benodig word wanneer ’n naadlasmasjien gebruik word. Gedokumenteerde standaardbedryfsprosedures verseker dat alle operateurs die naadlasmasjien konsekwent bedryf, wat eenvormige gehalte oor skifte en produksiedrae handhaaf.
Gewone onderhoud van die naaiklaslasmasjien-uitrusting is ewe belangrik. Elektrode-wiele moet periodiek geskraap of vervang word om hul vorm en kontak eienskappe te behou. Die naaiklaslasmasjien se aandrywingstelsel, koelwaterkringe en elektriese verbindings vereis gereelde inspeksie om afstand van bedryf te voorkom. Wanneer 'n naaiklaslasmasjien behoorlik onderhou word en deur opgeleide operateurs bedryf word, word dit 'n betroubare werkperd vir die daaglikse vervaardiging van perfekte langsblyne.
VVV
Wat maak 'n naaiklaslasmasjien verskillend van ander lasmetodes vir langsblyne?
’n Naadlasmasjien verskil fundamenteel omdat dit ’n deurlopende smeltlyn skep eerder as afsonderlike puntlasverbindings of onderbreking van krale. Die rol-elektrode-ontwerp laat toe dat die naadlasmasjien glad langs die langsbuisverbinding beweeg terwyl dit konstante hitte en druk handhaaf. Hierdie deurlopende proses lewer ’n beter lekbestandige integriteit, eenvormige sterkte en vinniger produsiespoed in vergelyking met handbooglaswerk of puntlasmetodes. ’n Naadlasmasjien is doelgerig ontwerp om die spesifieke vereistes van langsbuisverbinding te hanteer.
Hoe kies ek die regte naadlasmasjien-spesifikasies vir my langsbuisverbinding-toepassing?
Keuse hang af van die materiaaldikte, gewenste laswydte, verbindinggeometrie en produksievolume. Dikkere materiale vereis 'n naadlasmasjien met 'n hoër elektrodekrag en stroomkapasiteit. Die naadlasmasjien se elektroderoldeursnee moet ooreenstem met jou teikenlasdraadgrootte en hitteverspreidingsvereistes. Oorweeg of jou naadlasmasjien kontinu sal loop of onderbreklik sal werk, aangesien dit die koelvermoë en diensduurwaardes beïnvloed. Raadpleeg gerus toestelvervaardigers en ondersoek jou spesifieke materiaal- en verbindinggeometrie om 'n naadlasmasjien te kies wat presies aan jou behoeftes voldoen.
Kan 'n naadlasmasjien gekurwe of nie-lineêre langsgewyse verbindings hanteer?
Ja, moderne naai-lasapparatuur kan gekromde en komplekse lasvoeë akkommodeer deur middel van programmeerbare elektrode-beweging en spesiale vasstelling. Baie industriële naai-lasstelsels sluit servo-beheerde aandrywingstelsels in wat programmeerbare trajekte volg, wat die naai-lasapparaat in staat stel om gekromde lengte-voeë met konstante spoed en druk te volg. Die aanpasbaarheid van ’n naai-lasapparaat maak dit geskik vir silindriese tenks, kegelvormige tenks en ander komponente met nie-reguit lasvoeë. Komplekse geometrie mag egter spesiale vasstelling of vaardige opstelling vereis om te verseker dat die naai-lasapparaat optimale kontak tussen elektrode en werkstuk gedurende die hele laspad behou.