
 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 UK
 SQ
 HU
 TH
 TR
 FA
 AF
 CY
 MK
 LA
 MN
 KK
 UZ
 KY
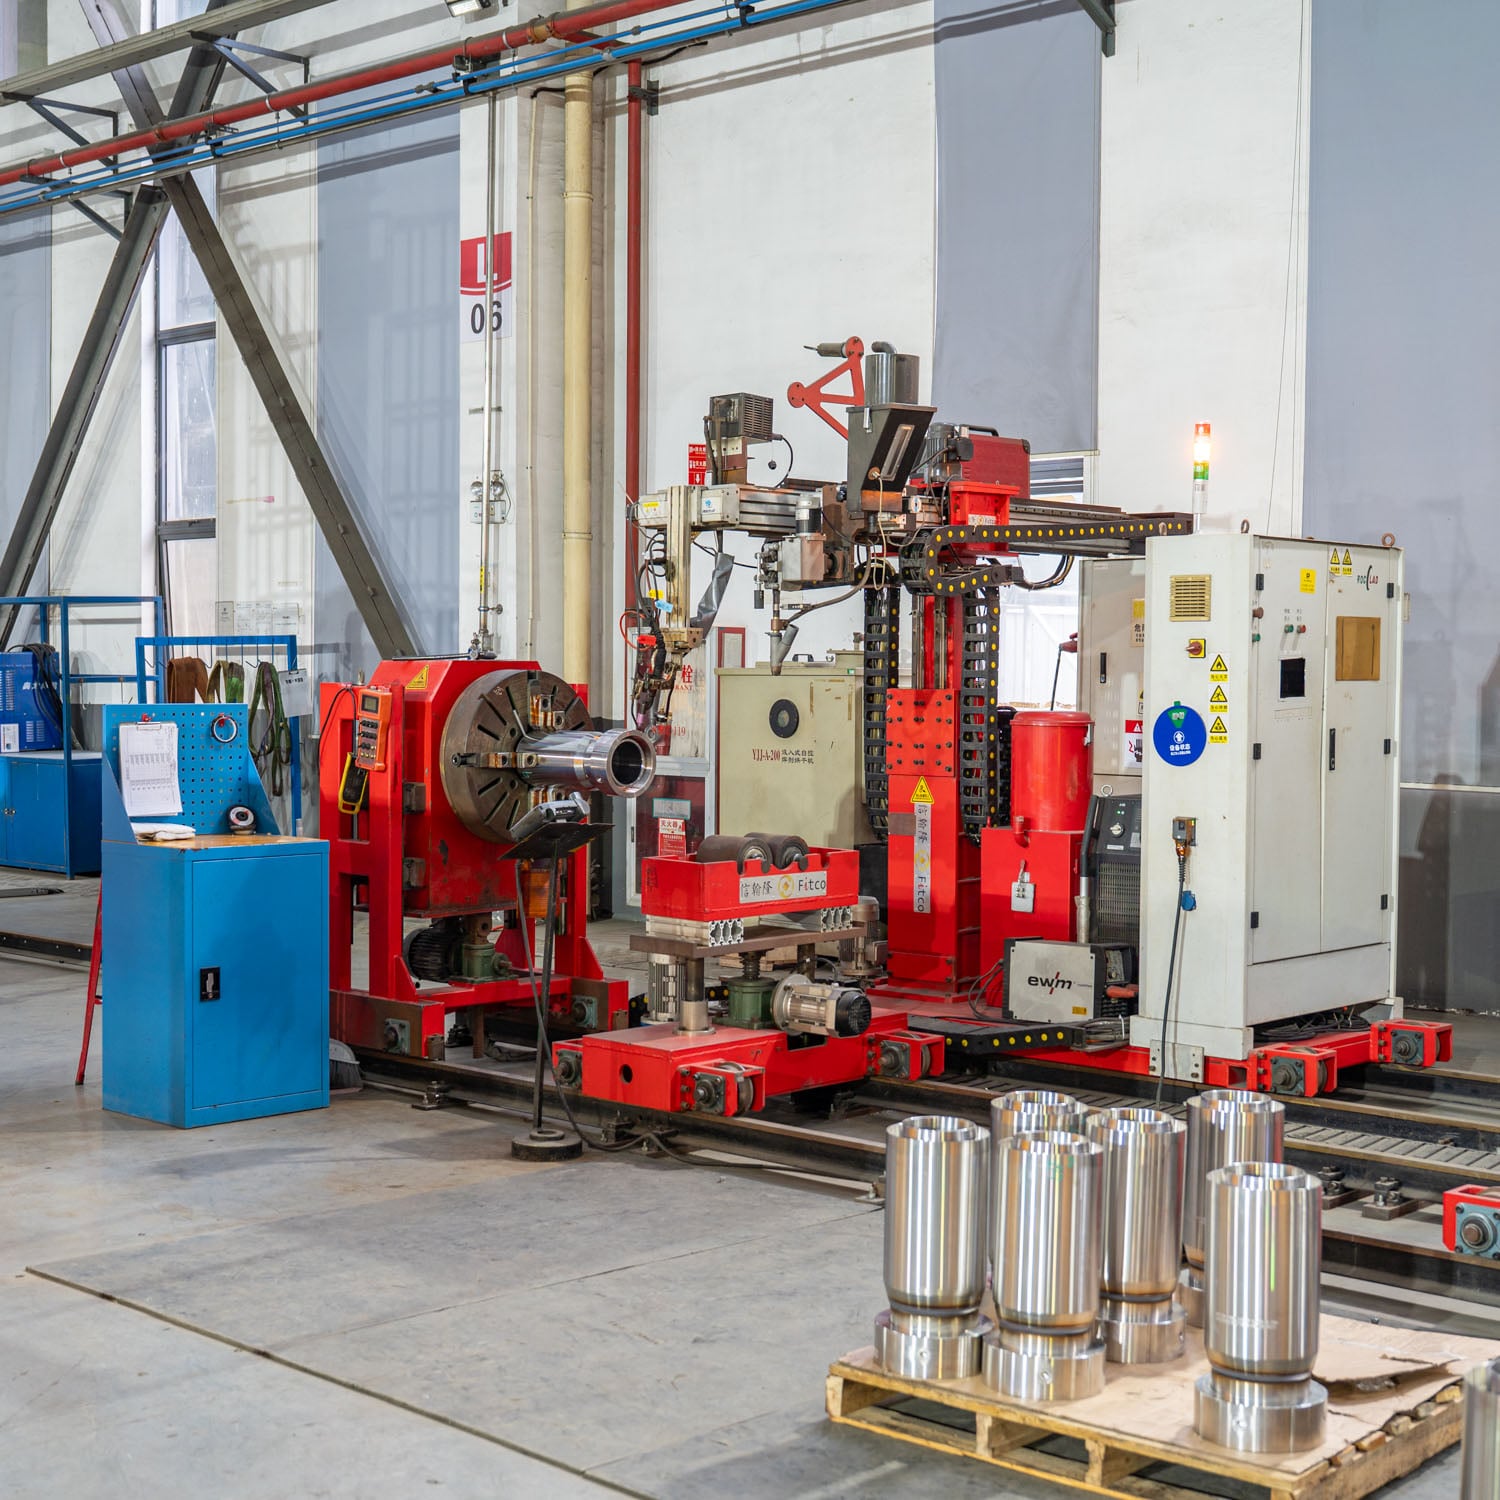
Постигането на перфектни надлъжни шевове изисква повече от стандартно сварващо обзавеждане и умения на оператора. Шевният заваръчен апарат sHOV СВАРНИК осигурява прецизността, последователността и контрола, необходими за създаване на висококачествени шевове, които отговарят на строгите промишлени спецификации. Независимо дали работите в автомобилната промишленост, производството на съдове под налягане или производството на тръби, разбирането на начина, по който шевният заваръчен апарат произвежда безупречни надлъжни заварки, е от съществено значение за поддържане на производствените стандарти и намаляване на разходите за поправки.
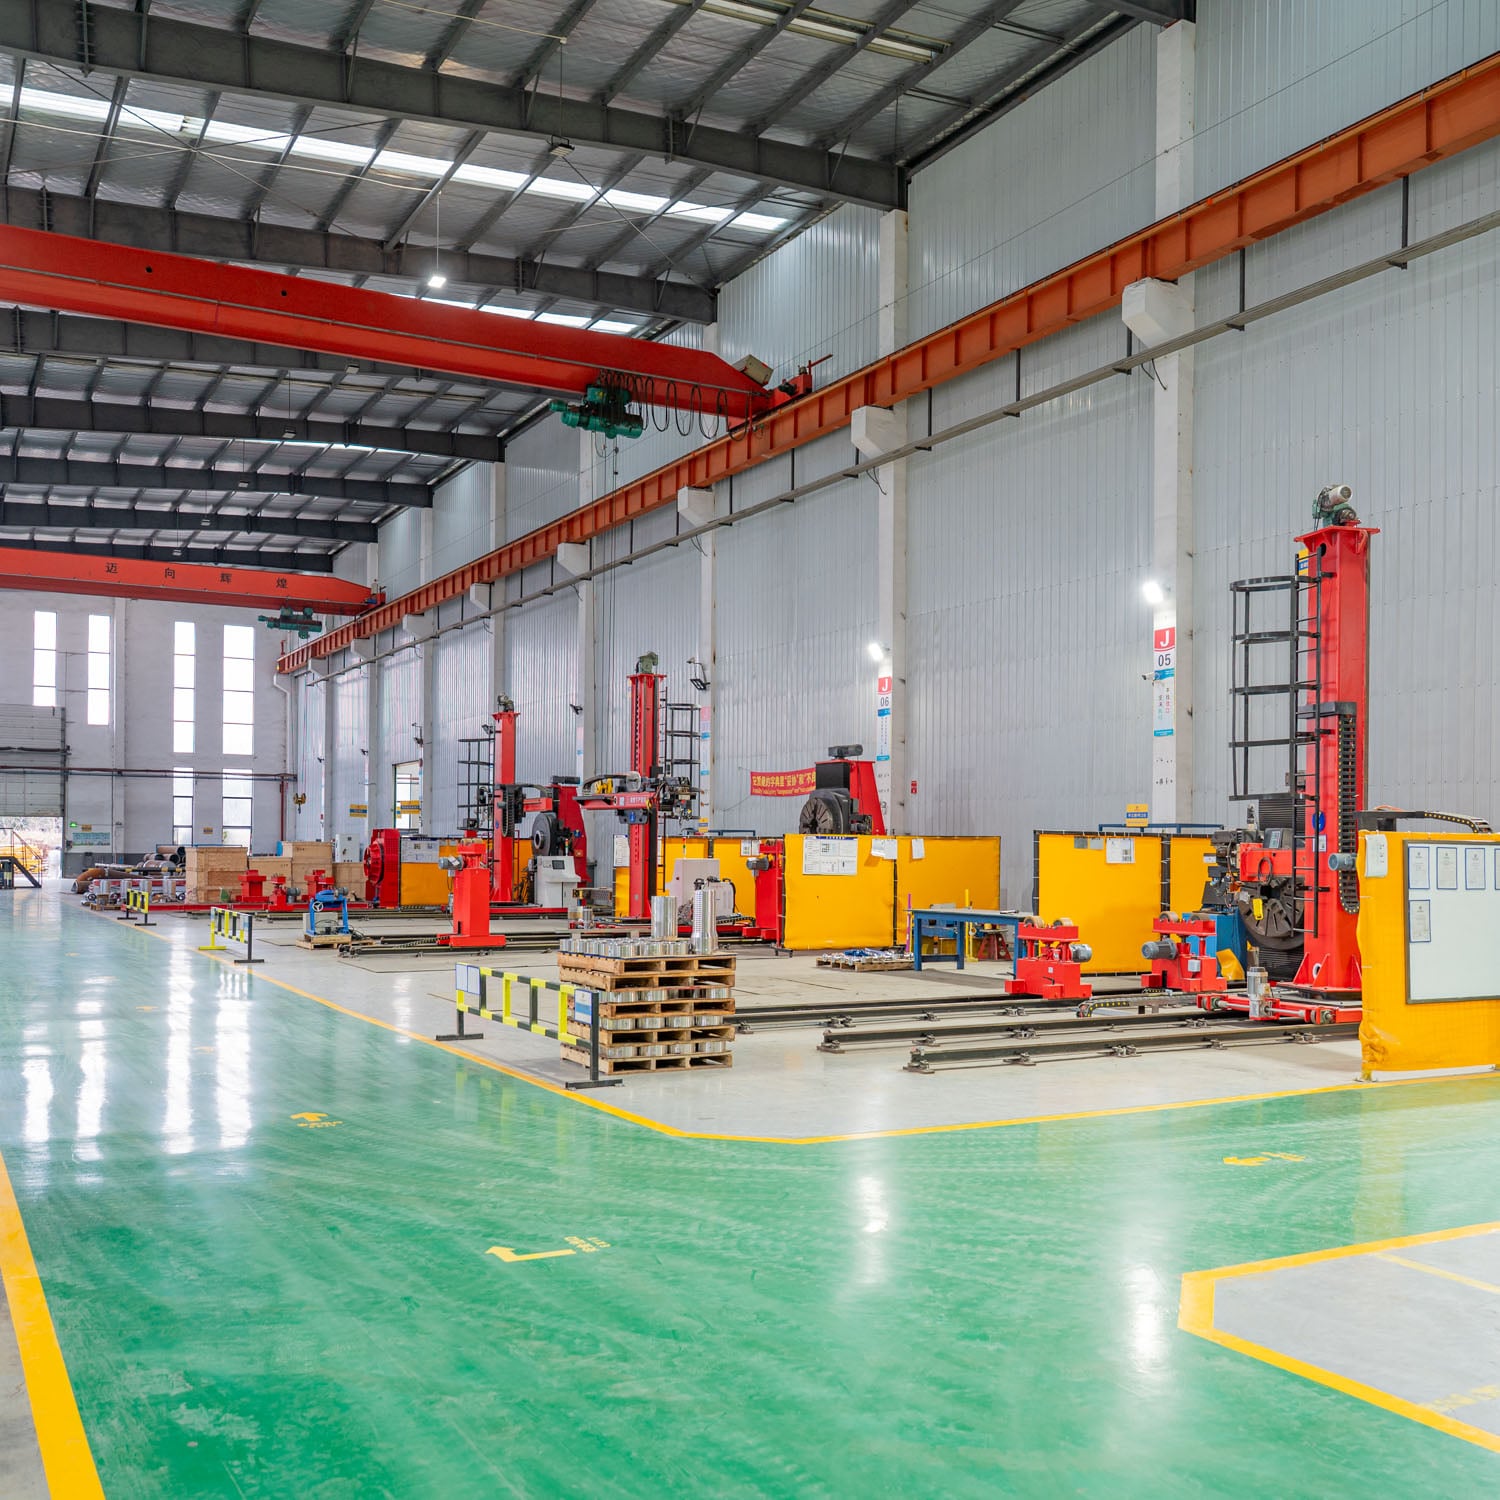
Сваръчният апарат за шевно сваряване се отличава от обичайните методи на сваряване, тъй като прилага непрекъснато и припокриващо се топлинно и налятно въздействие по линията на съединението. Контактът с ролковия електрод води до образуване на редица припокриващи се точкови съединения (нъгети), които формират непрекъснат шев, премахвайки зазорите и осигурявайки равномерно проникване. Сваръчният апарат за шевно сваряване се използва предимно за затваряне на надлъжни шевове, когато две метални ръбове трябва да бъдат съединени по права линия, особено когато са необходими последователност и непропускливост.
Разбиране на технологията на сваръчния апарат за шевно сваряване и формирането на надлъжни съединения
Как сваръчният апарат за шевно сваряване създава непрекъснати надлъжни съединения
Севърният заваръч работи чрез въртящи се електроди, които поддържат постоянно контакт с обработваната детайла, докато през материала тече електричен ток. Докато електродите се придвижват по надлъжната шева, те генерират топлина, която стопява основните метали и допълнителния материал едновременно. Севърният заваръч прилага точно налягане във всяка точка на контакт, принуждавайки разтопения метал да влезе в плътен контакт и да образува здрава връзка. За разлика от точковата заварка, която създава отделни точки на спояване, севърният заваръч произвежда непрекъсната линия на спояване, която преминава по цялата дължина на съединението.
Конструкцията на ролковия електрод на шевния заваръчен апарат осигурява гладко и предсказуемо движение по криволинейни или праволинейни надлъжни пътища. Съвременните системи за шевно заваряване включват сервоконтролирана скорост на електрода, регулируеми настройки на тока и мониторинг в реално време, за да се осигури постоянство по цялата дължина на съединението. Когато шевният заваръчен апарат се движи по надлъжния шев с контролирана скорост и прилага регулиран ток, резултатът е равномерно разпределение на топлината и еднаква дълбочина на проникване по цялата заваръчна възглавничка.
Ключови параметри за постигане на идеални надлъжни съединения
Успешното управляване на шевен заваръчна машина изисква прецизен контрол върху силата на електродите, заваръчния ток, скоростта на придвижване и диаметъра на електродните колела. Всеки от тези параметри директно влияе върху начина, по който шевната заваръчна машина прониква в основния материал и съединява надлъжните ръбове. Силата на електродите трябва да е достатъчно висока, за да осигури подходящо контактно налягане, но не толкова висока, че да деформира заготовката или да повреди електродните колела. Операторът на шевна заваръчна машина трябва да калибрира настройките на тока според дебелината на материала, състава му и желаната дълбочина на проникване, за да се постигнат идеални надлъжни съединения.
Скоростта на придвижване представлява друг критичен фактор при използването на шевен заваръчен апарат за затваряне на надлъжни шевове. Ако електродът се движи твърде бързо, шевният заваръчен апарат може да не предаде достатъчно топлина, за да се стопи напълно съединението, което води до непълно проникване или повърхностни пукнатини. От друга страна, прекалено дългото време на задържане може да причини пробиване, залепване на електрода или деформация на тънки материали. Шевният заваръчен апарат трябва да поддържа оптимални настройки на скоростта, за да се постигне баланс между входящата топлина и течността на материала, като се гарантира, че надлъжният шев ще има както структурна цялост, така и размерна стабилност.
Предимства при използването на шевен заваръчен апарат за надлъжни шевове
Превъзходна последователност и контрол на качеството
Един от най-убедителните аргументи, поради които производителите избират машини за шевно заваряване за надлъжни съединения, е изключителната повтаряемост, която те осигуряват. Тъй като машината за шевно заваряване автоматизира движението на електродите и подаването на ток, тя елиминира голяма част от променливостта, внасяна от ръчните заваръчни техники. Всеки проход на машината за шевно заваряване по надлъжното съединение нанася материал с една и съща скорост, топлинен вход и налягане, което води до практически идентични заварки – от първата до последната детайла. Тази последователност намалява процентите на брака, разходите за поправки и времето за контрол на качеството.
Сваръчният апарат за шевно заваряване осигурява също непрекъснато наблюдение и обратна връзка, които сигнализират отклоненията, преди те да повлияят неблагоприятно върху качеството на съединението. Съвременните сваръчни апарати за шевно заваряване регистрират силата, приложена от електродите, тока и времето на преминаване, което позволява на операторите да проверяват дали всяко надлъжно съединение отговаря на изискванията. Този подход, базиран на данни, при използването на сваръчен апарат за шевно заваряване, превръща заваряването от процес, зависим от уменията на майстора, в измерима и контролируема производствена операция.
Скорост и производствена ефективност
Производствената мощност се увеличава значително, когато машината за шевно заваряване извършва затварянето на надлъжните съединения. Тъй като машината за шевно заваряване работи непрекъснато по цялата дължина на съединението, а не прави отделни точкови заварки, времето за завършване на всеки компонент намалява съществено. За операции с висок обем — като автомобилни резервоари за гориво, вентилационни канали за климатични системи или цилиндрични контейнери — използването на машина за шевно заваряване за съединяване на надлъжните шевове става икономически задължително. Предимството в скоростта на машината за шевно заваряване се умножава при хиляди детайла, което води до значителни спестявания на труд и цикълно време.
Освен чистата скорост, машината за шевно заваряване намалява времето за манипулиране и преориентиране, тъй като надлъжното съединение може да се изпълни с един-единствен проход. Операторите просто позиционират заготовката, активират машината за шевно заваряване и оборудването управлява непрекъснатия заваръчен процес. Това повишаване на ефективността, комбинирано с намалената честота на дефекти, прави машината за шевно заваряване предпочитания избор за приложения с надлъжни съединения в различни отрасли.
Практическо прилагане на системи за шевно заваряване за надлъжни съединения
Подготовка и настройка на оборудването
Успешното внедряване на шевно заваръчна машина изисква внимателен подбор на оборудването и подготовката на работното място. Шевната заваръчна машина трябва да е подходяща по размери за дебелината на материала, геометрията на съединението и необходимия обем на производството. Електродните колела трябва да се избират въз основа на желаната ширина и проникване на заварката; шевна заваръчна машина с по-големи по диаметър колела осигурява различно разпределение на топлината в сравнение с по-малките колела. Приспособленията за фиксиране и системите за позициониране на детайлите трябва да удържат заготовката здраво по време на работа на шевната заваръчна машина, за да се предотврати деформация или несъосоставеност на надлъжното съединение.
Подготовката на повърхността играе ключова роля за ефективността на машината за шевно заваряване. Преди да се използва машината за шевно заваряване върху надлъжни съединения, операторите трябва да премахнат масла, ръжда, оксиден слой и други замърсявания, които могат да намалят здравината на споя. Много предприятия използват четка с метални влакна, почистване с разтворител или механично абразивно обработване за подготовка на повърхностите преди стартиране на машината за шевно заваряване. Този подготвителен етап гарантира, че машината за шевно заваряване ще осигури заварки с пълна здравина и ще удължи живота на електродните колела.
Обучение на оператори и процесна документация
Правилното обучение на операторите максимизира ползите от всяка инвестиция в машини за шевно заваряване. Операторите трябва да разбират как регулирането на силата, тока и скоростта влияе върху изхода на машината за шевно заваряване и върху качеството на получената надлъжна заваръчна връзка. Обучението трябва да включва процедури за диагностициране на неизправности – например разпознаване на залепване на електродите, пробиване или студени връзки – и коригиращите настройки, необходими при използването на машина за шевно заваряване. Документираните стандартни операционни процедури гарантират, че всички оператори използват машината за шевно заваряване по един и същ начин, което осигурява еднородно качество през различните смени и производствени серии.
Редовното поддържане на оборудването за шевно заваряване е също толкова важно. Електродните колела трябва периодично да се обработват или заменят, за да се запазят формата и контактните им характеристики. Движителната система на шевния заваръч, водните охладителни контури и електрическите връзки изискват редовен инспекционен контрол, за да се предотврати спирането на производството. Когато шевният заваръч се поддържа правилно и се управлява от квалифицирани оператори, той става надежден работен инструмент за производството на безупречни надлъжни шевове ден след ден.
ЧЗВ
Какво отличава шевния заваръч от другите методи за заваряване на надлъжни шевове?
Севърният заваръч е фундаментално различен, защото създава непрекъсната линия на спояване, а не отделни точкови заварки или прекъснати валици. Конструкцията с ролкови електроди позволява на севърния заваръч да се движи гладко по надлъжната става, като поддържа постоянна топлина и налягане. Този непрекъснат процес осигурява превъзходна непропускливост, равномерна якост и по-висока скорост на производство в сравнение с ръчното дъгово заваряване или точковото заваряване. Севърният заваръч е специално проектиран за изпълнение на конкретните изисквания при затваряне на надлъжни стави.
Как избирам подходящите технически характеристики на севърния заваръч за моето приложение с надлъжна става?
Изборът зависи от дебелината на материала, желаната ширина на заварката, геометрията на съединението и обема на производството. По-дебелите материали изискват машина за шевна заварка с по-голяма сила на електродите и по-висока мощност на тока. Диаметърът на електродното колело на машината за шевна заварка трябва да съответства на целевия размер на заваръчния валик и изискванията за разпределение на топлината. Трябва да се има предвид дали машината за шевна заварка ще работи непрекъснато или периодично, тъй като това влияе на капацитета за охлаждане и класовете на номинална продължителност на работа. Консултирането с производителите на оборудване и прегледът на конкретните материали и геометрия на съединението гарантират избора на подходяща машина за шевна заварка.
Може ли машината за шевна заварка да обработва криволинейни или нелинейни надлъжни съединения?
Да, съвременните машини за шевно заваряване могат да обработват извити и сложни ставни пътища чрез програмируемо движение на електродите и специализирани приспособления. Много промишлени системи за шевно заваряване включват сервоконтролирани задвижващи системи, които следват програмирани траектории, което позволява на машината за шевно заваряване да преминава по извити надлъжни шевове с постоянна скорост и налягане. Гъвкавостта на машината за шевно заваряване я прави подходяща за цилиндрични резервоари, конични съдове и други компоненти с неизправни шевове. Въпреки това сложната геометрия може да изисква персонализирани приспособления или квалифицирана настройка, за да се гарантира, че машината за шевно заваряване поддържа оптимален контакт между електродите и работната част по цялата дължина на заваръчния път.