
 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 UK
 SQ
 HU
 TH
 TR
 FA
 AF
 CY
 MK
 LA
 MN
 KK
 UZ
 KY
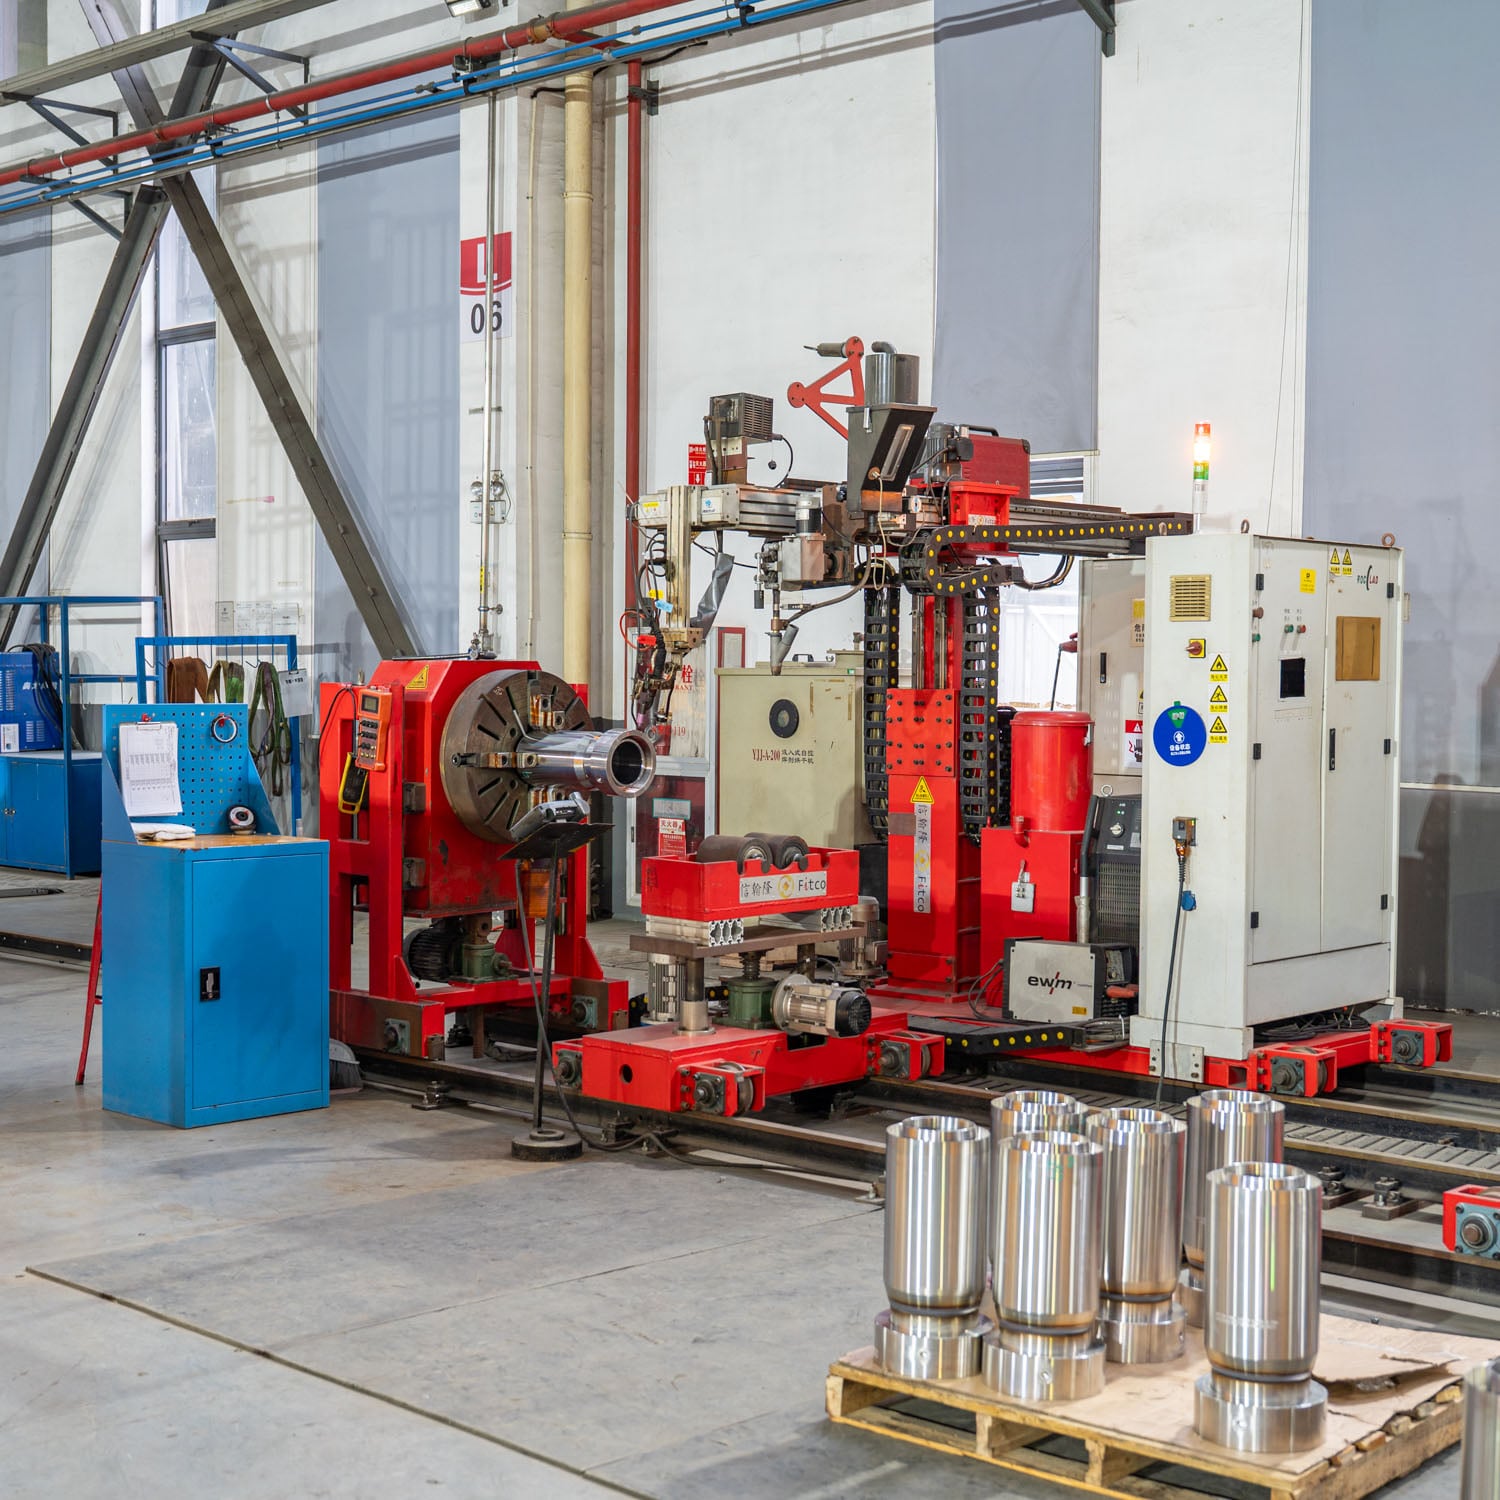
Постигнување совршени лонгитудинални врски бара повеќе од стандардна опрема за сварување и вештина на операторот. Еден заварувач со шав обезбедува прецизност, конзистентност и контрола потребни за создавање врски високог квалитет кои ги исполнуваат строгите индустриски спецификации. Дали работите во автомобилска производство, изработка на притисни садови или производство на цевки, разбирањето како шев-заварувачот произведува безгрешни лонгитудинални заварувања е клучно за одржување на стандардите за производство и намалување на трошоците за поправка.
Сеам велдерот се разликува од конвенционалните методи на заварување бидејќи применува непрекинато, преклопувачко топлина и притисок долж линијата на спојот. Овој контакт со ролер електроди создава низа преклопувачки нугети што формираат непрекината шева, отстранувајќи јазови и осигурувајќи униформна проникнатост. Сеам велдерот е особено добар за затворање на лонгитудинални шевови каде што две метални работи мора да се спојат по линеарен пат, особено кога е потребна конзистентност и цврст спој што не протекува.
Разбирање на технологијата на сеам велдерот и формирањето на лонгитудинални споеви
Како сеам велдерот создава непрекинати лонгитудинални споеви
Северниот заварувач работи со вртечки електроди кои одржуваат постојан контакт со работното парче додека електричната струја тече низ материјалот. Додека електродите се поместуваат долж должината на шевот, тие генерираат топлина што истовремено топи основните метали и дополнителниот материјал. Северниот заварувач врши прецизен притисок во секоја точка на контакт, што го поттикнува течниот метал да влезе во блиску контакт и создава чврста врска. За разлика од точкестото заварување, кое создава поединечни точки на спојување, северниот заварувач произведува непрекината линија на спојување која се протега по целата должина на врската.
Ротирачкиот електроден дизајн на шав-заварувач овозможува глатко и предвидливо движење по закривени или прави должински патеки. Современите системи за шав-заварување вклучуваат серво-контролирана брзина на електродите, прилагодливи поставки на струјата и мониторинг во реално време за одржување на конзистентност низ целиот спој. Кога шав-заварувачот се движи по должинскиот шав со контролирана брзина и истовремено испорачува регулирана струја, резултатот е униформна распределба на топлината и еднаква длабочина на проникнување низ целиот заварен влакна.
Клучни параметри за постигнување совршени должински споеви
Успешното управување на шав-заварувач бара прецизно контролирање на силата на електродите, заварувачкиот струен тек, брзината на движење и пречникот на електродните точкачки. Секој од овие параметри директно влијае врз тоа како шав-заварувачот проникнува во основниот материјал и спојува должинските рабови. Силата на електродите мора да биде доволно голема за да се создаде соодветен контактен притисок, но не толку голема што ќе деформира работниот комад или ќе ја оштети електродната точкачка. Операторот на шав-заварувач мора да калибрира поставките за струјата врз основа на дебелината на материјалот, составот и желаната длабочина на проникнување за да се постигнат совршени должински врски.
Брзината на движење претставува друг критичен фактор при користење на шав-заварувач за затворање на долголични шавови. Ако електродата се движи пребрзо, шав-заварувачот може да не предаде доволно топлина за целосно спојување на врската, што резултира со неполно продирање или површински пукнатини. Обратно, прекумерното време на задржување може да предизвика пробивање, лепнење на електродата или деформација на тенките материјали. Шав-заварувачот мора да одржува оптимални поставки за брзина за да се постигне рамнотежа помеѓу внесувањето на топлина и текот на материјалот, осигурувајќи дека долголичниот шав постигнува како структурна интегритет така и димензионална стабилност.
Предности од користење на шав-заварувач за долголични врски
Искусна согласност и контрола на квалитетот
Една од најубедливите причини поради кои производителите го избираат шев-заварувачот за должински врски е исклучителната повторливост што ја овозможува. Бидејќи шев-заварувачот автоматизира движењето на електродите и доставата на струја, тој елиминира голем дел од променливоста што ја воведуваат рачните заварувачки техники. Секој поминување на шев-заварувачот преку должинската врска депозира материјал со иста брзина, топлински влез и притисок, што резултира со практично идентични заварувања од првото до последното парче. Ова конзистентност ги намалува стапките на отпад, трошоците за поправка и времето за контрола на квалитетот.
Северниот заварувач исто така обезбедува постојано следење и системи за повратна информација кои ги означуваат одстапувањата пред да го компромитираат квалитетот на врската. Современата опрема за северно заварување ги регистрира силата на електродата, струјата и времето на патување, што овозможува на операторите да потврдат дека секој напореден јазик задоволува спецификациите. Овој пристап заснован на податоци при користење на северен заварувач трансформира заварувањето од процес кој зависи од вештината во производствена операција која е мерлива и контролирана.
Брзина и ефикасност на производството
Продуктивноста на производството значително расте кога шевен заварувач се користи за затворање на должинскиот јаз. Бидејќи шевниот заварувач работи непрекинато долж јазот, а не прави посебни точкасти заварувања, времето потребно за завршување на секој дел драстично се намалува. За операции со висок волумен — како што се автомобилските резервоари за гориво, каналите за климатизација или цилиндричните садови — употребата на шевен заварувач за спојување на должинските јазови станува економски неопходна. Предноста во брзина на шевниот заварувач се множи преку илјадници делови, што резултира со значителни штедувања на труд и време на циклус.
Понатаму од чистата брзина, шевниот заварувач го намалува времето за ракување и повторно позиционирање, бидејќи должинскиот јаз може да се завари во еден помин. Операторите само позиционираат работниот предмет, активираат шевниот заварувач и опремата го управува непрекинатиот процес на заварување. Оваа добивка во ефикасност, комбинирана со намалени стапки на дефекти, го прави шевниот заварувач претпочитан избор за примена на должински јазови низ индустриите.
Практична примена на системи за шавно заварување за должински врски
Поставување и подготвка на опремата
Успешното ставање во употреба на шавно заварувач бара внимателен избор на опрема и подготвка на работното место. Шавниот заварувач мора да биде со соодветни димензии за обработување на дебелината на материјалот, геометријата на врската и бараниот капацитет на производството. Електродните точка мора да се изберат според бараната ширина на заварокот и карактеристиките на продирањето; шавниот заварувач со точка со поголем пречник овозможува друго распределување на топлината отколку точките со помал пречник. Фиксаторите и системите за позиционирање на деловите мора да го држат работниот предмет сигурно во текот на операцијата на шавниот заварувач за да се спречи деформација или несоосност на должинската врска.
Подготовката на површината игра витална улога во перформансот на шевните заварувачи. Пред да се користи шевен заварувач за должински јазли, операторите треба да отстранат масло, рѓа, кора и други загадувачи кои можат да го ослабнат спојот. Многу објекти користат четкање со жичена четка, чистење со растворувач или механичко абразивно чистење за подготовка на површините пред почетокот на работата на шевниот заварувач. Овој подготовкив чекор осигурува дека шевниот заварувач може да произведе заварувања со пуната номинална чврстина и го проширува векот на траење на електродните точкови.
Обучување на оператори и документација на процесот
Правилното обукување на операторите ги максимизира предностите од било каква инвестиција во шев-заварувач. Операторите мора да го разберат како прилагодувањето на силата, струјата и брзината влијае врз излезот на шев-заварувачот и квалитетот на резултирајкиот лонгитудинален шев. Обуката треба да вклучи постапки за отстранување на неисправности — како што се препознавањето на лепнење на електродите, пробивање или студени врски — и коригирачките прилагодувања потребни при употреба на шев-заварувач. Документираните стандардни постапки за работа осигуруваат дека сите оператори ја користат шев-заварувачот конзистентно, со што се одржува униформен квалитет низ смените и производствените серии.
Редовното одржување на опремата за шевно заварување е еднакво важно. Електродните точка мора да се обработуваат или заменуваат периодично за да се одржи нивниот облик и карактеристики на контактот. Погонскиот систем на шевниот заварувач, коловите за ладење со вода и електричните врски бараат редовна инспекција за спречување на простојот. Кога шевниот заварувач е правилно одржуван и работи со обучени оператори, тој станува доверлив работен конј за производство на совршени лонгитудинални врски ден по ден.
Често поставувани прашања
Што го прави шевниот заварувач различен од другите методи за заварување на лонгитудинални врски?
Сеам велдерот се разликува фундаментално бидејќи создава непрекината линија на спој, а не посебни точкасти велдови или прекинати велдови. Дизајнот со вртечки електрод овозможува на сеам велдерот да се движи глатко долж должинската врска, додека задржува постојана топлина и притисок. Овој непрекинат процес обезбедува надминато циклусно затворање против течење, еднаква јачина и побрзи брзини на производство во споредба со рачното лак-велдување или точкастото велдување. Сеам велдерот е специјално дизајниран за да ги задоволи специфичните барања за затворање на должински врски.
Како да изберам соодветни спецификации за сеам велдер за мојата примена со должинска врска?
Изборот зависи од дебелината на материјалот, желаната ширина на заварувањето, геометријата на врската и количината на производството. Поради поголемата дебелина на материјалот, потребен е заварувач за непрекинато заварување со поголема сила на електродите и поголем капацитет на струјата. Пречникот на точкестите електроди на заварувачот за непрекинато заварување треба да одговара на желаната големина на заварувачката нишка и барањата за распределба на топлината. Размислете дали заварувачот за непрекинато заварување ќе работи непрекинато или повремено, бидејќи тоа влијае на капацитетот за ладење и оценките за работен циклус. Консултирањето со производителите на опрема и прегледот на специфичниот материјал и геометрија на врската гарантира избор на заварувач за непрекинато заварување кој одговара на вашите потреби.
Дали заварувачот за непрекинато заварување може да обработува закривени или нелинеарни должински врски?
Да, современата опрема за шевно заварување може да се прилагоди на закривени и комплексни патеки на врски преку програмирано движење на електродите и специјални фиксатори. Многу индустријални системи за шевно заварување вклучуваат серво-контролирани погонски системи кои следат програмирани траектории, што овозможува на шевното заварувачко устройство да поминува закривени лонгитудинални шевови со постојана брзина и притисок. Флексибилноста на шевното заварувачко устройство го прави погодно за цилиндрични резервоари, конусни садови и други компоненти со не-прави шевови. Сепак, комплексната геометрија може да бара прилагодени фиксатори или стручно поставување за да се осигура дека шевното заварувачко устройство ја одржува оптималната контактна површина помеѓу електродата и работниот комад низ целиот заварувачки пат.