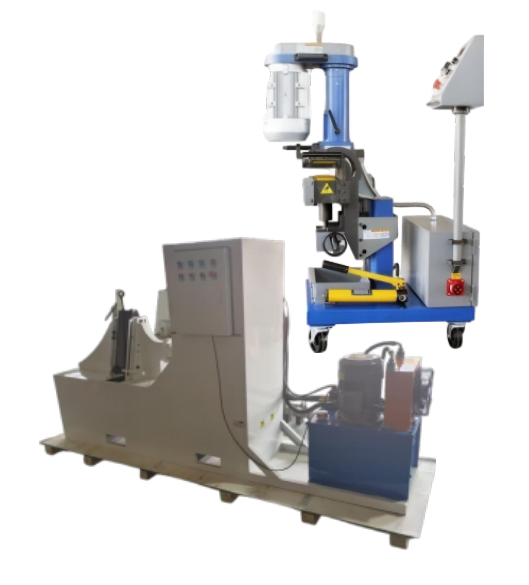
U automatiziranoj proizvodnji površinskih obloga, žarulje za zavarivanje TIG-om s vrućim žica su osnovni precizni potrošni materijali. U svakodnevnoj proizvodnji najčešće kvarove opreme su pukotine keramičke mlaznice, ugljenika izolacijskih komponenti i izgorevanje cijevi za hranjenje žice i glave baklje. U skladu s člankom 3. stavkom 2. točkom (a) Uredbe (EZ) br. 1225/2009 Komisija je u skladu s člankom 3. stavkom 3. točkom (b) Uredbe (EZ) br. 1225/2009 utvrdila da je proizvodna proizvodnja proizvedena u skladu s načelom proizvođača.
U slučaju da se ne primjenjuje primjena ovog standarda, proizvođač može upotrijebiti sljedeće metode:
Prema istrazi i statističkim podacima na licu mjesta, 90% štete na glavama žarulja za varenje nije bilo zbog problema s kvalitetom opreme, već zbog nepravilnih detalja montaže i rada.
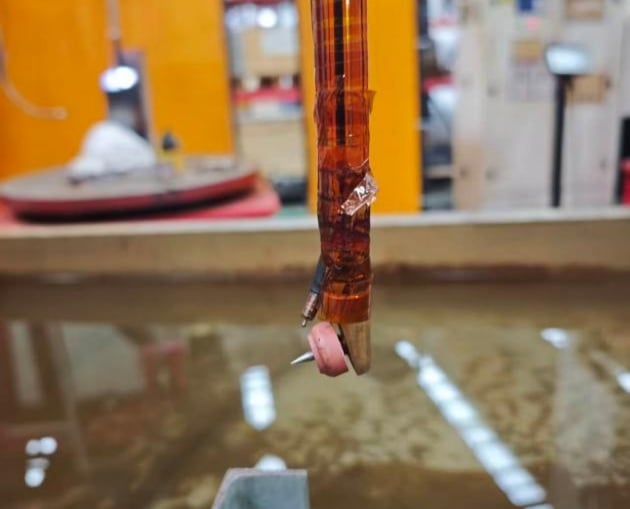
Razlozi su sljedeći:
Prvo, odstupanje koncentriciteta uzrokuje puknuće luka. Proces TIG-a s vrućim žicom ima prirodni fenomen magnetnog udara. Ako volframna elektroda, keramički zaštitni prsten i vodila za vruću žicu nisu koncentrične, luk će se skrenuti na jednu stranu i neprekidno pometi unutarnji zid keramike, uzrokujući crnjenje, pukotine i razbijanje keramike, što je glavni razlog za odlaganje baklje
Drugo, kvar sistema za hlađenje. Svađačka baklja ima svoj neovisni sustav za hlađenje vodom, što je osnovna garancija za hlađenje glave baklje. U svakodnevnoj proizvodnji nepravilni postupci kao što su nedovoljan protok hladne vode, nestabilan tlak, nakupljanje i blokada šale u vodnim kanalima i pokretanje luka bez uključivanja stroja mogu spriječiti brzo raspršivanje toplote iz glave baklje, uzrokujući ugljenikovanje izoliranih dijelova
Treće, zaštitni plin je nedovoljno. Neodgovarajuća čistoća argona, curenje plina, turbulentni protok zraka ili nepravilno postavljanje kao što su prijevremeno isključivanje plina ili odgođeno snabdijevanje plinom mogu dovesti do oksidacije i deformacije volframskih elektroda, nestabilnog izgaranja lukom i dodatno uzrok
Četvrto, postoje potencijalne opasnosti u radu sustava vruće žice. Prekomjerna struja zagrijavanja, trzanje hranjenja žice i nepravilno poravnanje vodila mogu uzrokovati trljanje zavarivačke žice protiv volframske elektrode i keramičkog prstena, što dovodi do čestih mikro kratkog strujnog sputa i brzog izgaranja vodila vruće žice i
Peto, nedostaju rutinski pregledi i održavanje. Svajanje prskalica na površini mlaznice, oštećenje i ugljenikavanje trake pri visokom vremenskom nivou, kao i proizvodnja oštećenih keramičkih komponenti mogu uzrokovati puzanje površine i neuspjeh izolacije, što dovodi do iznenadnog izgorenja mlaznice.
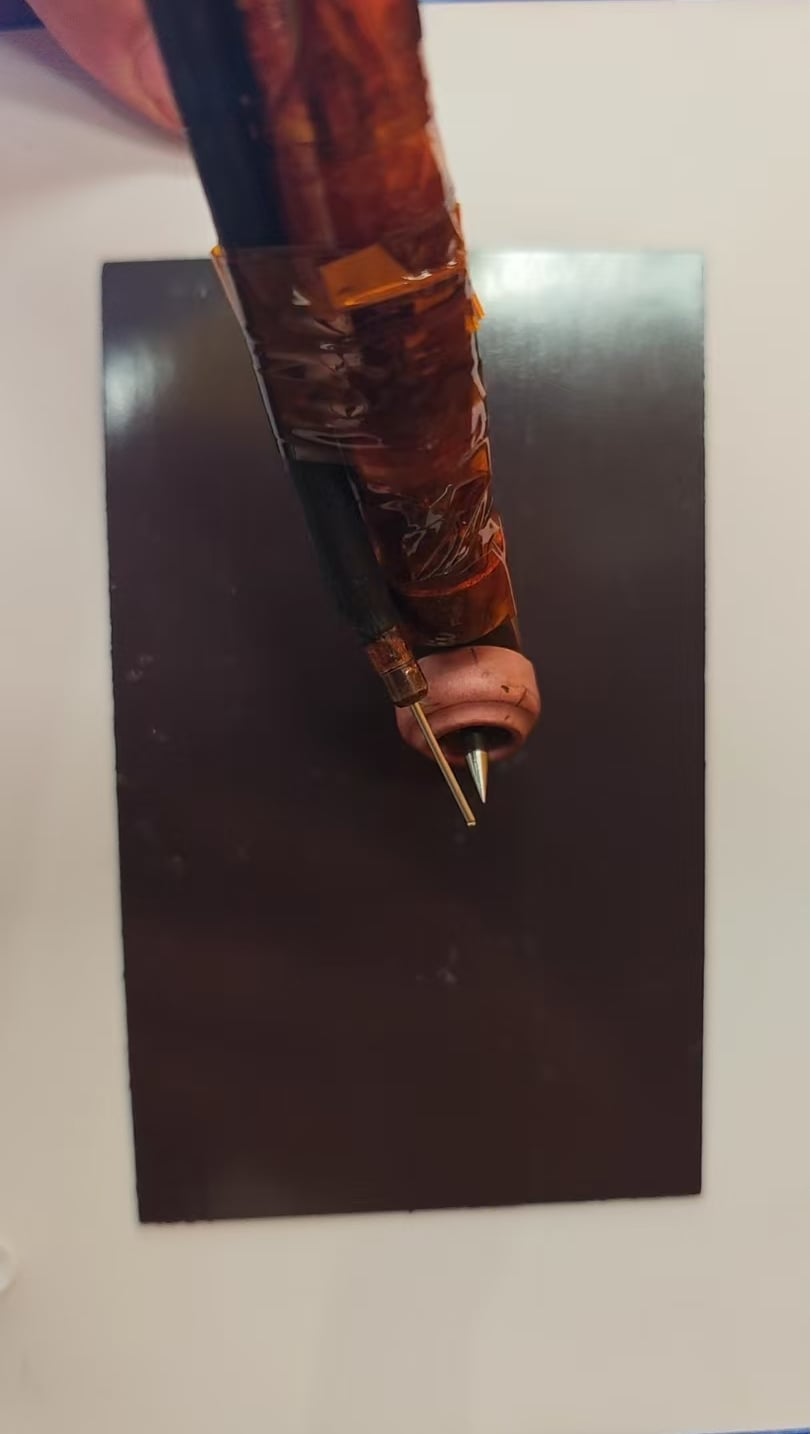
Mjere prevencije su sažete kako slijedi:
I. Da bi se temeljno smanjila opadanost vrha baklje i stabilizirala kvaliteta proizvodnje, prije proizvodnje treba provesti sljedeće provjere:
1. za Ako je to potrebno, provjerite stanje ceramike na vrhu baklje, izolirne trake i volframske elektrode.
2. - Što? Ako je to moguće, provjerite da li je to moguće.
3. Slijedi sljedeće: Provjerite da li postoji curenje u argonskom plinu;
4. - Što? Stroga usklađenost s strujom procesa i sprečavanje rada izvan parametara;
- Pet. Izbjegavanje kratkog spoja između cijevi za hranjenje žice i varne baklje; Za potrebe ovog članka, za sve proizvode koji se upotrebljavaju u proizvodnji električne energije, potrebno je osigurati da su u skladu s člankom 6. stavkom 2.
II. - Završetak Čišćenje nakon proizvodnje:
1. za Ako je to potrebno, za svaki proizvod koji se upotrebljava za spajanje, potrebno je upotrijebiti i opremu za spajanje.
2. - Što? U slučaju da se ne može koristiti za spajanje, potrebno je koristiti plin pod visokim pritiskom kako bi se spriječio skalanje i blokada.

 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 UK
 SQ
 HU
 TH
 TR
 FA
 AF
 CY
 MK
 LA
 MN
 KK
 UZ
 KY