
 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 UK
 SQ
 HU
 TH
 TR
 FA
 AF
 CY
 MK
 LA
 MN
 KK
 UZ
 KY
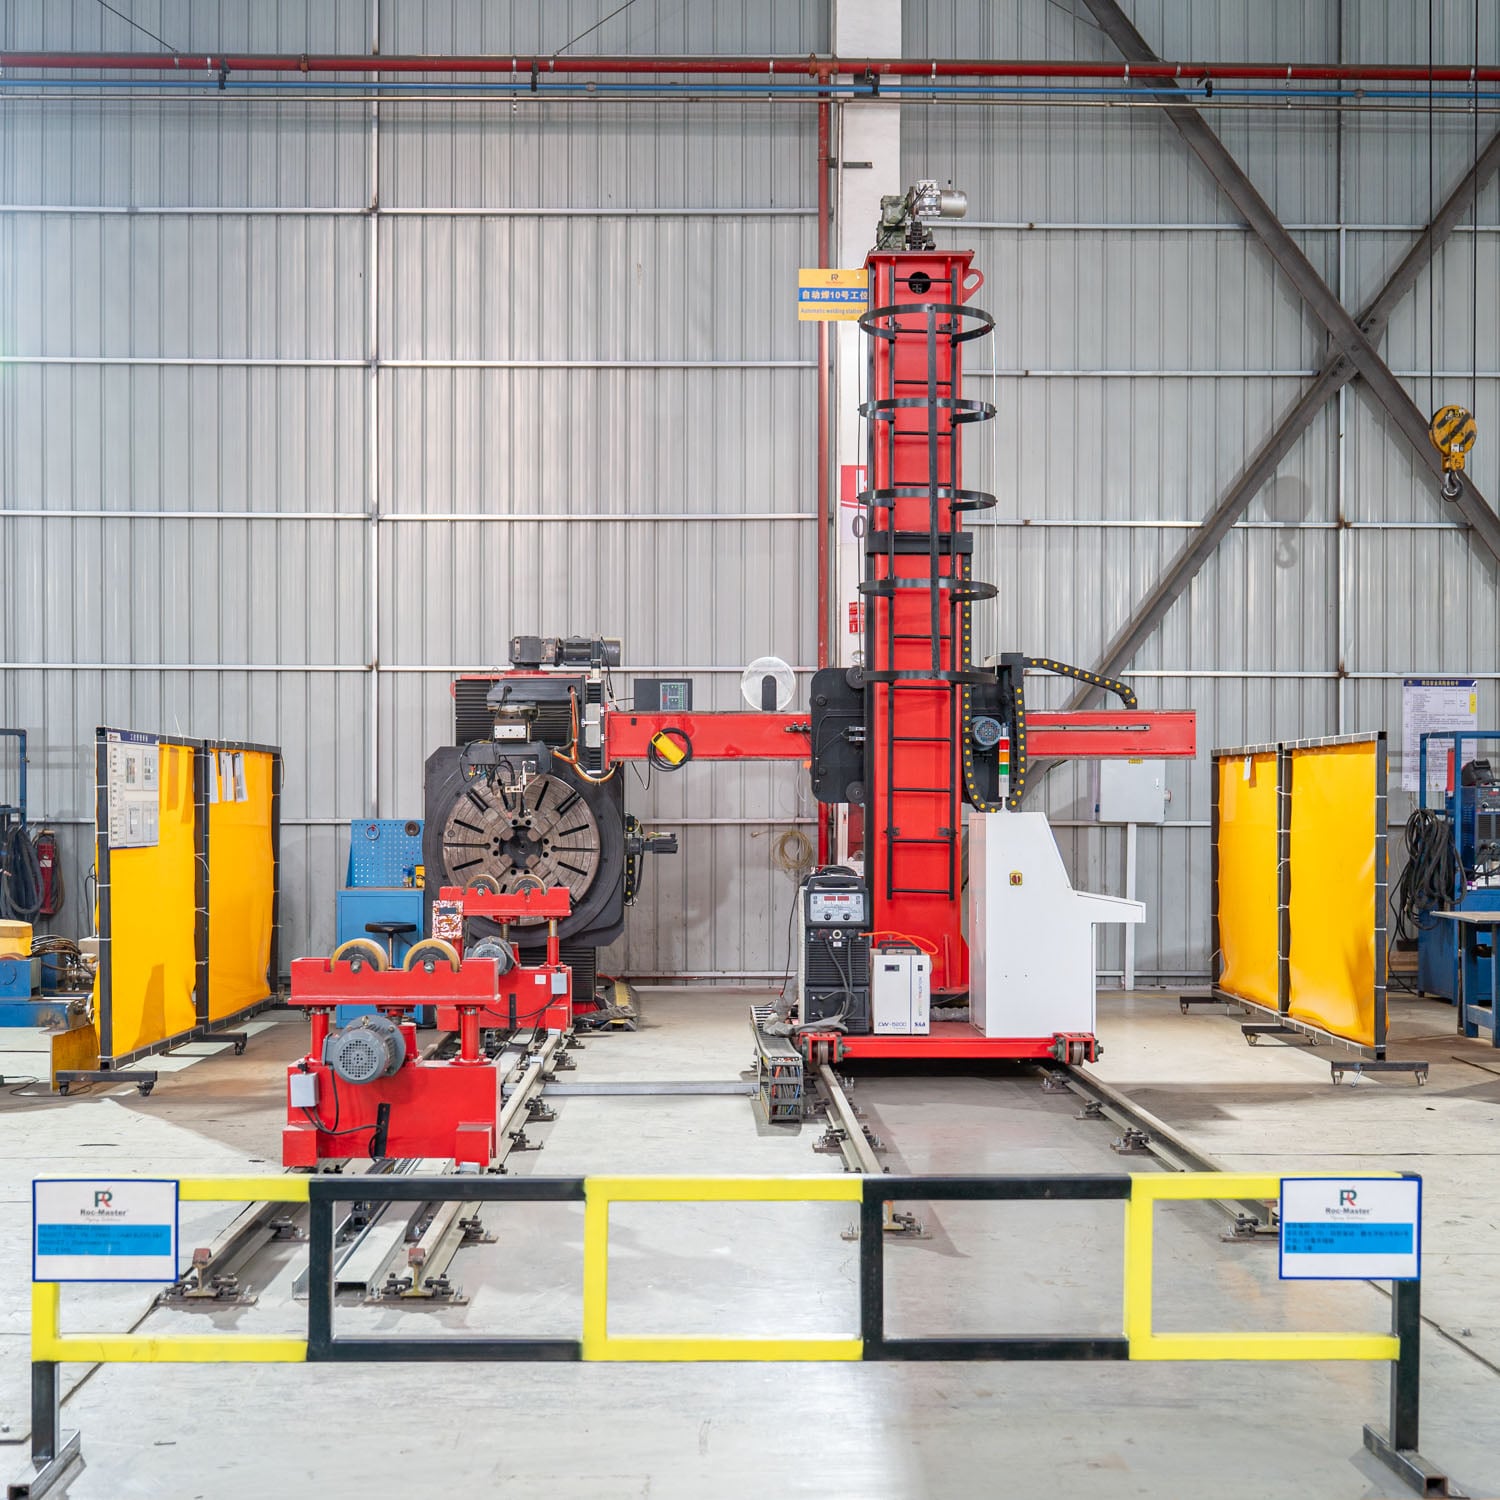
Svajač za šav je postao neophodan u suvremenoj proizvodnji tankogaliziranog ploča, pružajući preciznost, dosljednost i pouzdanost kojima ručno zavarivanje ne može nadmašiti. Kako proizvođači zahtijevaju strože tolerancije i brže proizvodne cikluse, spajač za šav nudi automatizaciju i ponovljivost potrebne za ispunjavanje ovih zahtjevnih specifikacija. Razumijevanje uloge zavarivača šavova u operacijama tankog mjerenja ključno je za rukovodioce proizvodnje, inženjere i proizvođače koji žele optimizirati svoje proizvodne procese i održati konkurentnu prednost na sve zahtjevnijem tržištu.
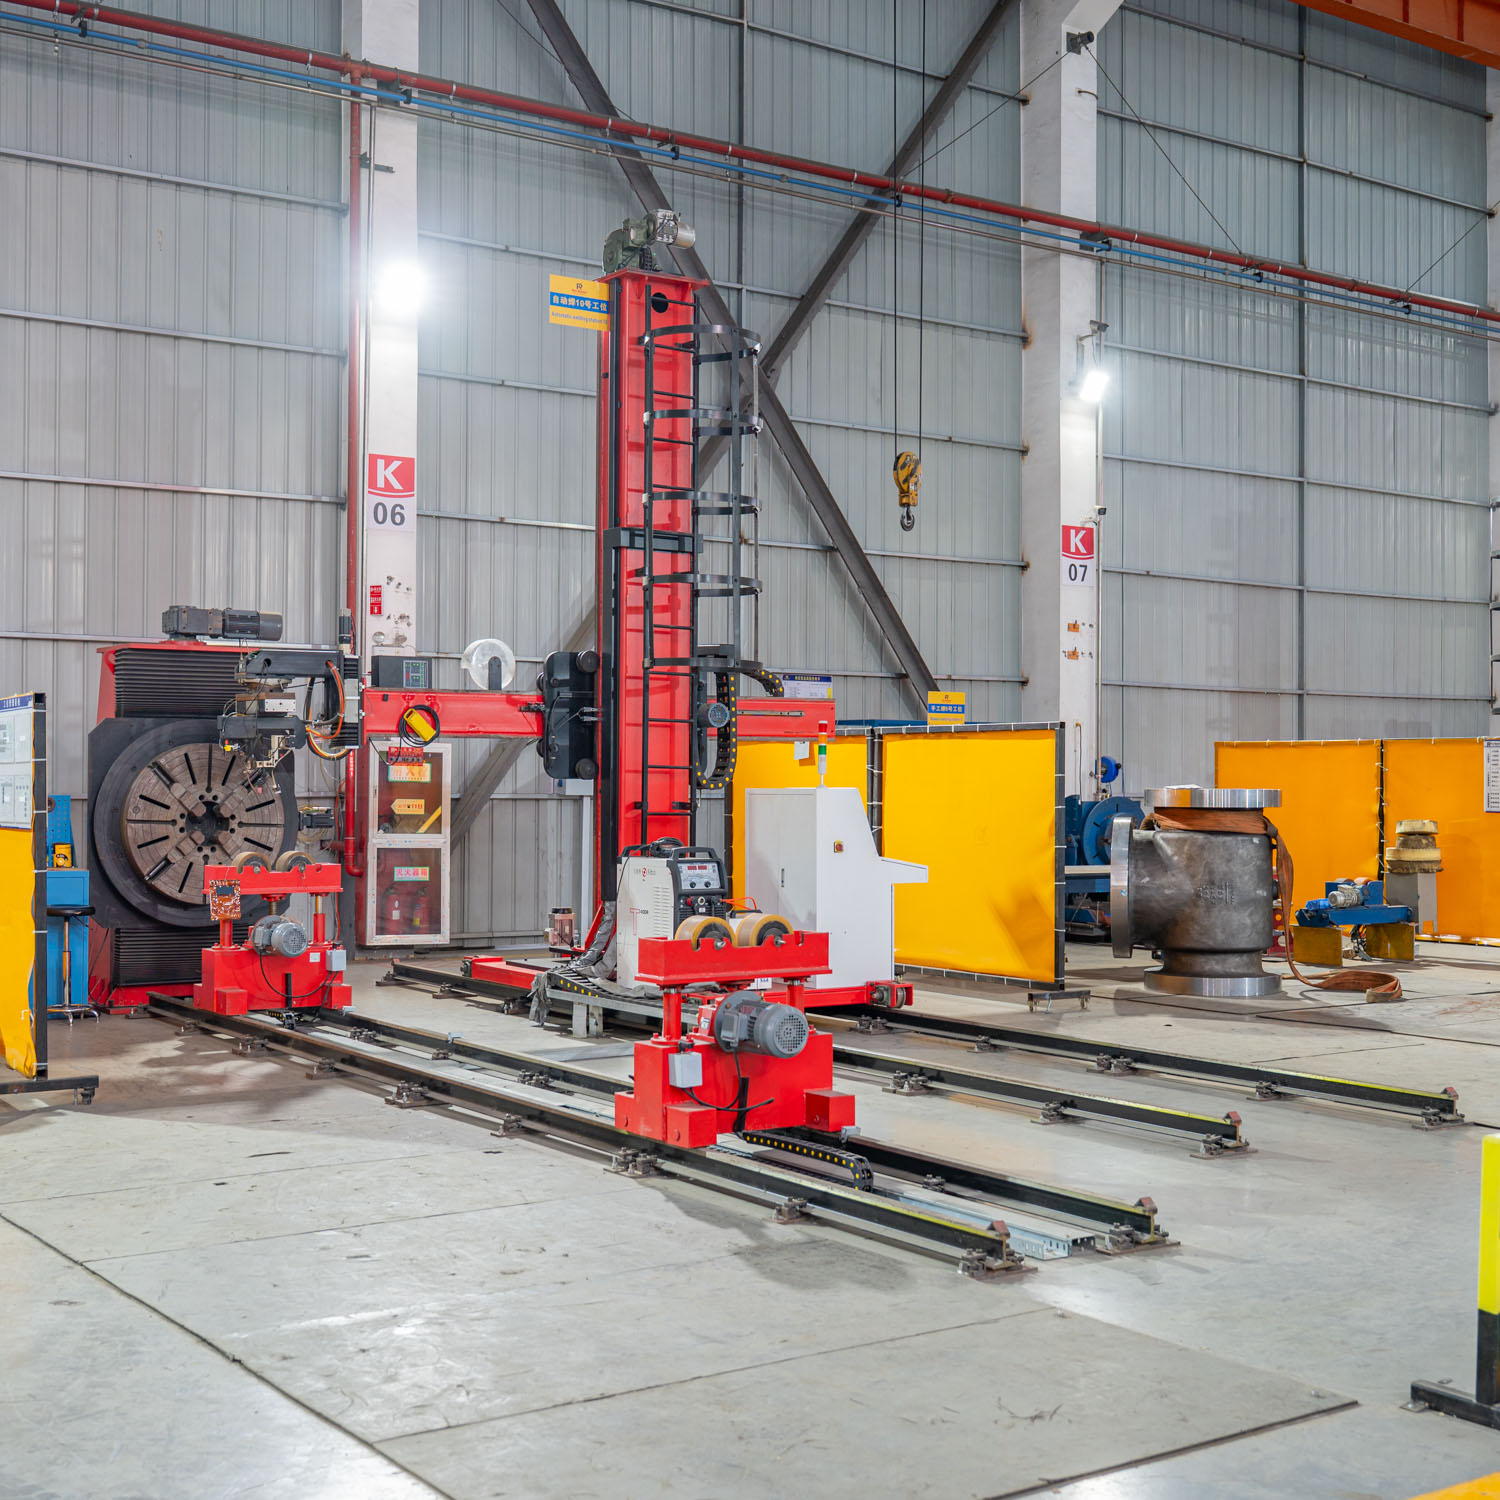
Proizvodnja tankogalijskog listovnog metala predstavlja jedinstvene izazove za koje je specijalno dizajniran zavod za spajanje. Materijali debljine od 0,5 do 3 milimetra zahtijevaju kontrolirani unos topline, precizno poravnanje rubova i dosljednu prodor topline za sprečavanje nedostataka kao što su prožig, poroznost ili slabi spojevi. Svađivač za šav automatizira ove kritične funkcije, osiguravajući da svaka žarulja za spajanje ispunjava specifikacije dok dramatično smanjuje stopu otpada i troškove ponovnog rada. Ovaj tehnološki napredak promijenio je način na koji proizvođači pristupaju kontroli kvalitete i proizvodnoj učinkovitosti u proizvodnim operacijama u svim industrijama.
Osnovne funkcije spalača u proizvodnji
Automatsko praćenje i poravnanje šavova
Svajač za šav koristi automatizirane sustave za praćenje koji održavaju precizno poravnanje elektroda duž spoja tijekom cijelog ciklusa zavarivanja. Za tankogapače materijali, ova sposobnost je kritična jer čak i manji nepravilnosti mogu ugroziti kvalitetu zavarivanja ili uzrokovati distorziju materijala. Svađač šavova neprekidno prati položaj spoja i prilagođava kretanje elektrode u stvarnom vremenu, osiguravajući dosljednu prodornost i širinu perle. Takvu razinu preciznosti gotovo je nemoguće postići ručno, što čini varilo za šav ključnim za proizvodnju velikih količina gdje se mora minimizirati varijanca kvalitete i eliminirati vrijeme zastoja.
U skladu s člankom 6. stavkom 2.
Upravljanje toplinom je glavni tehnički izazov u tankogalijskom zavarivanju, a zavarivač šavovima izvrsno radi na ovoj funkciji pomoću programiranih sustava kontrole. Oprema automatski reguliše struju, napon i brzinu kretanja na temelju debljine materijala i konfiguracije zglobova, spriječavajući grejanje uzrokovane nedostatcima koji se obično javljaju s tankim materijalima. Svađivač za šav smanjuje rizik od izgaranja, deformacije i metalurške degradacije održavanjem optimalne toplinske energije tijekom svakog zavarivanja. Ti se automatizirani parametri pohranjuju i mogu se ponavljati, što omogućuje operaterima da proizvode identične zavarice u više smjena i proizvodnih radova bez odstupanja.
U skladu s člankom 3. stavkom 2.
Smanjenje nedostataka i dosljednost
U proizvodnji tankogalijskog ploča, šivni zavarivač dramatično smanjuje uobičajene nedostatke zavarivanja eliminišući ljudske varijable iz procesa. Poroznost, hladni spojevi, nepotpuna fuzija i nedostatak prodiranja postaju znatno manje česti kada zavarivač šavova održava dosljedne parametre i poravnanost tijekom svakog ciklusa. Konzistencija koju postiže spajač šavova izravno se može prevesti u poboljšanu kvalitetu prvog prolaska, smanjene troškove inspekcije i manji volumen otpada. Za proizvođače koji godišnje obrađuju tisuće komponenti, ova pouzdanost rezultira značajnom uštedom troškova i povećanim zadovoljstvom kupaca kroz vrhunsku kvalitetu proizvoda.
Brzina proizvodnje i optimizacija propusnosti
Svađač šavova radi brzinama koje premašuju sposobnost ručnog zavarivanja, a istovremeno održava vrhunsku kvalitetu, direktno povećava proizvodnu proizvodnju i smanjuje radnu snagu. Automatizacija koju pruža spajač za šav omogućuje proizvođačima obradu više komponenti po smjeni, smanjuje vrijeme neaktivnosti između ciklusa i omogućuje razmjerno povećanje proizvodnje bez proporcionalnog povećanja radne snage. Budući da se zavarivač šavovima neprekidno radi bez umora, slabljenja performansi ili razlike u kvaliteti, proizvođači mogu sigurno zakazati proizvodnju i ispuniti obveze isporuke kupaca. Ova predvidljivost i brzina čine zavarivač za šav strateškim ulaganjem koje poboljšava učinkovitost i profitabilnost u proizvodnji tankih žila.
U skladu s člankom 4. stavkom 1.
Izbor i integracija opreme
Izbor odgovarajućeg zavarivača za tankogapa zahtijeva pažljivu procjenu specifikacija materijala, geometrije spoja i količine proizvodnje. Svađač za šavove namijenjen tankim materijalima mora imati nisku snagu, brzo vrijeme odgovora i preciznu rezoluciju kontrole kako bi se prilagodilo uskim prozorima tolerancije koji su inherentni za rad na tankom mjerilu. U skladu s člankom 3. stavkom 1. stavkom 2. Proizvođači bi trebali procijeniti odgovara li tehnologija zavarivača šavovima njihovom specifičnom kombiniranju proizvoda, kako je navedeno u članku 3. Specifikacije zavarivača šavova značajno se razlikuju među klasama opreme i metodama zavarivanja .
Osoblje za upravljanje
Uspješno primjenjivanje spajača za šav zahtijeva od operatora i inženjera razvoj stručnosti u procesu, uključujući optimizaciju parametara, rješavanje problema i protokole održavanja. Programom osposobljavanja mora se obuhvatiti programiranje spajača, tumačenje podataka o kvaliteti i reagiranje na upozorenja opreme ili odstupanja parametara. Procesni razvoj za spalač za šav uključuje provođenje testiranja na reprezentativnim materijalima, potvrđivanje kvalitete zavarivanja kroz destruktivno i nedestruktivno ispitivanje te uspostavljanje standardnih operativnih postupaka. Ulagači u razvoj osoblja osiguravaju da spajač za šav ispuni svoj puni potencijal te da proizvođači steknu konkurentnu prednost kroz stalno poboljšanje procesa i tehničke sposobnosti.
Često se javljaju pitanja
Što čini spalača za šav superiornijim od ručnog spajanja tankogalijnih materijala?
Svajač šavovima održava apsolutnu konzistentnost u ulazu toplote, poravnanju elektroda i brzini putovanja, što je od suštinskog značaja za tankogazorne materijale gdje male varijacije uzrokuju nedostatke poput izgaranja ili poroznosti. Ručni zavarivači ne mogu ponoviti tu preciznost u velikim količinama, što rezultira višim stopama otpada i troškovima preobrada. Svađivač šavova također eliminira umor i varijance vještina operatera, osiguravajući da svaki zavarivač ispunjava specifikacije bez obzira na smjenu ili količinu proizvodnje.
Kako spajač šavova upravlja različitim debljinama materijala i konfiguracijama spojeva?
Svajač šavova koristi programirane parametre i automatizirane sustave za praćenje koji se prilagođavaju različitim debljinama materijala, geometrijama i uvjetima površine. Operatori mogu pohraniti više profila zavarivanja i odmah ih opozvati, što omogućuje spajaču za šav da prelazi između različitih specifikacija proizvoda bez dugog vremena postavljanja. Napredni sustavi zavarivača šavovima uključuju senzore koji otkrivaju svojstva materijala i automatski prilagođavaju parametre, što proizvodnim operacijama daje veću fleksibilnost.
U skladu s člankom 3. stavkom 1. stavkom 2.
Povratak ulaganja za spalač za šav obično se javlja u roku od 12 do 24 mjeseca smanjenjem stope otpada, nižim troškovima rada, povećanom brzinom proizvodnje i poboljšanom kvalitetom proizvoda. Proizvođači koji rade na velikom obimu proizvodnih rasporednih mjera često se brže vraćaju jer se učinkovitost spajalca brzo povećava. Osim toga, u skladu s člankom 3. stavkom 1. stavkom 2.