
 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 UK
 SQ
 HU
 TH
 TR
 FA
 AF
 CY
 MK
 LA
 MN
 KK
 UZ
 KY
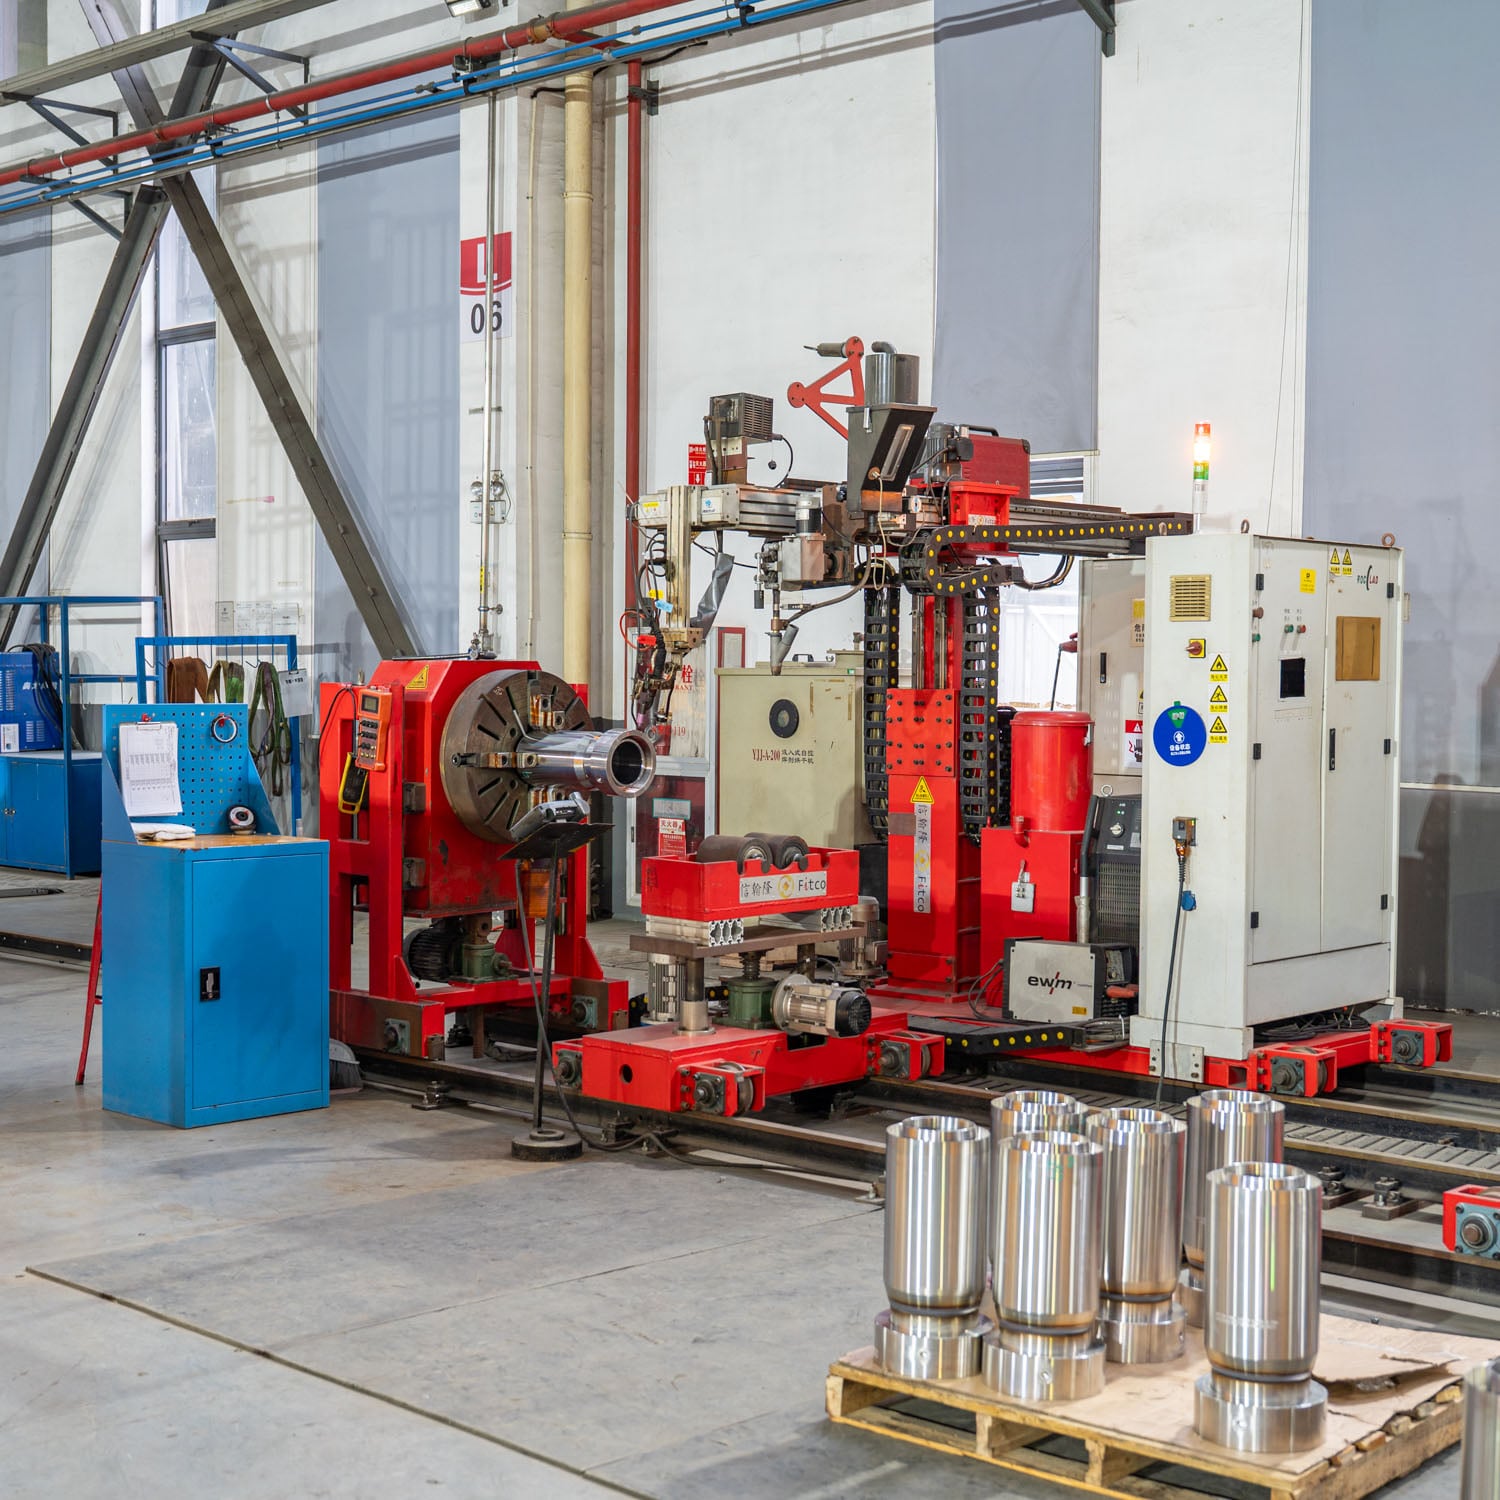
Za postizanje savršenih uzdužnih zglobova potrebno je više od standardnih oprema za svarivanje i vještine operatora. A. sPOJITELJ ŠAVA pruža preciznost, dosljednost i kontrolu potrebne za stvaranje visokokvalitetnih spojeva koji ispunjavaju stroge industrijske specifikacije. Bez obzira na to radite li u proizvodnji automobila, u proizvodnji podtičnih sudova ili u proizvodnji cijevi, važno je razumjeti kako zavarivač za šav proizvodi besprekorne uzdužne zavarivače kako biste održali standarde proizvodnje i smanjili troškove ponovnog rada.
Svajač se razlikuje od konvencionalnih metoda zavarivanja jer neprekidno primijenjuje toplinu i pritisak duž spojeve. Ovaj kontakt valjajuće elektrode stvara niz preklapajućih nugeta koji formiraju neprekidni šav, uklanjajući praznine i osiguravajući jednaki prodor. Svađač šavova izvrsno zatvara uzdužne šavove gdje se dvije metalne ivice moraju spojiti u linearnom putu, posebno kada je potrebna konzistentnost i integritet otporan na curenje.
Razumijevanje tehnologije zavarivača šavovima i uzdužnog zajedničkog formiranja
Kako spavač šavova stvara neprekidne uzdužne spojeve
Svajač šavova radi valjanjem elektroda koji održavaju stalni kontakt s dijelom za rad dok električna struja teče kroz materijal. Dok se elektrode kreću uzduž uzduž, one stvaraju toplinu koja istodobno topi osnovne metale i materijal za punjenje. Svađač za šavove primjenjuje precizan pritisak na svaku točku dodira, prisiljavajući rastaljeni metal na intimni kontakt i stvarajući čvrstu vezu. Za razliku od spot zavarivanja, koje stvara pojedinačne točke spajanja, zavarivač za šavove proizvodi neprekidnu liniju spajanja koja se proteže diljem spoja.
Dizajn valjanih elektroda spajača za šav omogućuje glatko i predvidljivo kretanje uz dužinu zakrivljenih ili ravnih duljinskih staza. Moderni sustavi zavarivača šavova uključuju brzinu elektrode pod kontrolom servo, podešavanje struje i praćenje u stvarnom vremenu kako bi se održala konzistentnost u cijelom spoju. Kada se spajač šavova kreće uzduž uzduž dužnog šava uz kontrolisanu brzinu dok isporučuje reguliranu struju, rezultat je ravnomjerna raspodjela toplote i jednaka dubina prodiranja diljem žarulje za varenje.
Kritski parametri za postizanje savršenih dužnosnih zglobova
Uspješno upravljanje spajačem za šav zahtijeva preciznu kontrolu sile elektrode, struje zavarivanja, brzine kretanja i promjera kotača elektrode. Svaki od ovih parametara izravno utječe na to kako spajač prodire u osnovni materijal i spaja uzdužne rubove. Ako je to potrebno, u slučaju da se radi o električnom motoru, radi se o motoru koji je uključen u proizvodnju električne energije. Operator zavarivača šavova mora kalibrirati trenutne postavke na temelju debljine materijala, sastava i željene dubine prodora kako bi se postigli savršeni uzdužni spojevi.
Brzina vožnje predstavlja još jedan kritičan čimbenik pri korištenju spalača za šivanje za zatvaranje uzdužnih šavova. Ako se elektroda premješta previše brzo, spajač šavova možda neće ostaviti dovoljno toplote da potpuno spoji spoj, što će rezultirati nepotpunim prodiranjem ili površinskim pukotinama. S druge strane, previše vremena za boravak može uzrokovati izgaranje, lepljenje elektrode ili iskrivljanje tankih materijala. Svađač šavova mora održavati optimalne postavke brzine kako bi uravnotežio unos toplote s protokom materijala, osiguravajući da uzdužni zglob postigne i strukturalni integritet i dimenzionalnu stabilnost.
Prednosti spajanja uz uzdužne spojeve
Vrhunska dosljednost i kontrola kvalitete
Jedan od najvažnijih razloga zbog kojih proizvođači biraju zavarivač za podugle spojeve je iznimna ponovljivost koju pruža. Budući da zavarivač automatski upravlja kretanjem elektrode i isporukom struje, on uklanja veliku varijabilnost koju su uvela ručna tehnika zavarivanja. Svaki prolaz spajača preko uzdužnog spoja materijal se nastavlja istim tempom, toplinom i pritiskom, stvarajući gotovo identične zavarice od prvog dijela do posljednjeg. Ova dosljednost smanjuje stopu otpada, troškove ponovnog rada i vrijeme provjere kvalitete.
Svađač šavova također pruža kontinuirani sustav praćenja i povratne informacije koji označavaju odstupanja prije nego što ugroze kvalitetu spoja. Moderna oprema za spajanje šavova bilježi silu elektrode, struju i vrijeme putovanja, omogućavajući operaterima provjeru da li svaki uzdužni zglob ispunjava specifikacije. Ovaj pristup korištenja spalača za šavove, koji se temelji na podacima, pretvara zavarivanje iz postupka koji ovisi o zanatu u mjerljivu, kontroliranu proizvodnu operaciju.
Brzina i učinkovitost proizvodnje
Proizvodnja se dramatično povećava kada se spajač šavova rukovodi uzdužnim zatvaranjem spoja. Budući da spajač šavova radi neprekidno uz spoj umjesto da napravi odvojene spojeve na mjestu, vrijeme za završetak svake komponente znatno se smanjuje. Za velike radne snage, kao što su rezervoari za gorivo u automobilima, kanali za HVAC ili cilindrični kontejneri, korištenje spajača za spoj dužnosnih spojeva postaje ekonomski nužno. Brzina zavarivača se množi na tisuće dijelova, što znači značajnu uštedu rada i vremena ciklusa.
Osim brzine, spajač za šav smanjuje vrijeme rukovanja i ponovno pozicioniranja jer se uzdužni spoj može završiti u jednom prolasku. Operatori jednostavno postave radni dio, uključe spajač za šav i oprema upravlja neprekidnim procesom zavarivanja. Ova povećana učinkovitost, zajedno s smanjenom stopom defekta, čini varilo za šav omiljenim izborom za primjene uzdužnih spojeva u svim industrijama.
Praktična primjena sustava za spajanje šavova za uzdužne spojeve
Uređaji za održavanje
Uspješno korištenje spalača zahtijeva pažljiv izbor opreme i pripremu radnog mjesta. Svađač šavova mora biti veličine prilagođen potrebnom mjerilu materijala, geometriji spoja i količini proizvodnje. Elektroda se mora odabrati na temelju željene širine zavarivanja i karakteristika prodiranja; zavarivač sa većim prečnikom daje drugačiju distribuciju toplote od manjih kotača. U slučaju da je proizvodni dio u stanju za spajanje, mora se osigurati da je u skladu s tim uvjetima:
Priprema površine igra ključnu ulogu u učinkovitosti spalača. Prije nego što se na uzdužnim spojevima pokrene spajač za šav, radnici trebaju ukloniti ulje, rudu, škroplje i druge onečišćenja koja bi mogla oslabiti fuzijsku vezu. U mnogim objektima se pre nego što se spalač započne raditi, za pripremu površina koriste četkice za žicu, čišćenje rastvaračem ili mehaničko trljanje. Ovaj pripremni korak osigurava da varitelj šavova može isporučiti svezanje punih snaga i produžava životni vijek elektroda.
U skladu s člankom 6. stavkom 1.
Pravilna obuka operatera maksimalno povećava koristi od bilo kakvih ulaganja u spalače. Operatori moraju razumjeti kako utječu na izlaz i kvalitetu uzdužnog spoja. Učenje treba uključivati postupke za rješavanje problema, kao što su prepoznavanje lepljenja elektroda, prožiganja ili hladnih spojeva, te korektivne prilagodbe potrebne prilikom korištenja spalača za šavove. U slučaju da se u slučaju izloženosti za proizvodnju ne primjenjuje standardna operativna procedura, za svaki proizvod treba se utvrditi da je proizvodnja u skladu s postupkom utvrđenim u Prilogu II.
Isto tako je važno redovito održavanje opreme za spajanje šavova. Elektrodski kotači moraju se redovito oblačiti ili zamijeniti kako bi se zadržao njihov oblik i kontaktne karakteristike. Spajkač za šavove mora redovito provjeravati pogonski sustav, krugove za hlađenje vode i električne veze kako bi se spriječilo nestanak rada. Ako se zavarivač za šav pravilno održava i ako ga imaju osposobljeni radnici, on postaje pouzdan proizvod za proizvodnju savršenih uzdužnih spojeva dan za danom.
Često se javljaju pitanja
Što razlikuje spajač za šav od drugih metoda zavarivanja uzdužnih spojeva?
Svađač šavova se temeljno razlikuje jer stvara kontinuiranu fuzijsku liniju umjesto diskretnih spot zavarivača ili intermitentnih zrnaca. Dizajn valjanih elektroda omogućuje spajaču da se glatko kreće uzduž uzdužnog spoja uz održavanje stalne toplote i pritiska. Ovaj kontinuirani proces pruža superiornu integritet otpadnosti, jednaku čvrstoću i bržu proizvodnu brzinu u usporedbi s ručnim luka ili tehnikama spot zavarivanja. Svađač za šav je posebno izrađen za zadovoljavanje specifičnih zahtjeva za uzdužnim zatvaranjem spoja.
Kako odabrati odgovarajuće specifikacije za spajač za uzdužne zglobove?
Izbor ovisi o debljini materijala, željenoj širini zavarivanja, geometriji spoja i količini proizvodnje. Za deblje materijale potreban je spajač sa većim snagom elektrode i kapacitetom struje. U slučaju da se radi o električnom sustavu, potrebno je da se radi o električnom sustavu koji se koristi za spajanje. U slučaju da se ne uspije ući u sustav, potrebno je uzeti u obzir da li će se u slučaju da se ne uspije ući u sustav, u slučaju da se ne uspije ući u sustav, u slučaju da se ne uspije ući u sustav, u slučaju da se ne uspije ući u sustav, u slučaju da se Konzultacije s proizvođačima opreme i pregled vašeg specifičnog materijala i geometrije spoja osiguravaju da odaberete spalač za šav koji odgovara vašim potrebama.
Može li spajač za šav nositi zakrivljene ili nelinearne uzdužne spojeve?
Da, moderna oprema za spajanje šavova može prilagoditi zakrivljene i složene spojeve pomoću programiranog kretanja elektroda i specijalizirane fiksiranja. Mnogi industrijski sustavi zavarivača šavova uključuju servo-kontrolisane pogonske sustave koji slijede programirane putanje, omogućavajući zavarivaču šavova da prolazi kroz zakrivljene uzdužne šavove s konzistentnom brzinom i pritiskom. Fleksibilnost spajača sa šavovima čini ga pogodnim za cilindrične spremnike, konične posude i druge komponente s ne-pravim šavovima. Međutim, složena geometrija može zahtijevati prilagođenu fiksiranje ili stručnu postavku kako bi se osiguralo da zavarivač šav održava optimalan kontakt elektrode s dijelom tijekom cijele trajektorije zavarivanja.