
 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 UK
 SQ
 HU
 TH
 TR
 FA
 AF
 CY
 MK
 LA
 MN
 KK
 UZ
 KY
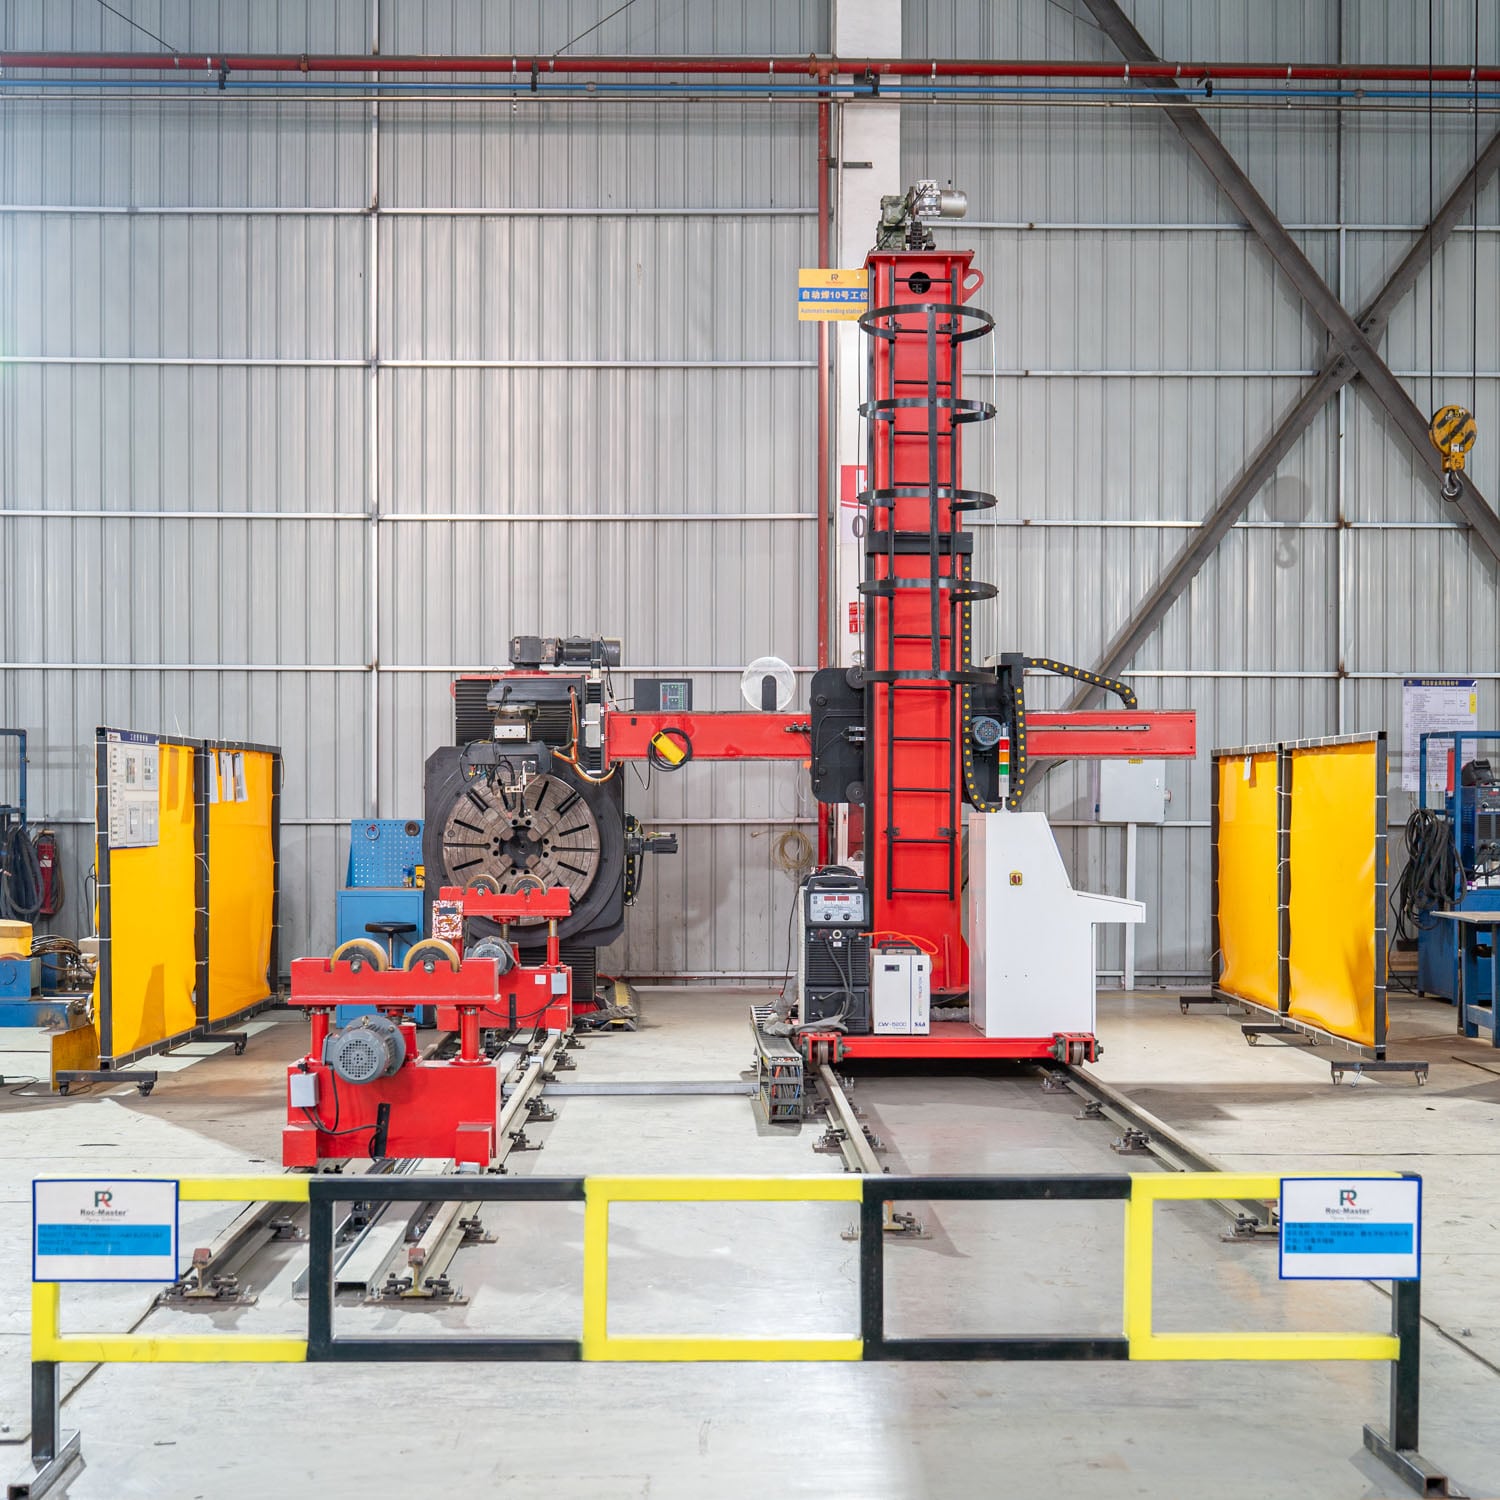
Saumauskone on muodostunut välttämättömäksi nykyaikaisessa ohuen levymetallin valmistuksessa, tarjoamalla tarkkuutta, yhdenmukaisuutta ja luotettavuutta, joita manuaalinen hitsaus ei voi saavuttaa. Kun valmistajat vaativat tiukempia toleransseja ja nopeampia tuotantokierroksia, saumauskone tarjoaa automaation ja toistettavuuden, jota vaaditaan näiden haastavien vaatimusten täyttämiseen. Saumauskoneen roolin ymmärtäminen ohuen levymetallin käsittelyssä on ratkaisevan tärkeää tuotannonjohtajille, insinööreille ja muovailijoille, jotka pyrkivät optimoimaan valmistusprosessejaan ja säilyttämään kilpailuetujaan yhä vaativammassa markkinassa.
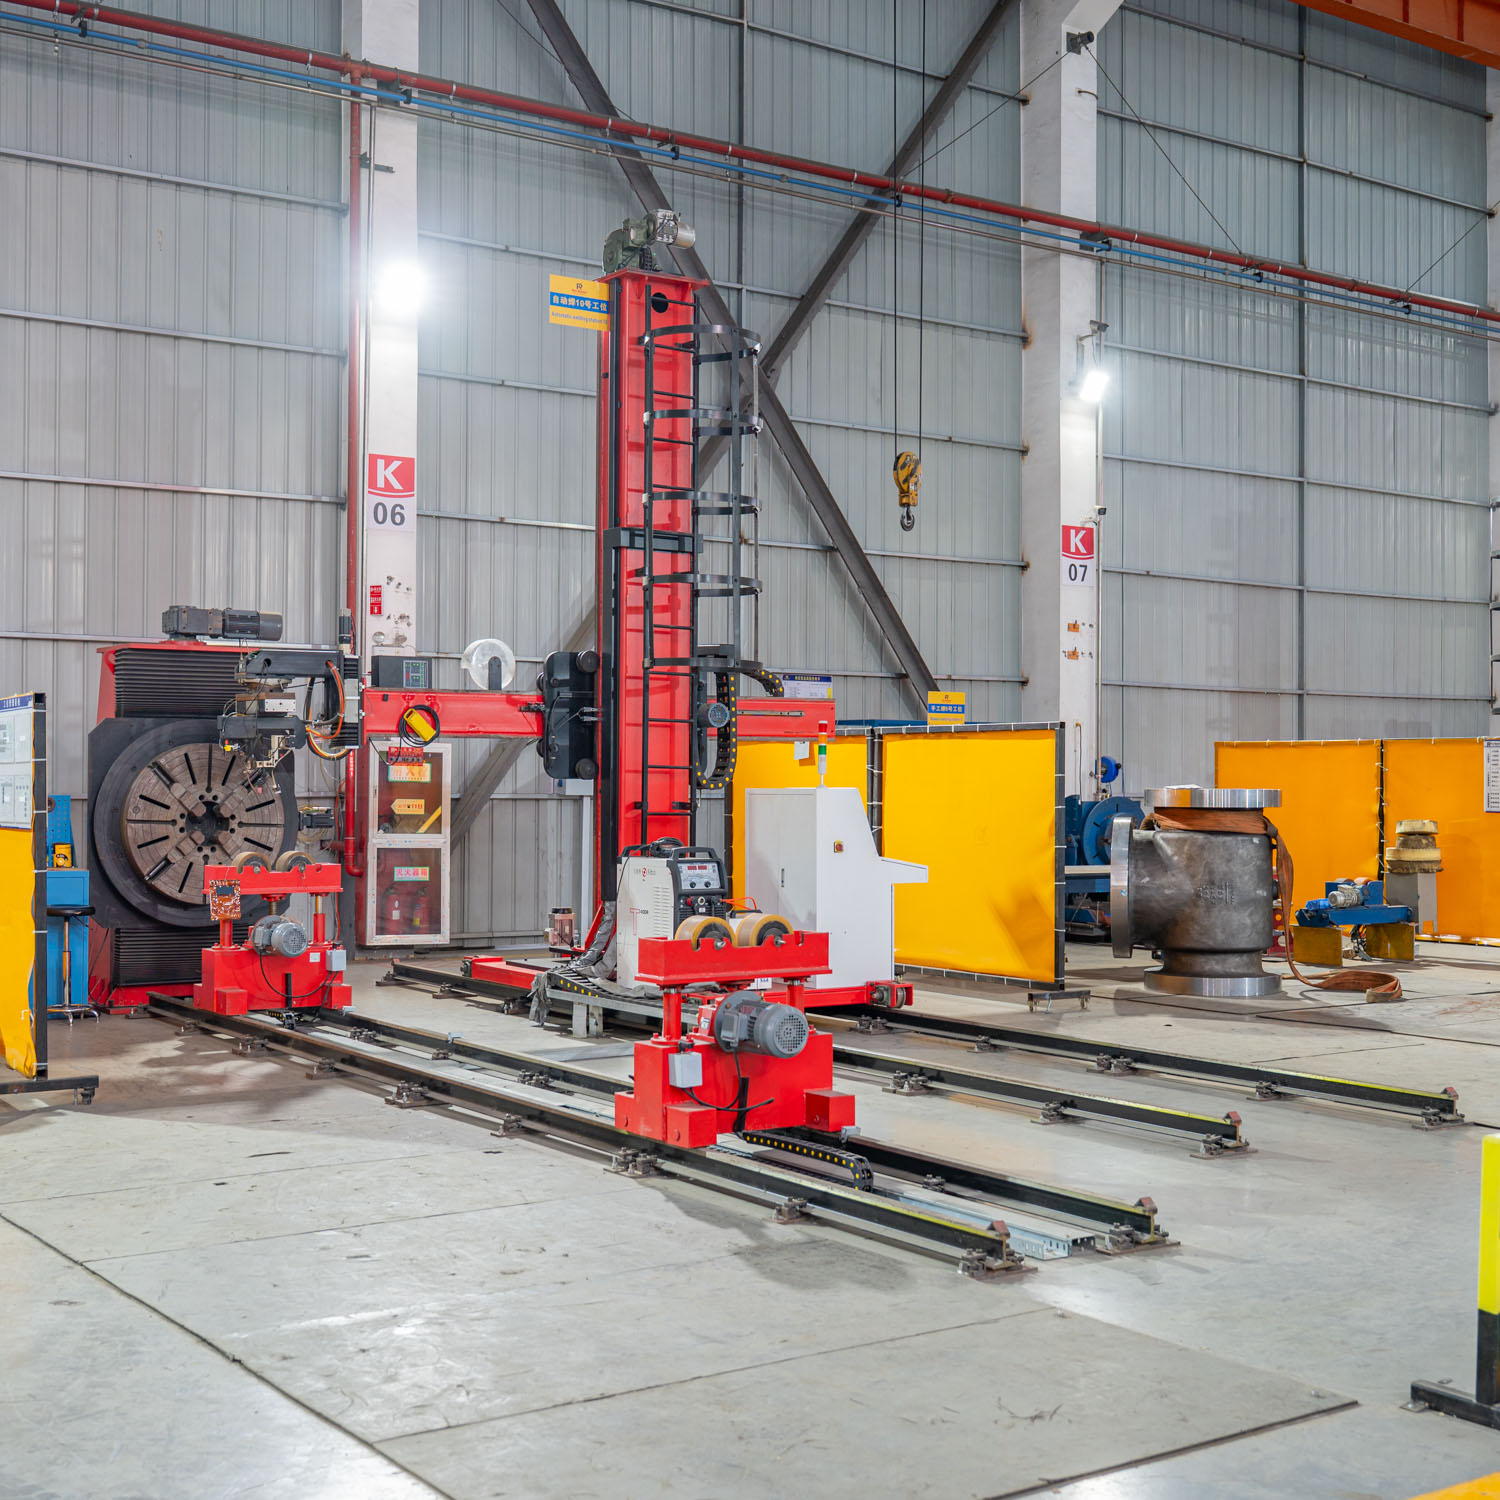
Ohutlevyn valmistus aiheuttaa ainutlaatuisia haasteita, joita saumahitsaaja on erityisesti suunniteltu ratkaisemaan. 0,5–3 millimetrin paksuiset materiaalit vaativat tarkkaa lämmöntuloa, tarkan reunien sijoittelun ja yhtenäisen hitsausläpäisyn, jotta vältetään virheet kuten läpipoltot, huokoisuus tai heikot liitokset. Saumahitsaaja automatisoi nämä kriittiset toiminnot ja varmistaa, että jokainen hitsausnurkka täyttää vaaditut vaatimukset, mikä vähentää romuamista ja korjaustyön kustannuksia merkittävästi. Tämä teknologinen edistys on muuttanut teollisuuden laajalle levinnyttä laatutarkastusta ja tuotannon tehokkuutta valmistustoiminnassa.
Saumahitsaajan perustoiminnot tuotannossa
Automaattinen sauman seuranta ja sijoittelu
Saumahitsausta käytetään automatisoituja seurantajärjestelmiä, jotka pitävät elektrodit tarkasti kohdallaan liitoksen varrella koko hitsauskierroksen ajan. Tämä ominaisuus on erityisen tärkeä ohuille materiaaleille, koska pienikin epätarkkuus voi heikentää hitsaustulosta tai aiheuttaa materiaalin vääntymistä. Saumahitsaaja seuraa jatkuvasti liitoksen sijaintia ja säätää elektrodien liikettä reaaliajassa, mikä takaa tasaisen läpikuultavuuden ja sauman leveyden. Tällaista tarkkuutta ei ole melkein mahdollista saavuttaa manuaalisesti, joten saumahitsaaja on välttämätön suurten tuotantomäärien valmistuksessa, jossa laadun vaihtelua on minimoidava ja käyttökatkoja täysin vältettävä.
Lämmön säätö ja hitsausparametrien hallinta
Lämmön syöttämisen hallinta on pääasiallinen tekninen haaste ohuissa materiaaleissa hitsaamisessa, ja saumahitsaaja suoriutuu tästä tehtävästä erinomaisesti ohjelmoitavien ohjausjärjestelmien avulla. Laitteisto säätää automaattisesti virtaa, jännitettä ja liikemäärää materiaalin paksuuden ja liitoksen muodon perusteella, estäen lämmön aiheuttamia virheitä, joita tavallisesti esiintyy ohuissa materiaaleissa. Saumahitsaaja vähentää läpikuultumisen, vääntymisen ja metallurgisen laadun heikkenemisen riskiä säilyttämällä koko hitsausprosessin ajan optimaalisen lämmönsyötön. Nämä automatisoidut parametrit tallennetaan ja niitä voidaan käyttää uudelleen, mikä mahdollistaa identtisten hitsausten tuottamisen useilla työvuoroilla ja tuotantokertoja ilman poikkeamia.
Saumahitsaajatekniikan laatu- ja tuottavuusedut
Virheiden vähentäminen ja yhdenmukaisuus
Ohutlevyn tuotannossa saumahitsaaja vähentää merkittävästi yleisiä hitsausvirheitä poistamalla ihmiselliset tekijät prosessista. Porsaanpintaisuus, kylmät liitokset, epätäydellinen sulautuminen ja riittämätön tunkeutuminen esiintyvät huomattavasti harvemmin, kun saumahitsaaja säilyttää jokaisella kierroksella vakiot parametrit ja tarkkuuden. Saumahitsaajan saavuttama tasaisuus parantaa suoraan ensimmäisen kerran hyväksyttyjen tuotteiden osuutta, vähentää tarkastuskustannuksia ja alentaa hylkäysmääriä. Valmistajille, jotka käsittelevät tuhansia komponentteja vuosittain, tämä luotettavuus kertyy merkittäviksi kustannussäästöiksi ja parantaa asiakastyytyväisyyttä erinomaisen tuotelaatutason ansiosta.
Tuotantonopeuden ja läpivientikapasiteetin optimointi
Saumahitsaaja toimii nopeammin kuin manuaalinen hitsaus, mutta säilyttää kuitenkin paremman laadun, mikä lisää suoraan tuotantokapasiteettia ja vähentää työvoivarojen tarvetta. Saumahitsaajan automaatio mahdollistaa valmistajien käsittellä enemmän komponentteja vuorossa, vähentää taukoja välillä syklien ja mahdollistaa vuorojen perusteella tapahtuvan tuotannon laajentamisen ilman suhteellista työvoiman lisäystä. Koska saumahitsaaja toimii jatkuvasti ilman väsymystä, suorituskyvyn heikkenemistä tai laadun vaihtelua, valmistajat voivat luottavaisesti suunnitella tuotantoa ja täyttää asiakkaiden toimitusaikataulut. Tämä ennustettavuus ja nopeus tekevät saumahitsaajasta strategisen sijoituksen, joka parantaa sekä tehokkuutta että kannattavuutta ohuen levyn valmistuksessa.
Toteutuksen harkinnat ohuen levyn käytössä
Laitteiden valinta ja integrointi
Oikean saumahitsaajan valinta ohuille materiaaleille vaatii huolellista arviointia materiaalin ominaisuuksista, liitoksen geometriasta ja tuotantomäärästä. Ohuille materiaaleille suunniteltu saumahitsaaja vaatii alhaisen ampeerimäisen kyvyn, nopean vastausajan ja tarkan säätöresoluution, jotta voidaan ottaa huomioon ohuissa materiaaleissa luonnollisesti esiintyvät kapeat toleranssialueet. Saumahitsaajan integrointi olemassa olevaan tuotantoinfrastruktuuriin, kuten materiaalikäsittelyjärjestelmiin ja laadunvalvontatyökaluihin, varmistaa, että saumahitsaaja muodostaa osan yhtenäisestä valmistusympäristöstä. Valmistajien tulisi arvioida, vastaako saumahitsaajateknologia heidän erityistä tuoteyhdistelmäänsä, koska saumahitsaajien tekniset tiedot vaihtelevat merkittävästi eri laiteluokissa ja hitsausmenetelmissä .
Käyttäjäkoulutus ja prosessin kehittäminen
Saumahitsaajan onnistunut käyttöönotto edellyttää, että käyttäjät ja insinöörit kehittävät prosessiasiantuntemusta, johon kuuluvat parametrien optimointi, vianetsintä ja huoltoprotokollat. Koulutusohjelmien on kattava saumahitsaajan ohjelmointi, laatuaineiston tulkinta sekä reagointi laitteiston hälytyksiin tai parametripoikkeamiin. Saumahitsaajan prosessikehitys sisältää testiajojen suorittamisen edustavilla materiaaleilla, hitsauslaadun validoinnin tuhoavalla ja tuhoamattomalla testauksella sekä standarditoimintaproseduurien määrittelyn. Henkilöstön kehittämiseen tehtävä investointi varmistaa, että saumahitsaaja toimii täysillä mahdollisuuksillaan ja että valmistajat saavat kilpailuetulyönnin jatkuvan prosessiparannuksen ja teknisen osaamisen kautta.
UKK
Mikä tekee saumahitsaajan paremmaksi kuin manuaalinen hitsaus ohuille materiaaleille?
Saumahitsaaja säilyttää täydellisen yhtenäisyyden lämmöntuonnissa, elektrodien sijoittelussa ja kulkunopeudessa, mikä on välttämätöntä ohuille materiaaleille, joissa pienet vaihtelut aiheuttavat virheitä kuten läpikuultumista tai huokoisuutta. Manuaaliset hitsaajat eivät pysty toistamaan tätä tarkkuutta suurilla tuotantomääriillä, mikä johtaa korkeampiin hylkäysprosentteihin ja uudelleentyöstökustannuksiin. Saumahitsaaja poistaa myös käyttäjän väsymyksen ja taitojen vaihtelun, varmistaen, että jokainen hitsaus täyttää vaatimukset riippumatta työvuorosta tai tuotantomäärästä.
Kuinka saumahitsaaja käsittelee eri materiaalin paksuuksia ja liitoskonfiguraatioita?
Saumahitsaaja käyttää ohjelmoitavia parametrejä ja automatisoituja seurantajärjestelmiä, jotka sopeutuvat eri materiaalin paksuuksiin, geometrioihin ja pinnan olosuhteisiin. Käyttäjät voivat tallentaa useita hitsausprofiileja ja kutsua ne välittömästi esiin, mikä mahdollistaa saumahitsaajan siirtymisen eri tuotespesifikaatioihin ilman pitkää asennusaikaa. Edistyneissä saumahitsaajajärjestelmissä on antureita, jotka havaitsevat materiaalin ominaisuudet ja säätävät parametrejä automaattisesti, mikä lisää tuotantoprosessien joustavuutta.
Mikä on tyypillinen tuottoprosentti saumahitsaajan käyttöönotosta ohutlevyistä tuotantoa varten?
Särmähitsaimeen tehty sijoitus tuottaa yleensä takaisin 12–24 kuukaudessa vähentämällä hylkäysmääriä, alentamalla työvoimakustannuksia, kiihdyttämällä tuotantonopeutta ja parantamalla tuotteen laadua. Valmistajat, jotka käyttävät suurta tuotantomäärää ohuista levyistä, saavuttavat usein nopeammin takaisinmaksun, koska särmähitsaimen tehokkuusetuudet kertyvät nopeasti. Lisäetuihin kuuluvat muun muassa vähentyneet korjaustyöt, parantunut asiakastyytyväisyys ja parempi tuotannon ennustettavuus, mikä laajentaa taloudellista arvoa yksinkertaisten kustannuslaskelmien ulkopuolelle.