
 EN
 AR
 BG
 HR
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 HI
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 IW
 ID
 LT
 UK
 SQ
 HU
 TH
 TR
 FA
 AF
 CY
 MK
 LA
 MN
 KK
 UZ
 KY
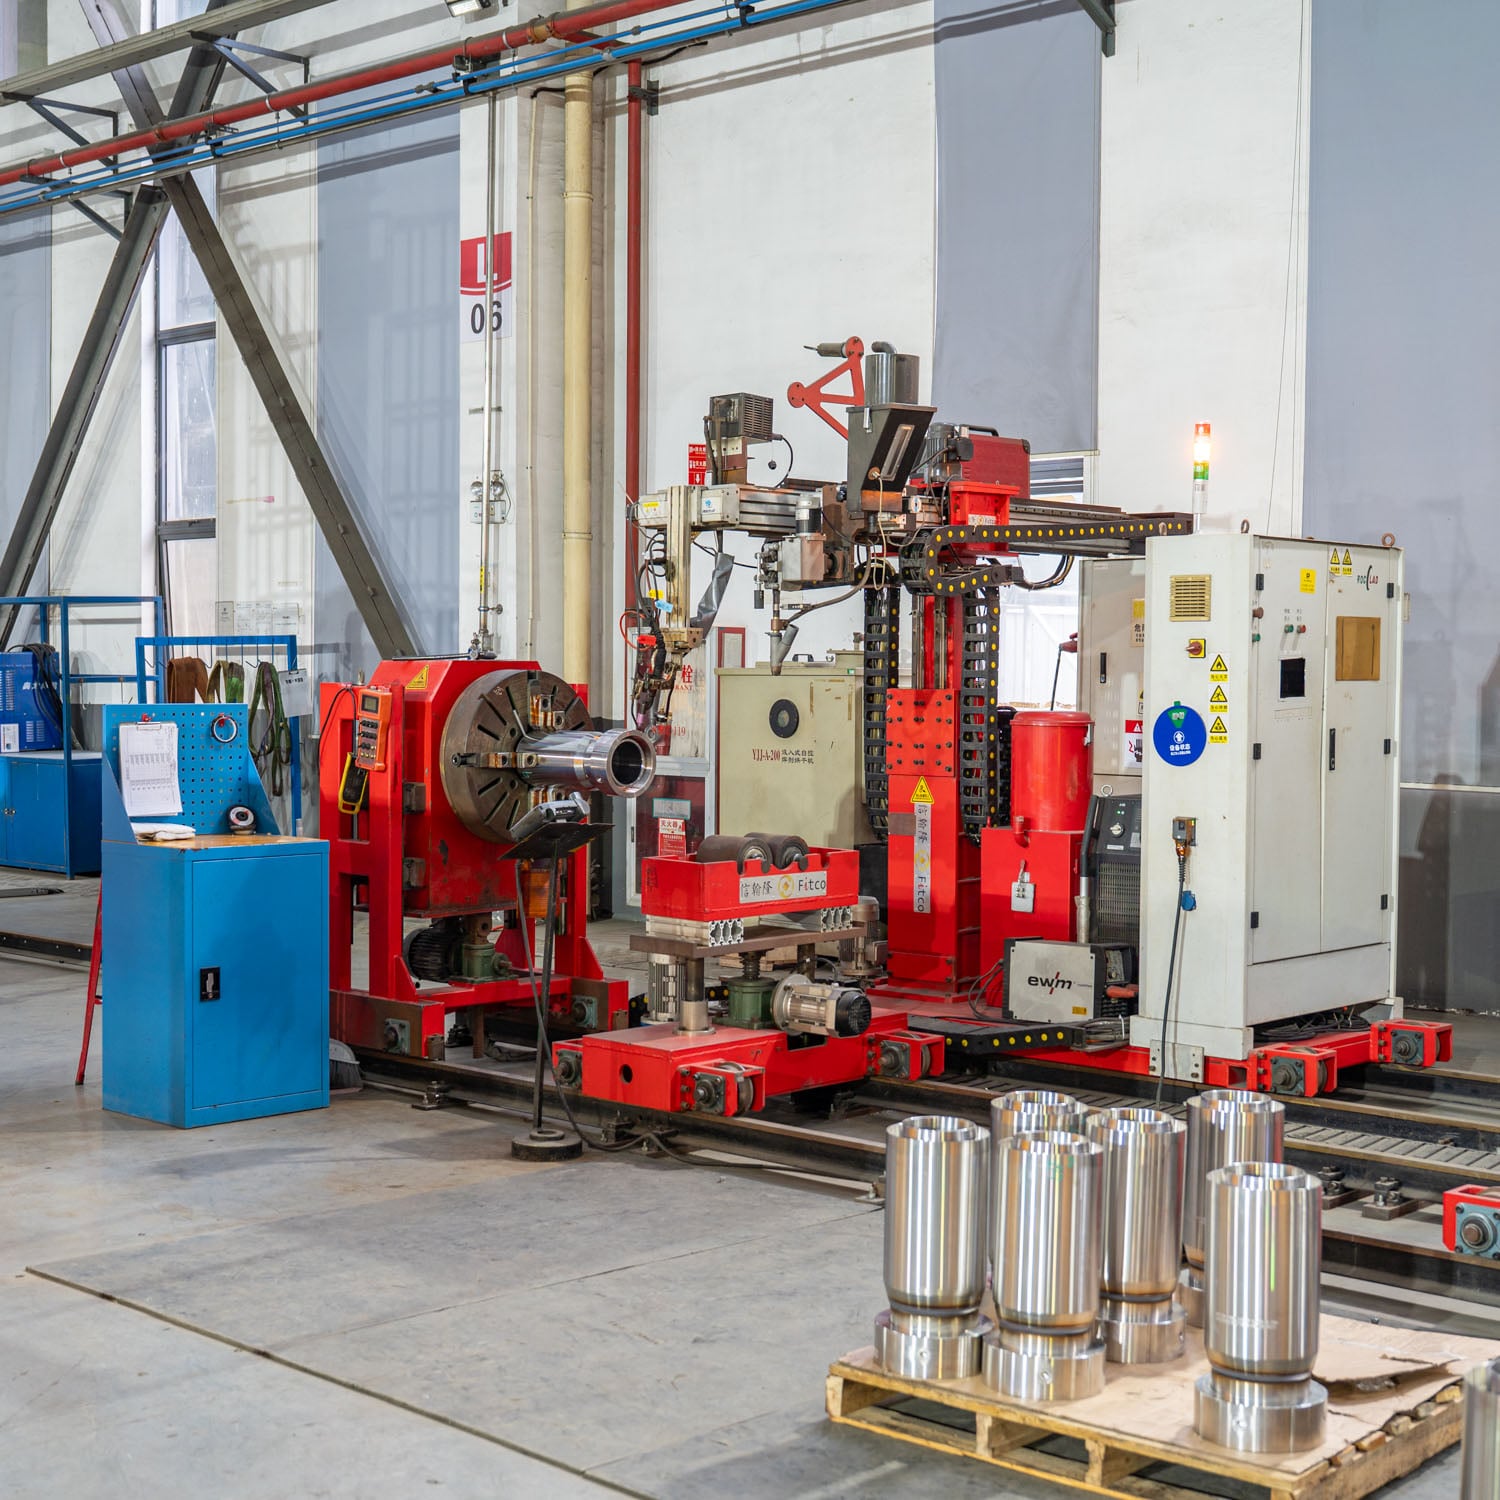
Идеалдуу сызыктык түзөлүштөрдү жасоо үчүн стандарттык кайчылоо жабдыгы жана оператордун квалификациясы. Бир шОВ КОЧУРУУЧУ тактык, туруктуулук жана башкаруу мүмкүнчүлүгүн камсыз кылат, бул сапаттуу түзөлүштөрдү жасоого мүмкүндүк берет, алар өнөр жайлык катуу талаптарга ылайык келет. Сиз автомобиль өндүрүшүндө, басымды туташтыруучу көлөмдөрдү жасоодо же труба өндүрүшүндө иштесеңиз да, шовдук түзүүчүнүн негизинде идеалдуу сызыктык түзүүлөрдү жасоо ыкмасын түшүнүү өндүрүштүн стандарттарын сактоо жана кайрадан иштетүү чыгымдарын азайтуу үчүн маанилүү.
Тигиштеги токтун түзүлүшү калыпка келтирилген тигиштеги ыкмалардан айырмаланат, анткени ал тигиш линиясы боюнча үзгүлтүз жана бири-бири менен тогузушкан жылуулукту жана басымды колдонот. Бул айлануучу электроддун тейлешүүсү тигиштин үзгүлтүз болгон бөлүгүн түзүүчү бири-бири менен тогузушкан нуггеттерди түзөт, башкача айтканда, боштуктарды жок кылат жана бирдей тереңдикте тигишти камсыз кылат. Тигиштеги токтун түзүлүшү узундугу боюнча тигишти жабууга өтө жакшы, башкача айтканда, эки металлдын четтери сызыктык траектория боюнча биригүүгө тийиш болгондо, айрыкча туруктуулук жана суюктуктун түрүнөн сакталуу талап кылынганда.
Тигиштеги токтун түзүлүшүнүн технологиясы жана узундугу боюнча тигиштин пайда болушу
Тигиштеги токтун узундугу боюнча үзгүлтүз тигишти кандай түзөт
Тигиштеги токтун жүрүшү менен иштеген токтун электроддору иштеген бет менен туруктуу байланышта болот. Электроддор боюнча тигиштеги жол боюнча жылганда, алар негизги металлдарды жана толтуруучу материалды бир убакта эрите баштайт. Тигиштеги токтун жүрүшү ар бир байланыш чекитинде так басымды колдонуп, эритилген металлды тыгыз байланышка келтирет жана катуу байланыш түзөт. Жеке тигиштен айырмаланып, тигиштеги токтун жүрүшү тигиштеги жолдун бүткүл узундугунда үзүлбөгөн тигиштеги линияны түзөт.
Сызыктык же эгри боюнча жолдордо тегиз жана башкаруулуу кыймылды камсыз кылуу үчүн шовелдөөчүнүн роликтүү электроддук конструкциясы колдонулат. Заманбап шовелдөөчү системалары электроддун ылдамдыгын сервоконтрольдөөнү, токтун орнотулушун түзөтүүнү жана бүткүл туташтык боюнча туруктуулукту сактоо үчүн чыныгы убакытта мониторлоону камтыйт. Эгерде шовелдөөчү токтун тогуздурулган деңгээлинде башкаруулуу ылдамдыкта боюнча туташтык боюнча кыймылдаса, натыйжада түз таралган жылуулук жана туташтык боюнча бирдей тереңдикте туташуу пайда болот.
Боюнча туташтыктарды идеалдуу түрдө алуу үчүн маанилүү параметрлер
Сызыктык түзүлүштүн түзүлүшүн ийгиликтүү иштетүү үчүн электроддун күчүн, дөөлөгөн токту, жылдыруу ылдамдыгын жана электроддун чөйрөсүнүн диаметрин так башкаруу талап кылынат. Ар бир параметр сызыктык түзүлүштүн негизги материалга тереңдигин жана продольдук четтердин биригүүсүн туурасынан таасир этет. Электроддун күчү жетиштүү тийишпелүү басымды түзүү үчүн жетиштүү болушу керек, бирок иштетилген детальды деформациялоо же электроддун чөйрөсүн зыяндаштырбоо үчүн ашыкча болбошу керек. Сызыктык түзүлүштүн оператору идеалдуу продольдук түзүлүштү алуу үчүн токтун орнотулушун материалдын калыңдыгына, составына жана тилектелген тереңдикке ылайык калибрлейт.
Сызыктык туташтырууларды жабуу үчүн туташтыруу аппаратын колдонгондо жолугуу ылдамдыгы дагы бир маанилүү фактор болуп саналат. Электрод оңой гана кыймылдаса, туташтыруу аппараты туташтыруу жерине жетиштүү жылуулук бербей калат, натыйжада туташтыруу тереңдиги жетишсиз же бетинде чатлактар пайда болот. Ал эми ашыкча узак убакытта электроддун турушу туташтыруу жеринин өтүп кетүүсүнө, электроддун жабышып калышына же жылмайган материалдардын бүркүлүшүнө алып келет. Туташтыруу аппараты жылуулук киргизүү менен материалдын агышын тең сактоо үчүн оптималдуу ылдамдыкты сактап турушу керек, бул сызыктык туташтыруунун структуралык бүтүндүгүн жана өлчөмдүк туруктуулугун камсыз кылат.
Сызыктык туташтырууларды туташтыруу аппараты менен туташтыруунун артыкчылыктары
Жогорку Туруктуулук жана Сапатты Башкаруу
Иштетүүчүлөр узундугу боюнча туташтыруулар үчүн чекиттик токтогузгуч тандашынын бир нече сапаттуу себептеринин ичинде эң маанилүүсү – ал берген өтө жогорку кайталануучулук. Себеби чекиттик токтогузгуч электроддун кыймылын жана токтун берилүүнү автоматташтырат, ошондой эле кол менен токтогузуу ыкмалары аркылуу пайда болгон көптөгөн өзгөрүштөрдү жоюп салат. Чекиттик токтогузгучтун узундугу боюнча туташтыруу боюнча ар бир өтүшү бирдей ылдамдыкта, жылуулук киргизүүдө жана басымда материалды чачат, андыктан биринчи буюмдан баштап акыркысына чейин токтогузулган бардык буюмдардын сапаты бирдей болот. Бул туруктуулук өндүрүштөн чыккан бүтүрбөлгөн буюмдардын санын, кайра иштетүүгө кеткен чыгымдарды жана сапатты текшерүүгө кеткен убакытты азайтат.
Тутурган түзүлүштүн түзүлүшүнө жардам берген түзүлүштүн түзүлүшү да туташтыруу сапатын бузбай турганда айырмаланууларды белгилеп турган үзгүлтүз көзөмөл жана кері байланыш системаларын камтыйт. Тутурган түзүлүштүн түзүлүшүнүн заманбап жабдуулары электрод күчүн, токту жана жүрүш убактысын жазып алат, бул операторлорго ар бир боюнча туташтыруу талаптарга ылайык келгенин текшерүүгө мүмкүндүк берет. Тутурган түзүлүштүн түзүлүшүн колдонуу үчүн маалыматка негизделген ыкма түзүлүштүн иш-аракетин чеберчиликке байланыштуу процесс катары эмес, өлчөөгө жана башкарууга мүмкүндүк берген өндүрүш иш-аракети катары өзгөртөт.
Тездик жана өндүрүштүн эффективдүүлүгү
Туруктуу түрдө иштеген тигүүчү машина боюнча бойлой жалгыз тигүүнүн аткарылышы өндүрүштүн өтүшүн күчтүүлүк менен жогорулатат. Тигүүчү машина бир нече чекиттик тигүүлөрдүн ордуна тигүүнүн бойлой жалгыз тигүүсү боюнча туруктуу иштегендиктен, ар бир бөлүктү тигүүгө кетет тайм күчтүүлүк менен кыскарат. Жогорку көлөмдөгү өндүрүштөр — мисалы, автотранспорттун отун резервуарлары, жылытма-вентиляция-кондиционерлоо (HVAC) каналдары же цилиндрик контейнерлер — боюнча бойлой жалгыз тигүүнүн тигилүүсү үчүн тигүүчү машинаны колдонуу экономикалык таанымал болуп саналат. Тигүүчү машинанын тездик артышы миңдеген бөлүктөр боюнча көбөйтүлөт жана бул ишчи күчүнүн жана циклдик убакыттын сакталышына алып келет.
Таза тездиктен тышкары, тигүүчү машина бойлой жалгыз тигүүнү бир гана өтүштө тигүүгө мүмкүндүк бергендиктен, иштетүүчүлөрдүн иштетүүсү жана кайрадан орнотуу убакытын кыскарат. Операторлор иштетилүүчү детальды гана орнотуп, тигүүчү машинаны иштетип, андан соң машина өзү тигүүнүн туруктуу процессин башкарат. Бул эффективдүүлүк артышы дефекттердин санынын азаяшы менен бирге тигүүчү машинаны түрлүү өндүрүштөрдө бойлой жалгыз тигүүнүн тигилүүсү үчүн эң жакшы тандоо кылып саналат.
Узундугу боюнча туташтыруу тилектерине тигилгэн токтун системаларын ишке ашыруу
Курал-жабдыктарды орнотуу жана даярдоо
Тигилгэн токту ишке ашыруу үчүн курал-жабдыктарды тандаш жана иш жайын даярдоо керек. Тигилгэн токтун чоңдугу материалдын калыңдыгына, туташтыруу тилегинин геометриясына жана өндүрүш көлөмүнө ылайык болушу керек. Электроддук чөйрөлөр тигилгэн токтун туурасы жана тереңдигине жараша тандалышы керек; чоң диаметрдүү электроддук чөйрөлөр кичине чөйрөлөргө караганда башка жылуулук таралышын камсыз кылат. Бекитүү жана бөлүктөрдү орнотуу системалары тигилгэн токтун иштеген учурда иштеген бөлүктү туруктуу кармап турушу керек, антпесе узундугу боюнча туташтыруу тилеги бүзүлөт же түзсүздүккө учурайт.
Сырткы бетти даярдоо тигүүчүнүн иштеши үчүн өтө маанилүү. Бойлой жумуштук тигүүчүнү иштетпей турганда, операторлор бириктирүүнүн бекемдигин төмөндөтө турган май, коррозия, калдык жана башка ластыкчыларды алып салышы керек. Көптөгөн ишканалар тигүүчү иштөгөнгө чейин сырткы бетти даярдоо үчүн сым щеткасын, эриткичти же механикалык абразивди колдонот. Бул даярдоо этапы тигүүчүнүн толук бекемдиктеги тигүүлөрдү жасоосуна жана электроддун дискисинин иштөө узактыгын узартат.
Оператордун окутулуусу жана процесс боюнча документация
Адегенде операторлорго даярдык берүү — башка сеамдык түзгүчтүн инвестициясынын артыкчылыктарын максималдуу пайдаланууга жол ачат. Операторлор күчтү, токту жана ылдамдыкты өзгөртүүнүн сеамдык түзгүчтүн чыгышына жана натыйжада пайда болгон продольдук туташтыктын сапатына кандай таасир этишин түшүнүшү керек. Даярдыкта түзгүчтүн электродунун жабышып калышы, тескери тескелениши же суук туташтык пайда болушу сыяктуу кырдаалдарды танип, түзгүчтү колдонгондо туура түзөтүүлөрдү жасоо боюнча кырдаалдарды чечүү ыкмалары да камтылышы керек. Жазылып турган стандарттык иштөө ыкмалары бардык операторлордун сеамдык түзгүчтү бирдей иштетишин камсыз кылат, ошондой эле сменалар жана өндүрүш циклдери боюнча сапаттын бирдей болушун сактайт.
Сыдыктык түзүлүштүн жабдууларын мунунуу да ошончолук маанилүү. Электроддук дисктердин формасын жана токтун өтүшүн сактоо үчүн аларды мезгил-мезгил тазалоо же алмаштыруу керек. Сыдыктык түзүлүштүн жүрүш системасы, суу менен оорутуу тармагы жана электр байланыштарын кызмат көрсөтүү үчүн мезгил-мезгил текшерүү керек, антпесе иштебей калуу мүмкүн. Эгер сыдыктык түзүлүштүн жабдууларын жакшы караатып, аны квалификациясы бар операторлор иштетсе, ал күн сайын идеалдуу боюнча түзүлүштөрдү чыгаруу үчүн надеждуу инструмент болуп калат.
ССС
Боюнча түзүлүштөр үчүн башка түрдөгү түзүлүш ыкмаларынан сыдыктык түзүлүштүн эмнеде айырмасы бар?
Tigilgich tigilгичтен негизги жагынан айырмаланат, анткени ал айрым тигилгич тигилгичтерин же үзгүлтүсүз тигилгич борборлорун түзбөй, үзгүлтүсүз бириктирилген сызык түзөт. Айлануучу электроддун конструкциясы тигилгичке туруктуу жылуулук жана басымды сактап, боюнча тигилгичти бойлойго жылдырууга мүмкүндүк берет. Бул үзгүлтүсүз процесс колдонуу менен тигилгичтин тыгыздугун, бирдей күчтүүлүгүн жана тигилгичти иштетүүнүн тездигин камсыз кылат, ал эми көлөкө тигилгичи же тигилгич тигилгичи менен салыштырганда бул процесс тезирээк жана надеждуур. Тигилгич боюнча тигилгичти жабуу үчүн атайын иштелип чыгарылган.
Боюнча тигилгичти иштетүү үчүн тигилгичти тандоо үчүн кандай тигилгичти тандоо керек?
Тандау материалдын калыңдыгына, тилектин туурасына, бириктирүүнүн геометриясына жана өндүрүш көлөмүнө байланыштуу. Калың материалдар үчүн электроддун күчү жана токтун чыдамдуулугу жогору болгон тилектеги түзүлүштүн түзүлүшүнө ээ болгон тилектеги түзүлүштүн түзүлүшүнө тапшырылат. Тилектеги түзүлүштүн электроддун доорунын диаметри сиздин тилектеги түзүлүштүн туурасына жана жылуулуктун таралышына ылайык келүү керек. Тилектеги түзүлүштүн түзүлүшү үзбөсөн иштейби же аралыктар менен иштейби, анткени бул суутуу мүмкүнчүлүгүнө жана иштөө цикли рейтингине таасир этет. Жабдуулардын өндүрүүчүлөрү менен кеңешүү жана сиздин конкреттүү материалдын жана бириктирүүнүн геометриясын карап чыгуу сизге өз иштериңизге ылайык тилектеги түзүлүштү тандаңыз.
Тилектеги түзүлүштүн түзүлүшү ийилген же сызыктык эмес боюнча бириктирүүлөрдү иштете алабы?
Ооба, заманбап тигүүчү аппараттардын куралдары иштетилүүчү электроддун программаланган кыймылы жана арнайы бекитүүлөр аркылуу ийри жана татаал бириктирүү жолдорун камтып алат. Көпчүлүк өнөрпоссук тигүүчү аппараттар системасында программаланган траекторияларды такташ үчүн серво-башкаруулугу жүрүш системалары колдонулат, бул тигүүчү аппаратка туруктуу тездик менен басым менен ийри боюнча тигүүлөрдү өткөрүүгө мүмкүндүк берет. Тигүүчү аппараттын иштетилүүчү молчуту цилиндрик резервуарлар, конустуу коймалар жана түз эмес тигүүлөрү бар башка компоненттерге ыңгайлуу. Бирок татаал геометрия үчүн тигүүчү аппараттын тигүү жолунда электрод менен иштетилүүчү беттин оптималдуу байланышын сактоо үчүн арнайы бекитүүлөр же квалификацияланган иштетүү талап кылынат.